商机详情 -
河南马波斯测量仪产品资料
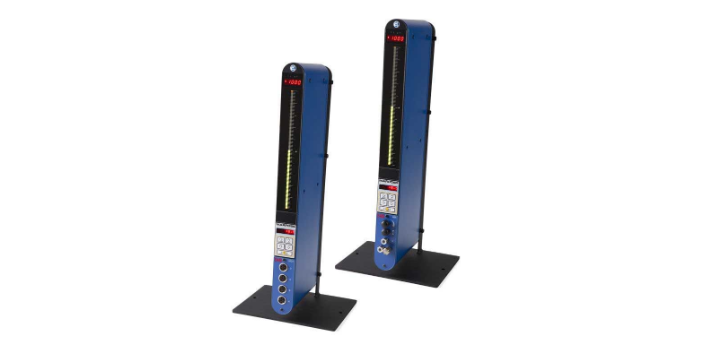
马波斯E4N电子柱显示单元提供了简单、直观与快速显示的测量。因为测量结果异常明显,即便在远距离中,所以本产品**着生产设施中的理想解决方案,且性价比很高。E4N单元也能与整个系列的马波斯测量设备兼容,包括空气控制系统,这意味着它适合用于大多数应用。将E4N电子柱用于呈现通过测量规或测量单元获取的静态与动态形状和尺寸检查结果。它为操作员提供了关于测量值、公差范围、数值范围、分辨率和测量状态的信息。可通过3色LED柱状图以模拟格式呈现信息,或者将此信息数字呈现在8位显示器上。在后者中,测量可以是比较测量或***测量,且设备能够识记***测量周期,无论显示格式如何。可获取具有各种界面的E4N,可将这些界面用于把数据传输给数据收集设备、个人电脑或者通过一系列继电器控制警报和指示灯等。也可将设备连接到机床PLC上,以发送有关执行检查的反馈。电子柱显示单元可通过个人电脑程控,可将其用于收集数据。MARPOSS嗅探氦气泄漏测试方案能够测量10-2 - 10-4 SCC/sec的泄漏,该技术在漏率范围内取得了良好测试结果。河南马波斯测量仪产品资料
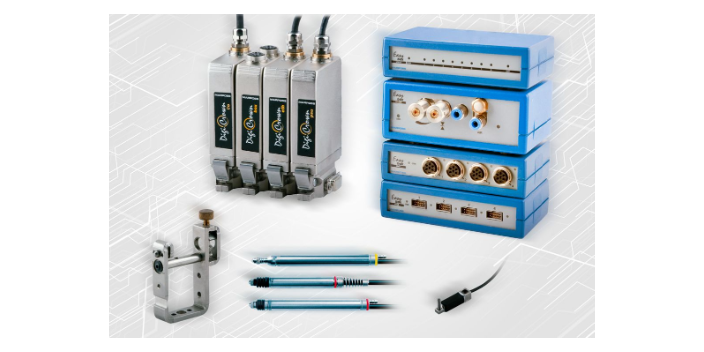
马波斯为内径测量过程监控需求提供了全套测量仪器。Thruvar产品系列包括不同尺寸与性能的每类设备用测量仪器。这些测量仪器的设计旨在优化空间的使用,适合用于机床主轴内,且能够通过Quick设置技术将机械加工流程效率尽可能优化。在磨削周期(加工中)中测量零件。测量仪器连同相关电子控制单元与机床交换信息与信号,以将性能优化以及实现预期的结果。Thruvar产品即便在很难靠近这些内径的情况中也可以实现内径的测量。它尊重机床内部的可用空间:测量仪器的设计旨在适合用于主轴内部,同时可以减少快速零件交换设置系统引起的机床停机时间。并且根据可获取的大量测量仪器选取各种解决方案,以及通过选择相关电子控制单元为每类要求以及性能级配置应用;并将内径测量功能集成在总体马波斯监控系统中(砂轮平衡、声信号、艺术表面控制、统计过程监控)。河南马波斯测量仪产品资料后数控机床测量仪系统产品,请联系马波斯测量科技。
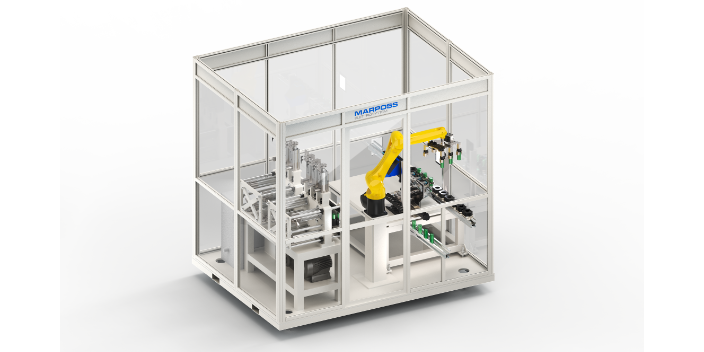
可将WRSP60扫描式测头用于检查新加工的部件的轮廓是否正确以及用于直接检测机床中任何表面缺陷,从而避免将此类检查与检测传输到测量实验室,以及避免在需要后续返工的情况中将其重新定位在机床中。马波斯研发的这款WRSP60测头拥有一个无线传输系统,可将其用于在**常用的切屑去除机床上直接扫描零件。在使用WSRP60测头时,可完成一些采用标准接触式测头不能完成的操作或者可**缩短周期时间,如:通过切割程序校正、标准件比较以及跳动检查而完成轮廓质量控制、零件未对准校正与表面变形检查,也可将这些测头用于进行正确定位零件所需的“接触”。带有WRI无线接收器的系统接口能够与安装在工业或标准个人计算机上的软件包通信,从而管理并呈现测量值以及获取数据。可采用WRSP60系统通过对新加工的零件进行轮廓与表面接触式扫描直接在机床环境对机械加工过程进行精确、完整的质量控制。系统采用无线传输系统将数据传到WRI接收器。通过一个**马波斯软件包收集、分析与呈现数据。
T与TT系列的马波斯测头是高性能零件接触式测头,是每类机床的理想选择,且有助于减少不良品数量因为它的多功能性,所以其配置可用于车床与机械加工中心。T系列的测头提供了单向可重复性,这意味着它们非常适合用于雕刻表面或者低复杂度的表面上。它们也提供了出色的空间各向同性,此空间各向同性与高重复性结合,意味着在诸如铣削模具、外壳与涡轮等通常非常复杂的表面上进行准确3D测量时,它们是理想的选择。测头的机械结构也确保了能够对加工振动以及机床轴加速进行比较好的抵抗。即便在具有高压冷却剂以及生产了大量碎屑的机械加工环境中,这些测头也可靠并耐用。事实上,T系列的功能特征体现在具有一些列型号,这些型号取决于测量力或保护结构类型,可能是标准型号或者是车床应用中的钢型号(S版本)。TT系列测头提供了优异的单向可重复性,这使得这些测头成了在棱柱表面或者低复杂度表面上进行测量的理想选择。磨床测量仪技术,可以咨询马波斯测量科技。
统计过程控制(SPC)和质量控制软件:QuickSPC™是一套软件系统,其设计符合任何SPC/质量控制的要求。功能从简单的测量值一直到复杂的测量应用。因为它的架构简单、结果导向以及通用型用户界面,所以可以为特殊行业定制特殊的功能模块。适合SPC的QuickSPC和质量控制软件包,使客户很容易就能创建工厂内数据采集系统,提供符合当前行业质量标准的统计过程与质量控制。QuickSPC™是一款用于工厂车间的软件。它的功能特征体现在柔性的软件环境、匹配当前以及未来测量与统计需求:页面布局、快捷方式、热键选项卡、应用模板、报告、基于客户的统计评估以及更多需求。此套软件为以下情况完全集成的软件模块:数据采集测量调整数据统计分析机床补偿网络集成与数据存储。用于平衡砂轮:预平衡砂轮的循环、带有一个或两个平衡头的自动平衡循环和机器振动映射循环。河南马波斯测量仪产品资料
马波斯测量科技可以供应外圆磨床在线加工测量仪软件。河南马波斯测量仪产品资料
统计过程控制规定了三个活动阶段:了解过程:必须在其行为中识别过程,并且必须明确规定每个受控特征的规格界限。可变性的特殊原因必须消除,以使过程稳定。使用控制图监控生产过程:这些图表用于及时检测受控特征的均值或方差的变化。控制图的目的是识别始终存在的可变性的常见原因,并将其与特殊原因区分开来。统计过程控制的目标不是检查零件是否良好,而是预测并防止生产出有缺陷的零件。为此,可将控制图作为预测工具,并确定可能导致生产出有缺陷的零件的原因。一旦控制图表示存在不稳定的过程(SPC警报),就必须采取措施控制生产,从而限制了部件不合格和生产线的减速。当控制图没有发出任何警报信号时,该过程可被视为“稳定”或“受控制”;其“过程能力”可以通过“能力研究”进行计算。过程能力是一种用来计算过程在未来指定限制时间内生产零件的能力的指数。**初的Shewart理论基于过程,其特征*由一种正态分布进行描述。随着时间的推移,统计过程控制的能力得到了改进,能够(使用Pearson控制图)分析不同分布描述的连续特征,(使用P控制图和NP控制图)分析离散特征,以及(使用C控制图)和U控制图)分析具有多个缺陷的离散特征。河南马波斯测量仪产品资料