商机详情 -
机床工件对刀测头
在接触式对刀仪应用领域中,A90K系列提供了一整套探针,以预调刀具长度以及在车床内与机床加工中心进行刀具完整性与的磨损检测。A90K探针系列**着基于以下描述的一整套紧凑应用,这些描述让人们很更容易了解探针的工作原理:在刀具切割边缘与探针接触时,系统会产生重复性很高的传输到CNC的信号。将通过信号处理获取的刀具测量值与先前存储在CNC中的标称值比较,以确定刀具磨损与断刀情况。在单一阶段进行所有检查与测量操作可提供双重优势:减少生产时间以及消除在设置刀具参数时人为误差造成的机床损坏的风险。将探针用于以下检查:刀具断刀,以避免对工件和机床造成破坏的风险,以及避免增加生产时间刀具长度刀具磨损补偿,以优化使用寿命刀具偏移量计算,旨在减少设置时间以及消除在机床外设置刀具的需求。磨床测量仪技术,可以咨询马波斯测量科技。机床工件对刀测头
基于嵌入式技术的量表计算机,Merlin是量表计算机领域的基准产品,在收集用于优化工业生产分析和监控过程的数据时,它**了一种久经考验和值得信赖的解决方案。基于Windows嵌入式操作系统,Merlin构成了各种紧凑、易于使用设备的基础,对于手动测量应用而言,这是一种理想的选择。它能够按照Cp与Cpk计算执行SPC检测,并连同直方图与控制图。可将它用于管理数个生产批次和用户,且它包括多语言支持。可将Merlin用于管理许多零件类型以及确定测量批次,以简化生产认证与监控。专门设计的用户界面**简化了系统设置、程序定义与批次管理程序。Merlin是专为简单手动操作而设计,并支持主要的马波斯测量设备以及数字第三方设备,其功能特征体现在RS232、USB、以太网与蓝牙连接选项。Merlin可通过实时分析变量(控制图、机床与加工能力)相关数据而进行统计过程控制,并通过CSV与qs-STAT®兼容格式存储在数据中。山西机床主轴动平衡测量仪精度马波斯能根据磨床的种类不同的应用,主动测量及机后测量系统,砂轮动平衡器,监测传感器,测头。
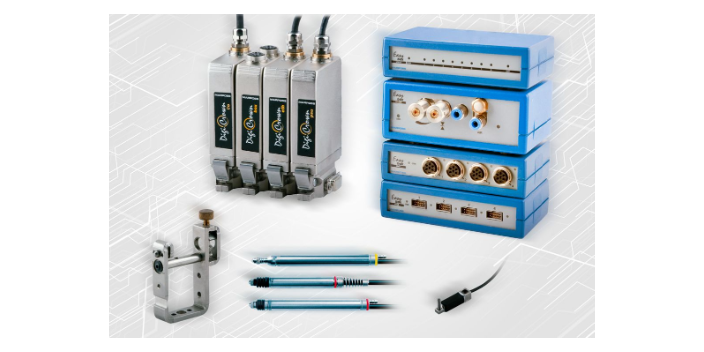
磨床声频发射传感器,声传感器是磨床上的监控系统的部件之一。它们对零件或砂轮修整器与砂轮接触点处产生的噪声进行检查。可将各种声传感器用于磨床进行内圆或外圆磨削,无心磨削,平面磨削,齿轮或刀具磨削,以解决截然不同的应用问题。基于声学技术的监控系统在磨床接触到零件或修整器时监控发射的噪声。噪声产生于切削作用期间,在磨削期间作为超声波传输。因为这些波会通过各个机床部件,所以波的频率与振幅会发生变化。通过监控机械加工期间的这些波的变化,可进行检查,从而对机床采取校正行动。传感器的有效性取决于它们的定位,比较好尽可能靠近机械加工区。将带有声传感器的监控用于确定砂轮与零件或修整器之间的接触情况,减少气隙时间。声频发射的变化可表明力道的变化,这是由于砂轮的切割条件造成的,且允许适应周期,从而优化生产流程。有两个系列的声传感器:固定式声传感器:此类传感器是由一个单件构成,可在空气中或者通过液体传输信号。可获取不同尺寸,以满足每个应用要求。非接触式声传感器:虽然传感器是由一个固定零件(定子)和一个转动零件(转子)构成,但是具有不同的形状与尺寸以满足每个应用要求。转子与定子之间的信号传输无需直接接触。
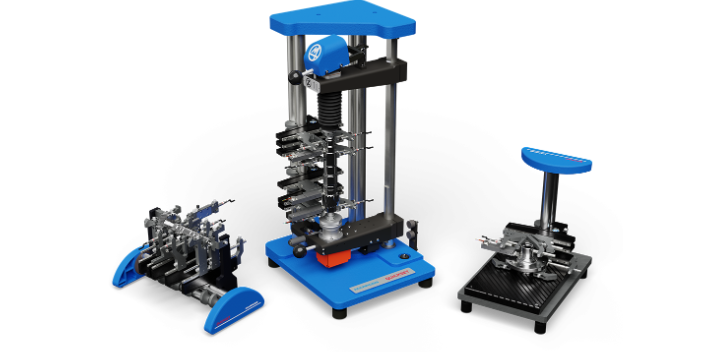
WRG是一款用于测量气缸、曲柄销与凸轮轴孔直径的高精度、自动测量仪器。它非常适合用于大规模质量生产环境中的机械加工中心以及输送线上。可在机器内部直接获取测量,它是完全**于轴的自动测量。可将WRG系统用于发动机组、曲柄销与曲柄轴孔或者通用的机械元件以及铆钉孔中,进行准确的直径、椭圆度以及圆柱度尺寸测量。可将它用于测量从几毫米到超过200mm的内径,在确保相同的准确度的同时提供高灵活性。它的测量过程非常快,一个单一的测量仪器就能管理8个传感器;这意味着可将相同系统用于测量单独段,提供不可思议的多功能并且降低成本。也给它配备了一个保护设备,以防正面碰撞。带有WRI无线电接收器的系统接口能够与马波斯放大器(P7或E9066)通信,以管理并呈现测量以及存储生产质量的具体统计分析。马波斯测量科技是国内相当有实力的内圆磨床在线测量仪厂家。
保持砂轮平衡可提高各个零件的表面质量以及延长主轴的使用寿命。P7WB平衡系统可持续不断检查砂轮的状态以及自动补偿周期中的任何失衡。该系统专为单主轴和多主轴磨削应用而设计,可以在一个或两个平面上平衡。P7WB系统的设计旨在检查与平衡砂轮。它连接并管理所有类型的FT与ST平衡头。根据应用以及平衡头的类型,可将P7WB与单主轴和多主轴磨床一起使用,其它具有以下功能:自动平衡一个或两个砂轮(**)平衡两个平面可单独完成或者采用平衡头实现预先平衡光谱分析失衡(FFT)可给P7WB装配声传感器以监控振动。在此情况中,系统将电机平衡以及声传感器生成的数据分析所需的监控与电子控制功能结合起来,以优化磨削与修整阶段。如果连接到声传感器,则P7WB可自动获取声信号,分析并将此信号与程控噪声阈值比较,以改善生产流程。操作员可通过确定噪声阈值而进行碰撞检查(撞碎)和气隙检查(间隙):P7WB系统是由一个标准件卡构成,其将协调并管理声功能卡,并协调机床逻辑与操作员界面(MHIS)之间的通信模式。P7WB的功能特征体现在与机床控制完整集成的现场总线(Profibus与InterbusS)与串行连接。马波斯可以供应高精度车床测量仪系统,欢迎联系。江苏主动测量仪方法
所有软件包可根据所用设备的结构、客户的要求和必要的通信方法进行配置。机床工件对刀测头
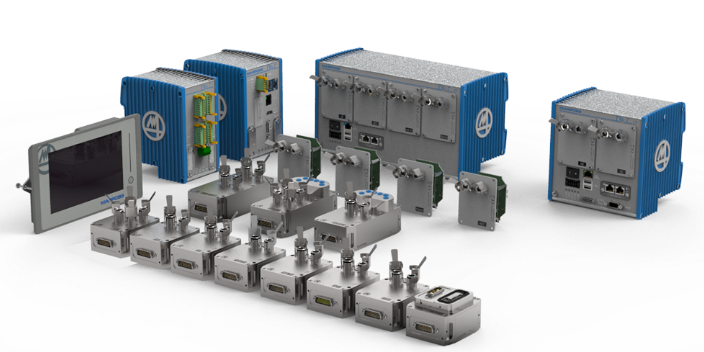
与马波斯测量头相连的新电子测量仪P1Dme对于磨床而言是一个经济、紧凑、实用与可靠的解决方案。P1Dme控制着磨削过程中的零件尺寸。它是一个扁平的紧凑测量仪,带有盖板玻璃触屏,很容易将其安装在任何磨床上,以实现平滑的零件控制。新的人机界面直观,旨在让操作员的每日作业变得简单。当与马波斯测量头连接时,P1dme可控制各类磨床中的零件尺寸。测量仪测量了磨削过程中远离的零件余量。操作员可将触屏显示器用于零件状态实时检查以及数据编程。测量仪也呈现了机床控制系统的信号,以管理砂轮进给。因为配有新的直观人机界面,所以很容易完成标准件与机床补偿的每日操作。机床工件对刀测头