商机详情 -
山东高精度车床测量仪产品资料
可将WRSP60扫描式测头用于检查新加工的部件的轮廓是否正确以及用于直接检测机床中任何表面缺陷,从而避免将此类检查与检测传输到测量实验室,以及避免在需要后续返工的情况中将其重新定位在机床中。马波斯研发的这款WRSP60测头拥有一个无线传输系统,可将其用于在**常用的切屑去除机床上直接扫描零件。在使用WSRP60测头时,可完成一些采用标准接触式测头不能完成的操作或者可**缩短周期时间,如:通过切割程序校正、标准件比较以及跳动检查而完成轮廓质量控制、零件未对准校正与表面变形检查,也可将这些测头用于进行正确定位零件所需的“接触”。带有WRI无线接收器的系统接口能够与安装在工业或标准个人计算机上的软件包通信,从而管理并呈现测量值以及获取数据。可采用WRSP60系统通过对新加工的零件进行轮廓与表面接触式扫描直接在机床环境对机械加工过程进行精确、完整的质量控制。系统采用无线传输系统将数据传到WRI接收器。通过一个**马波斯软件包收集、分析与呈现数据。马波斯P7ME全数字设备,其主要功能是连接并管理马波斯多年生产的所有类型的测量头。山东高精度车床测量仪产品资料
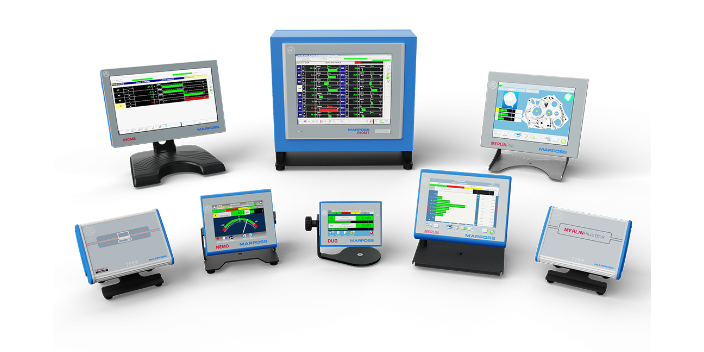
数据采集/分析/管理制造业十分关注合格数据的可用性。马波斯的解决方案生成中的数据能准确表示产品功能以及在其下运行的流程的状态。通过我们的测量采集、归档技术和应用的统计过程控制技术,汇集了大量可靠的信息。我们的网络和云端解决方案使信息可进行检索和使用。统计过程控制是一种使用***的方法,用来进行正式调查,以降低生产过程成本,推动质量的持续改进,并提高整体效率。统计过程控制是一种基于统计分析的质量控制方法。统计过程控制的理论基于以下观察结果:任何制造过程都包含许多可变性来源。尽管目标是获得尽可能高的质量(即符合规范),但可变性将使生产的两个部件不能完全相同。可变性分为两种类型:常见原因:由生产过程中产生随机分布式输出的未知因素引起。特殊原因:由外部因素引起;这些因素在时间上受到限制并且*影响部分生产,使其变得分散和不可预测。如果您能够识别并删除第二种变化,则该过程是稳定的;统计过程控制分析有助于识别第二类可变性。山西 内圆磨床在线测量仪软件可执行各种控制类型,具有更复杂的周期和更大的外部信息交换。
Marposs无线手柄利用蓝牙无线技术克服了手动测量仪器中的电缆管理问题。该信号从电子或机械测量仪表头发送到Marposs数据显示和处理单元之一。坚固可靠的I-Wave手柄,即使在**恶劣的环境下,也可用于操作员的手动测量。所有螺纹为M10、M6或M3.5的测头都可以用适配器轻松安装。星形锁系统进一步增加了手柄的多功能性,该系统允许快速更换仪表头,以实现测头互换性。多波手柄采用蓝牙技术,管理用于同时测量多个截面的多传感器电子测头,检查不同高度的孔的直径和其他几何形状(椭圆度、锥度等)。它可以编程使用的传感器数量(**多7个)或设置其他重要参数与特定的软件。一旦定义了配置参数,它们就会通过蓝牙发送到手柄,然后保存在内存中。所有手柄都可以通过蓝牙将测量数据传输到一个Marposs电子设备,如Nemo、Merlin、MerlinPlus、E9066或10米范围内的任何PC。
径测量用手动测量仪:马波斯M1Star可读数检具是由一个测量仪器元件的可互换测头以及一个控制信号转换和传输的手柄构成。M1Star可配备一个机械传输测头(MBG)或一个电子传导测头(EBG)。马波斯MBG测头是一个通用的解决方案,也可测量很深的内径或不规则内径。机械传输测量系统提供了较好的测量性能(可重复性<1微米)以及较低的价格区间。可配置并互换各种附件使得此测头普遍适用。测量单元取决于直径可采用两个或八个支点元件构成。通过带有球形头的传送杆将测量值传送到显示设备上,在形成V形导向的支架以及倾斜表面上滑动球形头。马波斯EBG测头是市场上可获取的变量手动测量用先进解决方案。测量系统包括将测量值转换为电子信号的电子差速LVDT或HBT传感器。系统没有摩擦力,并保证将整个应用领域的可重复性维持在0.5微米以下。马波斯提供了一整套非常先进的手动可读书检具,以控制高精度孔径(Ø3.0mm到375mm)。马波斯测量仪是工厂环境中直径、椭圆度与锥度的加工后控制用理想解决方案。马波斯孔径规系列可提供成本很有吸引力的高度通用的机械传输版本,以及能够在手动测量(<0.5微米)中提供理想的测量性能的电子测头解决方案。数控车床测量仪软件,请联系马波斯测量科技。
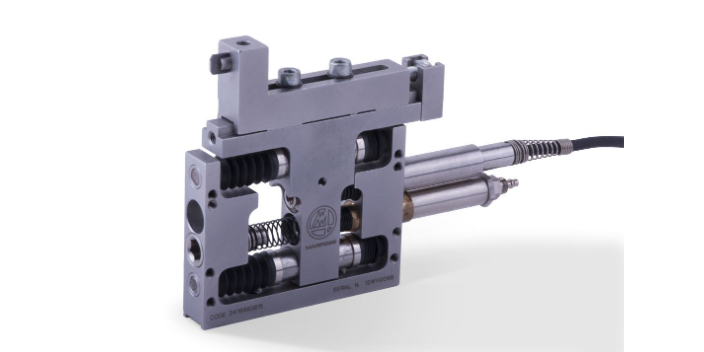
为了提高所生产工件的质量和延长磨床的使用寿命,市场上已有几十年的系统可用于在工作周期内控制工件尺寸和机器的机械状况。这些设备用于测量工件、测量和减少由于砂轮不平衡引起的振动、分析来自声学传感器、热传感器的信号以及分析机械变形。上面的每个功能都有特定的设备,每个设备都有自己的物理特性和接口。很明显,不同的系统涉及不同的安装模式,使一般工厂和机器逻辑程序复杂化。P7的主要特点是能够连接和管理所有类型的传感器和传感器,从而简化了与PLC或CNC机器的安装和对话模式。此外,**于机器操作员的显示界面也同样均匀,尽管是针对不同功能的。P7是一个模块化设备,其尺寸和性能配置为特定机器的必要控制功能。有一个主板,负责协调和管理不同的卡/功能,并主持与机器逻辑和操作员界面的通信模式。不同周期的编程由**终用户负责,**终用户负责输入参数的适当值,确定加工过程之前、期间和之后要监控的特性。可自动获取工件直径或长度的尺寸,以评估振动、分析噪音、温度,并与编程设定的各种阈值进行比较,以便对机器和/或操作员进行决策。可自动获取工件的直径或长度值,分析噪声,将程控阈值与各种值比较,以便操作员/机床做出决定。山东高精度车床测量仪产品资料
图形选项有各种级别,从简单的状态或数字或条形图到时间图、直方图和图形。山东高精度车床测量仪产品资料
为提高市场上可获取的磨床生产的工件质量,需要一个控制系统控制作业周期工件的尺寸。在马波斯进行的各种测量中采用的各类**设备中,P7ME是难得的全数字设备,其主要功能是连接并管理马波斯多年生产的所有类型的测量头。P7ME是一个模块化设备,其尺寸与性能的配置涉及到需要使用的测量头数量以及特殊机床周期控制。E是由一个协调并管理不同选项卡/功能的标准件卡构成,采用机床和操作员界面的逻辑控制通信模式。终端用户关心的是可获取的不同周期的程控,其将决定并指定加工前、加工中与加工后监控的参数与特征。E可自动获取工件的直径或长度值,分析噪声,将程控阈值与各种值比较,以便操作员/机床做出决定。山东高精度车床测量仪产品资料