商机详情 -
上海机床主轴动平衡测量仪品牌
即便在**复杂的操作环境中,光学传输接触式测头可使机械加工中心更有效率并且提高了自动化程度,从而缩短周期时间以及降低报废件百分比。零件定位与对准操作使得用户不再需要对零件进行任何操作。除自动化的零件尺寸检测外,马波斯SW还为机床CN提供了后来机械加工流程所需的所有反馈。由于适当优化的软件周期和易于理解的图形界面,操作员/机器集成过程是即时的。VOS系统的设计目的是为机床提供所有必要的反馈,以便直接干预零件加工过程,减少废品数量。该系统还可以连续监测刀具的磨损情况,以提高加工效率。调制光传输系统保证了对干扰的高抗扰度,并使在同一工作区域管理多达4个探头成为可能。因此,3轴或5轴机床**了该系统的理想环境,在这种环境下,可以使用同一接收器同时执行零件检查和刀具检查。Marposs软件循环的设计目的是优化VOS系统的性能规范和循环时间,同时还消除了未安装测量设备的机器上可能出现的手动错误。所有软件包可根据所用设备的结构、客户的要求和必要的通信方法进行配置。上海机床主轴动平衡测量仪品牌
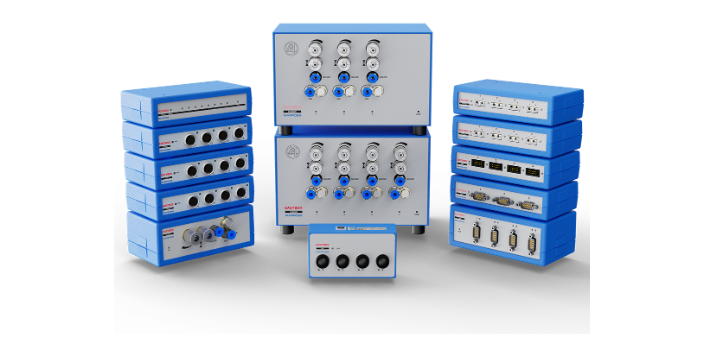
数据采集/分析/管理制造业十分关注合格数据的可用性。马波斯的解决方案生成中的数据能准确表示产品功能以及在其下运行的流程的状态。通过我们的测量采集、归档技术和应用的统计过程控制技术,汇集了大量可靠的信息。我们的网络和云端解决方案使信息可进行检索和使用。统计过程控制是一种使用***的方法,用来进行正式调查,以降低生产过程成本,推动质量的持续改进,并提高整体效率。统计过程控制是一种基于统计分析的质量控制方法。统计过程控制的理论基于以下观察结果:任何制造过程都包含许多可变性来源。尽管目标是获得尽可能高的质量(即符合规范),但可变性将使生产的两个部件不能完全相同。可变性分为两种类型:常见原因:由生产过程中产生随机分布式输出的未知因素引起。特殊原因:由外部因素引起;这些因素在时间上受到限制并且*影响部分生产,使其变得分散和不可预测。如果您能够识别并删除第二种变化,则该过程是稳定的;统计过程控制分析有助于识别第二类可变性。福建机床在线检测测量仪产品资料UNIMAR测头应用于连续/中断内部、外部研磨、高精度车床、加工后测量站、机械加工中心、无中心研磨。
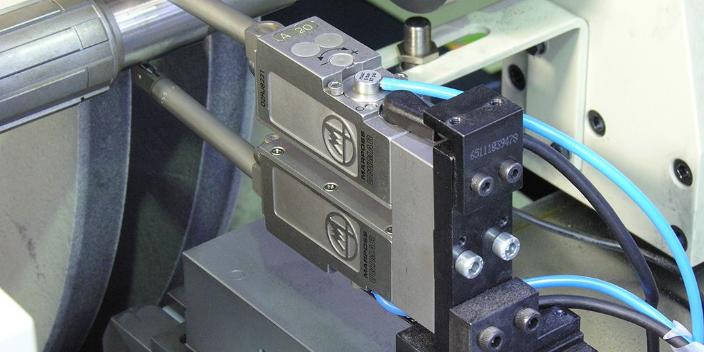
P3UP是一个可安装在机床上以完全控制作业流程的电子测量仪。它的设计可替换针脚兼容的E9应用。在一些情况中,也可替换带有继电器I/O的诸如BLU和E5的老旧测量仪。当与马波斯测量头连接时,P3UP可控制各类磨床中的零件尺寸。测量仪测量了磨削过程中远离的零件余量。操作员可实时查看模拟仪表与数字显示器,以获取零件状态,且LED灯的设置向机床控制系统呈现了信号以管理砂轮进给。我们的系统范围可抵抗严酷的环境,同时会与研磨用磨料、金属粒子、切削油以及侵蚀冷却液直接接触。
标准测量件/工业电脑及软件马波斯给量规制造商提供了他们构建测量站和固定装置所需的部件。提供的部件包括:探针与测量传输元件:机械部件与传感器指示器与显示单元:详述并呈现结果的机械与电子单元信号转换器:转换设备之间的传感器值数据采集系统:将模拟和数字传感器与工业个人电脑连接起来的接口单元工业电脑用于数据处理与控制(嵌入式电脑、平板电脑与工作站)为统计过程和质量控制(SPC)创建分布式工场数据采集系统的应用软件。马波斯为量规与固定装置制造商提供了完整的位移传感器与机械传输元件生产线,以创建**测量应用程序。这些传感器通过光学或者机械位移探测待转换为电子信号的尺寸偏差。RedCrown2™是由马波斯***开发的一款笔试探头,可以在各种应用程序中发挥高水平的计量性能。造型紧凑,测量精细,坚固的设计,易于夹紧等特点使该类型的传感器成为您理想的定制化解决方案。马波斯marposs测量仪对于磨床上的尺寸控制,P3ME电子单元,一种精确、可靠、经济与紧凑的解决方案。
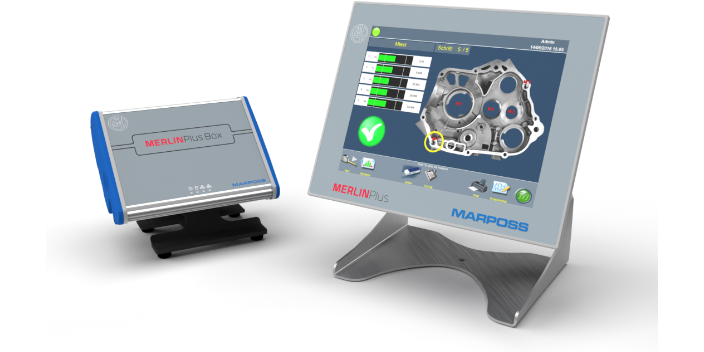
在量产阶段,马波斯可以为量产阶段提供动力电池的泄漏检测的自动化方案。对于马波斯而言,提供丰富的泄漏检测解决方案,同时保证在锂离子电池量产线各个工位检查锂离子电池的密封性是重要的。从特征的角度来看,马波斯不*能够提供电池壳氦气示踪检测方案,也能够提供电解液充入前和充入后的氦气示踪检测方案。另外,马波斯也能够在压氦发泄漏检测和电解液示踪泄漏方面提供良好的检测方案。这也是马波斯能够帮助量产阶段提供的动力电池泄漏检测。数控机床测量仪系统,请联系马波斯测量科技。测量周期管理
高精度车床测量仪厂家,请联系马波斯测量科技。上海机床主轴动平衡测量仪品牌
可将WRSP60扫描式测头用于检查新加工的部件的轮廓是否正确以及用于直接检测机床中任何表面缺陷,从而避免将此类检查与检测传输到测量实验室,以及避免在需要后续返工的情况中将其重新定位在机床中。马波斯研发的这款WRSP60测头拥有一个无线传输系统,可将其用于在**常用的切屑去除机床上直接扫描零件。在使用WSRP60测头时,可完成一些采用标准接触式测头不能完成的操作或者可**缩短周期时间,如:通过切割程序校正、标准件比较以及跳动检查而完成轮廓质量控制、零件未对准校正与表面变形检查,也可将这些测头用于进行正确定位零件所需的“接触”。带有WRI无线接收器的系统接口能够与安装在工业或标准个人计算机上的软件包通信,从而管理并呈现测量值以及获取数据。可采用WRSP60系统通过对新加工的零件进行轮廓与表面接触式扫描直接在机床环境对机械加工过程进行精确、完整的质量控制。系统采用无线传输系统将数据传到WRI接收器。通过一个**马波斯软件包收集、分析与呈现数据。上海机床主轴动平衡测量仪品牌