商机详情 -
浙江点胶加工
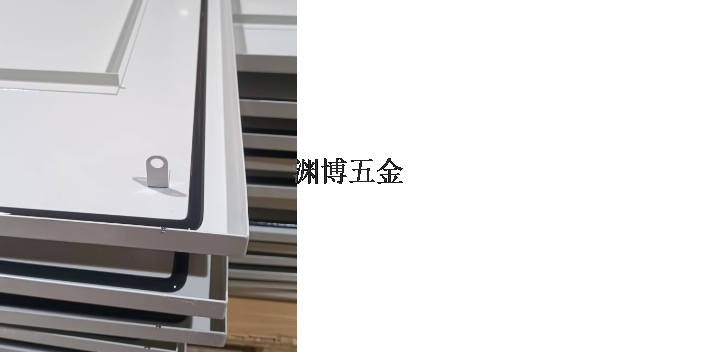
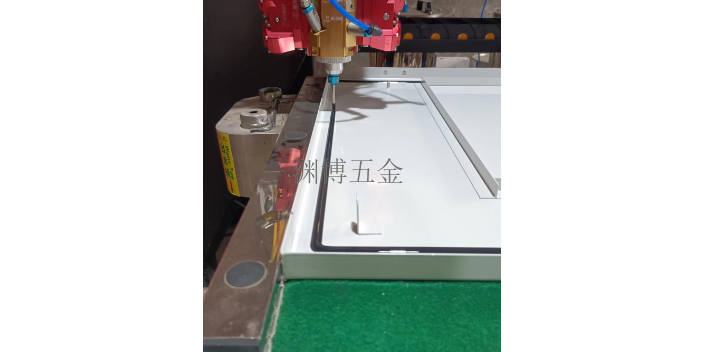
为保障点胶加工精度,行业配套完善的针头更换后校正工艺,依托用点胶校正装置完成胶路校准作业。作业时先将点胶针头移动至载玻片上方基准坐标位置,以载玻片基准线集中心为原点,精细定位针头坐标与点胶间隙,随后在载玻片表面完成标准胶路点胶。通过检测单元捕捉胶路图像,测算胶路中心点位置、平均胶宽及胶路与基准线的距离偏差,依据检测数据修正参数,迭代成型精细胶路,多次校正数据偏差超标、重复次数大于3次时,需停机人工排查设备与参数问题,保障涂胶精度稳定。点胶加工用于大型设备钣金件,满足大体积工件涂胶作业要求。浙江点胶加工
点胶加工
多组分胶水点胶加工工艺适配工业强度高密封、粘接需求,区别于常规单液点胶工艺,双液及多组分胶水需依托用多通道点胶设备作业。设备可精细控制不同组分胶水的配比比例、出胶速度,保证胶水混合均匀,固化效果达标。该工艺成型的胶体附着力更强、硬度更高、耐老化性能更优,适配高级工控设备、精密汽车配件、户外设备的强度高密封防护场景。SMT贴片点胶加工是电子制造行业的主要配套工艺,主要用于电路板元器件固定、辅助密封防护。自动化贴片点胶设备精度较高,可针对微小元器件、细密电路缝隙精细点胶,使用红胶、UV胶等用电子胶水,固化后可稳固元器件位置,避免运输、焊接、使用过程中出现元器件偏移、脱落。同时点胶量精细可控,不会溢出污染电路焊盘,保障电路板的使用稳定性与安全性。徐州机械点胶加工品牌点胶加工有多年行业经验积累,能应对各类复杂工件涂胶场景。
点胶加工生产过程中,胶水损耗、操作员操作不规范、产品返工报废是主要的成本损耗来源。细微的废胶、废液积累会形成可观的物料损耗,行业常采用一次性点胶注射器、活塞等配件,搭配短距离供料管路、用分配阀,减少胶水残留与浪费。同时人员操作熟练度直接影响加工质量,可联动设备供应商开展岗前培训,依托设备调试阶段形成的标准化参数文档指导实操,搭配直观简易的设备软件界面,降低操作学习门槛,减少人为失误导致的返工与物料损耗,提升整体生产效益。
点胶加工断胶异常是生产中常见的基础问题,除胶体拉丝外,断胶不彻底、瞬时断胶延迟也会影响产品品质。该问题多由设备回吸参数不合理、气压不稳定、胶体粘度适配不当导致。轻微断胶异常会造成工件表面溢胶、胶条边缘不平整,严重时会出现胶体粘连、轨迹变形,影响密封效果。生产中可通过调试真空回吸力度、稳定供气气压、根据环境温度微调胶体参数,有效解决断胶异常问题。点胶加工环境温度会直接影响胶体成型效果与加工精度,是生产管控的关键细节。低温环境下各类密封胶、发泡胶粘度会升高,容易出现出胶卡顿、胶条偏细、发泡不充分的情况;高温环境会加速胶体固化,导致涂胶过程中提前干结,出现接缝、分层问题。实际生产中需配套恒温作业环境,根据季节温度调整设备温控参数与胶体配比,保证胶体流动性、发泡倍率、固化速度始终处于标准状态。点胶加工适配全自动锡膏印刷机配件,满足设备组装涂胶需求。
自动化点胶加工作业中易出现拉丝问题,会直接影响产品加工质量与生产进度。拉丝主要表现为点胶头移动时,贴片胶无法正常断开,形成丝状连接,残留胶体易覆盖印制板焊盘,引发焊接缺陷,大尺寸点涂嘴作业时该问题更为频发。该故障主要受贴片胶树脂拉丝特性、设备点涂参数设置影响。行业常用解决方式包含优化设备参数,加大点胶头行程、调低机械手移动速度;推荐低粘度、高摇溶性的贴片胶原料;适度提升作业温度,调整胶水粘度与摇溶比例,同时兼顾胶水贮存周期与点胶作业压力,保障加工稳定性。点胶加工效率高,批量生产中可快速完成涂胶作业,不影响整体交付周期。江苏点胶加工哪里好
空间道具五金点胶加工兼顾美观与实用,粘合处隐形无痕,提升产品颜值。浙江点胶加工
自动化点胶设备搭载的三维涂胶功能,有效解决了复杂异形工件的精密涂胶难题,突破传统平面点胶的应用局限。针对汽车异形塑件、非标钣金结构、造型灯饰、立体壳体等复杂工件,设备可依据编程轨迹完成空间多角度走胶,自动适配曲面、折角、高低落差位置的涂胶需求。设备参数可一键存储复用,批量生产过程中轨迹统一、出胶稳定,大幅减少漏胶、断胶、叠胶等瑕疵,保障成品密封精度一致性。点胶加工过程中胶体拉丝与断胶不良是行业常见工艺问题,会直接影响产品外观与密封品质。拉丝现象主要表现为点胶头移位时胶体无法及时断开,形成丝状残胶,容易污染焊盘与工件表面;断胶延迟则会造成端口溢胶、胶头变形。问题多由设备回吸参数不当、供气气压波动、胶体粘度与环境温度不匹配导致。生产中可通过优化真空回吸参数、稳定供气压力、匹配温度调整胶体流动性,有效改善此类工艺缺陷。浙江点胶加工