商机详情 -
国内点胶加工出厂价格
自动化点胶设备搭载的三维涂胶功能,有效解决了复杂异形工件的精密涂胶难题,突破传统平面点胶的应用局限。针对汽车异形塑件、非标钣金结构、造型灯饰、立体壳体等复杂工件,设备可依据编程轨迹完成空间多角度走胶,自动适配曲面、折角、高低落差位置的涂胶需求。设备参数可一键存储复用,批量生产过程中轨迹统一、出胶稳定,大幅减少漏胶、断胶、叠胶等瑕疵,保障成品密封精度一致性。点胶加工过程中胶体拉丝与断胶不良是行业常见工艺问题,会直接影响产品外观与密封品质。拉丝现象主要表现为点胶头移位时胶体无法及时断开,形成丝状残胶,容易污染焊盘与工件表面;断胶延迟则会造成端口溢胶、胶头变形。问题多由设备回吸参数不当、供气气压波动、胶体粘度与环境温度不匹配导致。生产中可通过优化真空回吸参数、稳定供气压力、匹配温度调整胶体流动性,有效改善此类工艺缺陷。针对电子医疗钣金件点胶需求,定制专属工艺,保障粘合密封性与生物相容性达标。国内点胶加工出厂价格
点胶加工
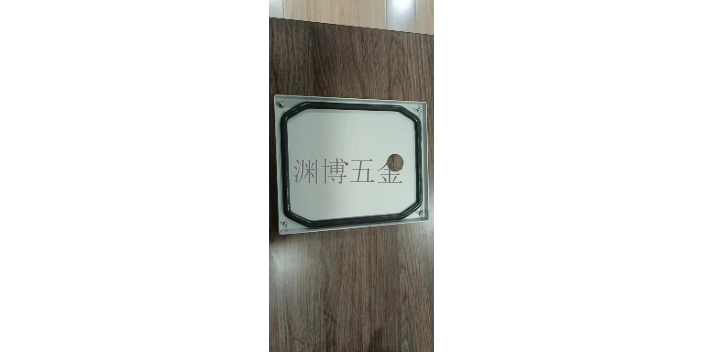
渊博五金针对不同行业钣金制品差异化工况,划分专属点胶加工解决方案,覆盖电子医疗、自动化设备、汽车零部件、工业物流工装四大主要应用赛道,贴合各行业密封、防护、粘接细分需求。电子医疗钣金件点胶加工面向生化免疫分析仪、检测设备防尘机柜,选用低气味环保 MS 胶与绝缘三防胶,点胶后无有害物质析出,满足医疗车间洁净标准,机柜门缝、电路板安装槽精密密封,隔绝水汽、粉尘侵入精密元器件;自动化设备钣金如全自动锡膏印刷机、光学检测设备机架,采用耐高低温硅酮胶点胶,适配车间设备长期连续运行温差环境,焊接缝隙填充加固,降低设备运行震动带来的胶体开裂风险。汽车零部件钣金工装包含保险杠物料架、雷达小车、排气管周转架,选用高韧性 PU 密封胶,耐切削液、耐磨损,加固多层板材拼接结构,长期仓储运输不易脱胶;车间工具柜、多功能工作台、焊接箱柜等通用钣金,采用经济型环氧密封胶做基础防尘点胶,兼顾成本与基础防护性能。国内点胶加工出厂价格点胶加工能为在线光学检测设备提供组件密封,保障设备稳定运行。
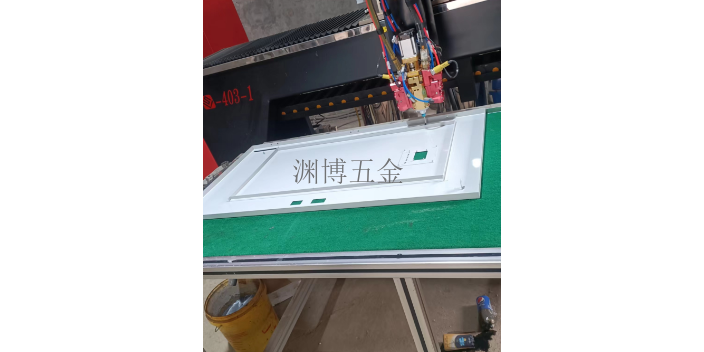
点胶针头选型直接决定涂胶精度与成品质量,不同胶体、不同涂胶工况需匹配对应规格针头。大口径针头适用于PU发泡胶、高粘度密封胶的厚层涂胶作业,可保障出胶顺畅、发泡均匀;小口径针头适配精细灯饰、小型电子配件的窄边精密涂胶。针头口径选型不当,不会引发堵胶、滴漏、流速不均等问题,还会导致胶条宽窄不一、密封层厚薄不均,大幅降低产品密封防护等级。点胶设备日常清洁维护是稳定生产的基础,长期作业残留的固化胶体、杂质会持续影响设备精度。胶路管道、点胶阀、针头、储胶桶等主要部件,若残留废旧胶体未及时清理,会与新胶体混合,造成出胶堵塞、胶体变质、发泡异常。企业需建立常态化清洁制度,每日作业前后清理针头与胶阀,定期疏通供胶管路,更换老化密封配件,从源头规避设备故障与产品不良问题。
点胶加工批量生产的品质稳定性,依托标准化作业流程与设备参数固化技术。量产前期需完成设备基准校正、胶体性能调试、涂胶轨迹试运行三大准备工序,通过载玻片基准校准,修正针头位置、胶路轨迹与出胶参数,消除设备运行的微小偏差。量产过程中,设备可自动存储作业参数,支持多批次程序一键复刻,让不同批次产品的涂胶精度、胶条规格、密封效果保持统一,有效降低批量生产不良率。优化返工率是点胶加工行业降本增效的重要手段,生产中常见的返工问题包括漏胶、断胶、胶条变形、密封不严等,主要由设备参数偏差、操作不规范、设备故障导致。企业可通过完善标准化作业体系改善该问题,开展员工岗前专业培训,固化设备调试参数,严格执行首件检测制度。量产前核验首件产品的胶宽、胶厚与轨迹精度,达标后再批量投产,有效减少人为失误与品质波动,降低返工报废成本。点胶加工选用适配耗材作业,可满足不同材质工件的粘接与密封需求。
为保障点胶加工精度,行业配套完善的针头更换后校正工艺,依托用点胶校正装置完成胶路校准作业。作业时先将点胶针头移动至载玻片上方基准坐标位置,以载玻片基准线集中心为原点,精细定位针头坐标与点胶间隙,随后在载玻片表面完成标准胶路点胶。通过检测单元捕捉胶路图像,测算胶路中心点位置、平均胶宽及胶路与基准线的距离偏差,依据检测数据修正参数,迭代成型精细胶路,多次校正数据偏差超标、重复次数大于3次时,需停机人工排查设备与参数问题,保障涂胶精度稳定。点胶加工耗材与配件储备充足,可快速响应客户批量加工需求。湖州点胶加工哪里好
点胶加工适配汽车保险杠物料架,提升运输设备结构耐用程度。国内点胶加工出厂价格
点胶加工过程中胶嘴堵塞、胶阀滴漏、出胶流速过慢是三类高频设备故障,会直接影响涂胶精度与生产效率。胶嘴堵塞多因胶水残留杂质、不同不相溶胶水混合、针头清洁不到位导致,可通过更换洁净针头、作业前检查胶水纯度、明确胶水组分规避问题。胶阀滴漏常由针头口径过小、胶水内部含空气引发,过小针头易产生背压导致关阀后漏胶,需更换适配大口径针头,且胶水使用前完成脱泡处理。出胶流速缓慢多是供胶管路过长、过窄,管口压力不足导致,可通过缩短供胶管路、扩大进胶口口径优化供胶效率。国内点胶加工出厂价格