商机详情 -
湖州品质点胶加工
11.一种点胶方法,用于在更换点胶针头后形成通过校正的第二胶路;所述点胶方法包括:通过点胶机构形成***胶路;所述***胶路被载玻片承载;通过检测单元检测所述***胶路的胶宽;通过所述检测单元检测所述***胶路与基准线集的距离差;通过所述点胶机构依据所述胶宽及所述距离差形成所述第二胶路。12.如权利要求11所述的点胶方法,进一步包括:形成第三胶路,所述第三胶路与所述第二胶路垂直;检测所述第三胶路与第二基准线的第二距离差;依据所述第二距离差形成第四胶路。13.如权利要求11所述的点胶方法,其中:所述检测所述***胶路的胶宽的步骤,包括:探测所述***胶路以获得探测信息;依据所述探测信息计算所述***胶路的胶宽。14.如权利要求13所述的点胶方法,其中:所述探测所述***胶路以获得探测信息的步骤,包括:拍摄所述***胶路及所述基准线集,形成图像;所述依据所述探测信息计算所述胶宽的步骤,包括依据所述图像检测所述***胶路的平均宽度,以形成所述***胶路的胶宽。 雷达设备配套钣金点胶加工防震防脱,保障雷达部件在运输与使用中稳定可靠。湖州品质点胶加工
点胶加工
拉丝高度由于某些胶水粘度较大,在匀速缓慢上抬一段距离才能将胶丝拉断,不影响涂胶轨迹,这段距离称为拉丝高度4、上抬高度当一段点胶轨迹结束后,空移至下一段轨迹的起点时,为了防止胶头撞针,在结束点将胶头上抬一段高度,保证胶头安全不撞针,再空移至下一段轨迹的起点这段高度称为上抬高度5、提前关胶提前关胶即提前关胶距离,是指在连续轨迹涂胶中,在到达终点之前先关闭胶头,以余压和余胶走完***一段轨迹,避免结束段堆胶,这段轨迹的长度称为关胶距离6、结束动作在整个示教轨迹点胶结束后,为了方便取放工件,提高加工效率或者加工误差,用户可以设定胶头移动至置,或加工文件起点,或加工档结束点,或复位,或进行档连接,这个工程称之为结束动作。机械点胶加工货源充足点胶加工有专业人员操作,可根据工件需求调整胶层厚度与形态。
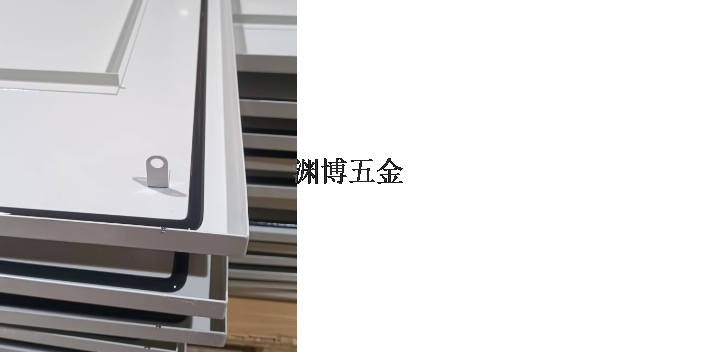
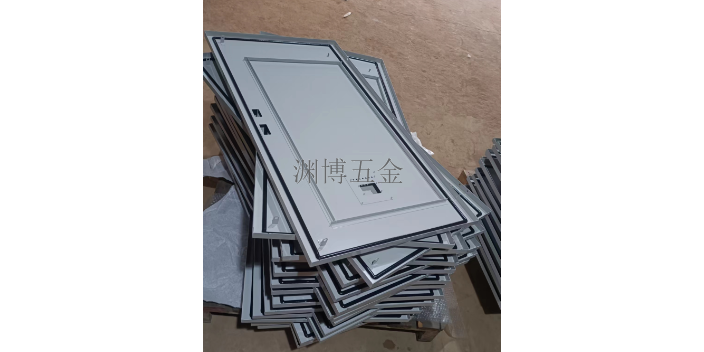
异型非标工件密封是自动化点胶工艺的主要应用优势,有效弥补人工涂胶适配性差、精度不足的短板。很多工业产品存在不规则曲面、多折角、高低落差、狭小缝隙等复杂结构,人工密封容易出现漏涂、空胶、贴合不严等问题。自动化点胶设备可录入工件三维数据,自适应调整走胶速度与出胶量,在复杂结构位置均匀完整涂胶,成型胶条贴合轮廓、无缝隙,高效完成各类非标工件密封加工。胶条厚度与宽度的均匀度是点胶加工品质检测的主要标准,胶条厚薄不均、宽窄不一容易造成局部密封失效,导致防水防尘不达标。人工涂胶受操作手法、力度、速度影响,批量产品一致性较差。自动化点胶设备通过精细管控气压、出胶时长、行走速度等参数,标准化控制每段胶路出胶量,搭配设备校正检测流程,实时修正轨迹与胶宽偏差,保证批量产品胶条规格统一、密封性能均衡稳定。
聚氨酯发泡点胶成型的弹性胶条,适合各类需要频繁开合的动态密封场景,耐用性优于传统固定式密封条。净化门、设备机柜门等产品日常开合频次高,普通密封条长期使用易硬化、开裂、脱落,造成密封失效。发泡胶固化后具备良好的弹性伸缩能力,可跟随门体开合自适应形变,密封结构不易损坏,同时具备一定隔音减震效果,可降低设备开合与运行产生的噪音,兼顾防护与降噪作用。批量点胶生产的品质稳定,离不开标准化作业流程与设备参数固化管理。正式量产前需完成设备基准校正、胶体性能调试、轨迹试运行三项准备工作,依托载玻片基准校准针头位置、胶路轨迹与出胶参数,消除设备机械微小偏差。量产阶段设备可自动保存工艺参数,支持多批次程序复用,有效保证不同生产批次的涂胶精度、胶条外观、密封效果基本一致,明显降低批量不良问题。点胶加工一体化生产流程,缩短从接单到交付的整体周期。
1.一种点胶设备,其特征在于,包括:***直线模组(3200);***导轨,所述***导轨与所述***直线模组(3200)间隔开设置,所述***导轨包括***轨道(3310)和沿着所述***轨道(3310)可滑动的***滑块(3320);第二直线模组(3400),所述第二直线模组(3400)的***端连接所述***滑块(3320)且其第二端连接所述***直线模组(3200),通过所述***直线模组(3200)驱动所述第二直线模组(3400)进行纵向运动;点胶装置(3100),所述点胶装置(3100)连接所述第二直线模组(3400),通过所述第二直线模组(3400)驱动所述点胶装置(3100)进行横向运动。2.根据权利要求1所述的点胶设备,其特征在于,还包括:***连接板(3330),所述***连接板(3330)设置于所述***滑块(3320)之上,所述***滑块(3320)通过所述***连接板(3330)与所述第二直线模组(3400)的***端连接。3.根据权利要求2所述的点胶设备,其特征在于,所述***直线模组(3200)包括:***电机(3210);***丝杆,所述***丝杆的一端与所述***电机(3210)相连,通过所述***电机(3210)驱动所述***丝杆转动;第二连接板(3220),所述第二连接板(3220)套设在所述***丝杆上,通过所述***丝杆转动带动所述第二连接板(3220)进行纵向运动,所述***直线模组。 点胶加工用于排气管物料周转架,增强金属架衔接处稳固性。机械点胶加工货源充足
点胶加工支持多种胶水类型选择,根据粘合强度、耐腐蚀性等需求灵活搭配。湖州品质点胶加工
混合程度选用不同长度大小的静态混合管,以保证胶水充分均匀混合。3、选用微电脑高精度的点胶控制器,具有数显和记忆储存功能,使点胶精度更精确,并且有自动,定量和循环等多种操作模式。使用更方便。4、压力桶的清洗方便,并可根据用户的需要配置内胆。螺纹点胶机螺丝涂胶机产品特点:涂胶方式:逐一对螺牙涂胶;涂胶准确一致,可任意设定涂胶的牙数和涂胶的位置。改进的涂胶结构避免涂胶针头划伤产品,并避免由于产品的误差造成跳牙(涂胶的位置有没涂到胶的牙)人性化的设计避免了设备对人身造成伤害。可选配自动退料功能吐胶均匀稳定,体积小巧,操作方便非金属的储料装置,胶料不会随时间而变稠;工艺参数:适合螺丝直径为:M5-M30螺丝.螺丝长度为:100mm以内螺丝.涂胶宽度为:50mm以内螺丝.涂胶速度为:2-5秒/个.适合胶水:各种预涂胶(如:螺纹密封胶、厌氧胶、螺纹锁固胶、防松胶、管螺纹密封胶、干膜胶、液态生料带)。适用范围:螺丝、螺栓、螺柱、螺母、堵头和各种气动接头。 湖州品质点胶加工