商机详情 -
苏州铜套管焊接机制造
加热效率是衡量熔接机工作速度的关键指标,主要通过加热功率和升温速率体现。加热功率需与被熔接材料的热容量相匹配,功率不足会导致熔化时间过长,降低生产效率;功率过大则可能造成能源浪费,甚至引发材料过热。例如,焊接直径10mm的铜棒需选择功率5kVA以上的电弧熔接机,而直径2mm的铜丝则可使用2kVA的电阻熔接机。升温速率反映设备快速达到设定温度的能力,对于热敏性材料如聚乙烯塑料,需选择升温速率≥50℃/s的设备,以减少材料在高温区域的暴露时间;而对于厚壁金属构件的熔接,升温速率可适当降低(10℃-30℃/s),以保证热量充分传导至材料内部。熔接机在医疗设备制造中具有重要意义,确保了每一个组件都能安全可靠地连接。苏州铜套管焊接机制造
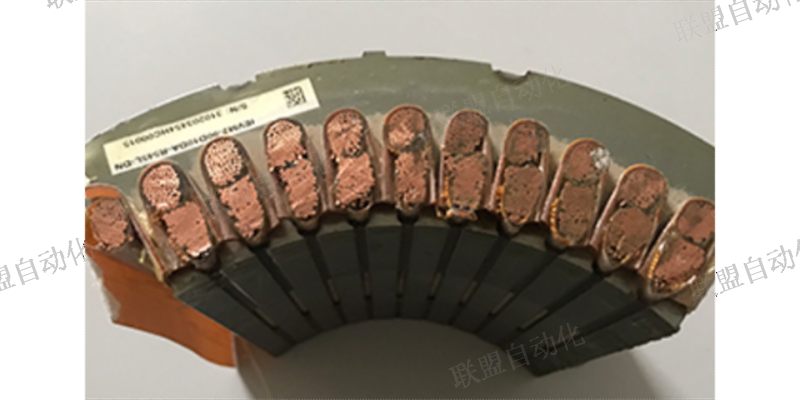
工艺参数控制:温度控制是熔接质量的关键。不同材料需要不同的熔接温度。温度过低无法实现良好熔合,温度过高会导致材料烧损。通过调节热源功率、作用时间和工件移动速度来控制温度分布。时间控制包括加热时间、保温时间和冷却时间。加热时间决定熔化深度,保温时间影响冶金反应程度,冷却时间关系组织转变。这些时间参数需要根据材料特性和厚度进行优化。压力控制在某些熔接方法中尤为重要。适当的压力可以促进材料接触,改善热传导,挤出氧化物杂质。但压力过大会导致变形,压力不足则接触不良。压力的大小、施加时机和保持时间都需要精确控制。环境保护是保证熔接质量的重要措施。采用惰性气体保护可以防止氧化;真空环境可以避免任何气体污染;熔剂覆盖可以隔绝空气并促进杂质浮出。保护效果直接影响熔接区的纯净度。电阻熔接机厂家精选辽宁进口熔接机生产厂家。
电阻熔接机通过电流流过工件接触表面产生的电阻热实现熔化连接,普遍应用于金属线材、板材的搭接和对焊,如汽车零部件、变压器绕组的焊接。其特点是加热集中,热影响区小,接头变形量小,且能通过调节电流和压力精确控制熔深。电阻熔接机的选型需重点关注次级输出电流范围和电极压力调节范围,次级电流通常从100A到10000A不等,小电流适用于细线材焊接,大电流则用于厚板连接。电极的材质和形状也需匹配工件,焊接铜材常用铬锆铜电极,焊接高温合金则需使用钨合金电极,电极头的形状应与工件表面贴合,确保电流分布均匀。
熔接技术的物理本质与工艺基础:熔接机是通过热能使材料达到熔融状态后实现分子级结合的加工设备。不同于机械连接方式,熔接形成的是一体化结构,这在承力构件制造中具有不可替代性。根据热源类型可分为电弧熔接、气体熔接、电阻熔接和激光熔接四大基础类别,每种类型对应着不同的材料特性和工艺要求。电弧熔接利用电极与工件间放电产生的6000℃高温,适合碳钢、不锈钢等金属的厚板连接。某压力容器制造商通过精确控制电弧熔接参数,将焊缝强度提升至母材的95%以上。气体熔接依靠乙炔-氧气火焰的3200℃高温,特别适用于铜管、铸铁等材料的现场维修作业。值得注意的是,不同火焰颜色对应着不同温度——中性焰呈亮蓝色时热效率较佳。电阻熔接的原理是通过大电流使接触面产生焦耳热,在汽车车身点焊中应用普遍。实践表明,镀锌钢板需要比普通钢板提高30%的电流强度才能保证焊点质量。激光熔接虽然精度较高,但对工件装配间隙要求苛刻,超过0.1mm的偏差就会导致熔深不足。河北工业电机熔接机生产厂家。
能量传递过程:热源产生的能量需要有效传递到工件才能实现熔接。在电阻熔接中,热量直接在工件内部产生,通过热传导向周围扩散。电极压力不*保证电路通畅,还促进热量向接触面传递。合适的压力可以使接触电阻均匀,避免局部过热。电弧熔接的能量传递主要通过辐射和对流实现。电弧产生的热能以辐射形式向四周传播,同时高温气流通过对流方式将热量传递给工件。熔滴过渡是电弧熔接特有的现象,熔化后的电极材料以滴状形式过渡到熔池中,完成材料的添加和混合。江苏电阻熔接机生产厂家。电阻熔接机厂家精选
熔接机的操作需要精确控制温度和时间。苏州铜套管焊接机制造
高周波熔接机:操作性能优化:多模态控制:支持手动、自动、半自动三种操作模式,适应不同生产节奏需求。自动滑台式高周波熔接机可实现连续作业,单件加工时间缩短至3秒以内。模块化设计:通过更换模具与调整参数,可完成吸塑包装、皮革压花、帆布熔接等多种工艺。例如,双头气动高频塑料熔接机可同时处理两个工位,生产效率提升一倍。安全防护系统:配备高频磁场屏蔽装置与过流保护电路,确保操作人员安全。设备外壳接地电阻需小于4Ω,符合IEC 61010安全标准。苏州铜套管焊接机制造