商机详情 -
北京二极管电桥焊接机
设备维护的现实经验总结:导电嘴更换周期直接影响工艺稳定性。当孔径磨损超过0.2mm时就应更换,通常寿命为8-12小时连续工作。某自行车架生产商通过建立更换台账,将电弧稳定性提升了25%。送丝轮槽型磨损会造成送丝不畅。V型槽底部出现明显磨损痕迹时就需要翻转或更换。某集装箱制造厂通过每周检查送丝机构,减少了15%的送丝故障。接地电缆老化会增加回路电阻。当测量电阻超过0.5Ω时就应考虑更换电缆。某钢结构加工中心通过定期检测,将电弧能量损失降低了8%。冷却系统维护常被忽视。每三个月应清洗水箱并更换冷却液,以防微生物滋生堵塞管路。某自动化生产线因忽略此项,导致焊枪烧损率上升3倍。河北压缩机熔接机生产厂家。北京二极管电桥焊接机
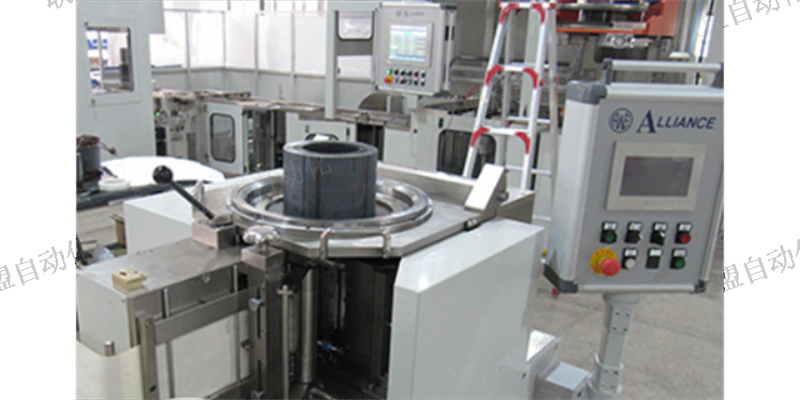
能量传递过程:感应加热的能量传递通过电磁场实现。交变磁场在工件表面产生涡流,涡流由于电阻作用产生焦耳热。热量的深度分布取决于电流频率,频率越高,集肤效应越明显,加热层越浅。这种加热方式特别适合表面加热和局部加热的应用场景。火焰加热的能量传递主要依靠对流和辐射。高温燃烧气体直接冲击工件表面,通过对流方式传递热量。同时火焰本身也以辐射形式向外辐射能量。火焰的特性(如温度分布、热流密度)对加热效果有重要影响。山西钎焊机参考价熔接机在纺织行业中的应用,使得各种纤维材料之间能够实现牢固结合,提高了产品质量。
熔接机的工作原理:熔接机的基本工作原理是通过加热使材料达到熔融状态,然后利用压力将其连接在一起。在这个过程中,材料表面会形成一层熔融层,当冷却后,这一层会固化,从而形成牢固的连接。熔接过程通常包括以下几个步骤:加热:熔接机通过电热元件、激光、超声波等方式对待连接材料进行加热,使其达到一定的熔融温度。施压:在材料达到熔融状态后,熔接机会施加一定的压力,以确保两者之间充分接触,形成良好的结合。冷却:在施压过程中,材料逐渐冷却并固化,较终形成牢固的焊缝。这一过程虽然看似简单,但对于设备的温度控制、压力控制以及操作精度等方面都有较高要求,因此选择合适类型的熔接机至关重要。
行业应用的主要价值体现:压力容器制造中,熔接机直接决定着设备安全性。纵环焊缝需要100%射线探伤合格,这要求熔接过程严格控制热输入和层间温度。某锅炉厂通过建立熔接参数数据库,将探伤一次合格率从82%提升至97%。汽车生产线上的电阻点焊直接关系车身强度。每个焊点需要承受800-1200N的剪切力,电极压力通常设置在3-5kN范围。某日系车企通过优化电极形状,将焊点寿命从5万次提升至8万次以上。管道施工中的气体保护焊影响系统密封性。对于DN300以上的输油管道,通常采用纤维素焊条打底+自保护药芯焊丝填充的工艺组合。某长输管道项目通过此法,将每日施工进度稳定在60-80焊口之间。钢结构建筑依赖熔接的整体性优势。箱型柱角焊缝需要保证35-45°的坡口角度,并使用多层多道焊控制变形。某体育场馆建设时,通过对称施焊工艺将200mm厚板的角变形控制在3mm以内。熔接机通过定位装置固定工件,减少超声波焊接中的位置偏差。
熔接速度是连续熔接工艺的关键参数。速度过慢导致热输入过大、熔宽增加;速度过快则可能产生咬边、驼峰等缺陷。自动熔接设备需要精确控制焊枪或工件移动速度,保持与能量输入的匹配。对于不同接头位置(平、横、立、仰),较佳熔接速度也有所不同。环境条件对熔接质量有一定影响。环境温度过低可能使冷却速率过快,增加硬度和裂纹风险;湿度过高会导致氢气孔;空气流动可能干扰保护气体效果。精密熔接应在受控环境中进行,或至少采取局部防护措施如挡风屏。工件表面的清洁度也需保证,油污、氧化皮等污染物会明显影响熔接质量。熔接机需要定期维护,以确保其正常运行,并延长设备的使用寿命。黑龙江钎焊机厂家
福建进口熔接机生产厂家。北京二极管电桥焊接机
熔接机在各行业中的应用:随着科技的发展和工业需求的增加,熔接机已经普遍应用于多个行业中。以下是一些主要应用领域:汽车制造;在汽车制造过程中,许多部件需要通过熔接技术进行连接。例如车身结构件、内饰件及电气系统等都离不开高效可靠的焊接工艺。使用现代化的激光焊或超声波焊,可以提高生产效率,并确保汽车安全性能。建筑行业:在建筑行业中,一些特殊构件如塑料管道、复合材料面板等也需要使用到熔接技术。尤其是在管道系统中,通过有效地将不同材质管道连接起来,可以提高整个系统的耐用性和安全性。北京二极管电桥焊接机