商机详情 -
河南飞叉绕线机怎么样
电气性能测试是验证绕线质量的关键。匝数检验需使用匝数测试仪,将测试探头夹在绕制后的线圈两端,仪器显示的匝数与设定值的误差应不超过 ±1 匝,对于精密电感,误差需控制在 ±0.5 匝以内(通过四舍五入判定)。绝缘电阻测试使用兆欧表,将一端接线圈,另一端接骨架或铁芯(金属部分),在 500V 测试电压下,绝缘电阻应不低于 100MΩ,潮湿环境下可放宽至 50MΩ,但需记录环境湿度。直流电阻测试(针对导线电阻有要求的产品)使用毫欧表,测量值与设计值的偏差应在 ±5% 以内,超出范围可能是线径不符或绕制时拉伸过度导致。绕线机的生产线旁设置防护栏,隔离危险区域并规范操作动线。河南飞叉绕线机怎么样
绕后处理工作:线圈绕制完成后,需进行一系列后续处理。首先切断导线,留出适当长度的线头。线头固定要牢固,通常采用打结、胶带固定或焊接等方式。然后小心地从模具上取下线圈,注意保持线圈形状,防止变形。取下后的线圈需进行初步整形。用手或专门使用工具轻轻调整线圈形状,消除局部变形,使整体尺寸符合要求。整形时用力要均匀适度,避免损伤导线绝缘层。随后进行绑扎固定,用棉线或扎带将线圈捆扎牢固,防止运输过程中变形。线圈标识是重要的质量追溯手段。每个线圈都应贴上标识卡,注明产品型号、绕制日期、操作人员等信息。重要产品还需记录绕线参数等重要数据。标识要清晰耐久,防止后续工序中丢失或混淆。质量检验是绕后处理的重要环节。操作人员需对线圈进行全数检验,包括外观检查、尺寸测量和匝数核对。外观检查要求线圈整齐平整,无损伤;尺寸测量需使用专门使用量具,确保符合公差要求;匝数核对要准确无误。发现不合格品要及时隔离处理。河南飞叉绕线机怎么样绕线机的售后服务团队携带专门使用工具箱,快速响应客户的维修需求。
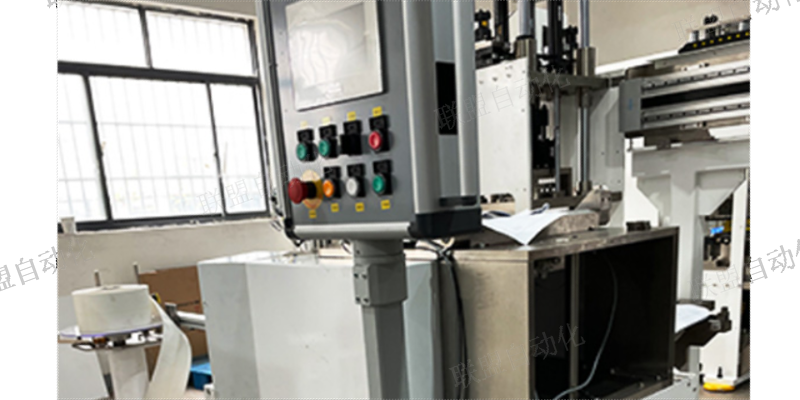
操作前准备:绕线机操作前的准备工作是确保整个绕制过程顺利进行的基础。操作人员需首先核对生产任务单,明确所绕线圈的规格型号、线径、匝数、绕线方向等技术要求。根据要求选取合适的绕线机型号,不同规格的线圈需对应不同容量和精度的设备。例如,精细仪表线圈需采用低速高精度绕线机,而大型电力电机线圈则需选用大扭矩绕线机。选取合适的绕线模具是准备工作的关键环节。操作人员需根据图纸要求选择尺寸匹配的模具,并检查模具表面是否光滑平整,有无毛刺或损伤。模具的安装必须牢固可靠,使用螺栓紧固后需手动试转,确认无晃动或偏心现象。模具的安装精度直接影响到线圈的内径尺寸和整体形状。
飞叉绕线机采用特殊设计的绕线方式,通过旋转的飞叉将导线绕制在工件上。与传统绕线机不同,飞叉绕机的主轴不直接带动工件旋转,而是通过飞叉的旋转运动完成绕线。这种结构特别适合无中心孔的环形工件绕线,如环形变压器线圈。飞叉绕线机的工作原理独特,导线张力控制和飞叉速度匹配是关键难点。立式绕线机的主轴垂直布置,工件在垂直平面内旋转。这种设计有利于处理大型或重型工件,利用重力辅助绕线过程。立式绕线机常用于大型变压器线圈的绕制,其工作原理与卧式绕线机类似,但在结构设计和排线系统布置上有明显差异。立式结构便于操作人员观察和调整绕线过程,特别适合需要人工干预的复杂绕线工艺。绕线机的计数器精确记录已完成的线圈数量,便于生产统计。
过程中需定期检查线圈质量。用卡尺测量线圈尺寸,确认符合图纸要求。检查绕线紧实度,用手指轻压线圈表面,应无松动变形。绕线后的质量检验与处理:绕线完成后需进行严格的质量检验,及时发现并处理不合格品,避免流入下道工序,同时对合格产品进行规范处理。观察线圈表面是否平整,无凸起凹陷。发现质量问题应及时调整参数或停机处理。特殊绕制要求需要特别关注。如分段绕制时要注意段间绝缘处理;多层绕制时要确保层间过渡平整;不同线径混绕时要及时调整参数。这些特殊工艺要求操作人员具备更高的技术水平和责任心。绕线机在新能源汽车电机制造中,以高精度绕制满足驱动系统对电磁性能的严苛要求。河南飞叉绕线机怎么样
绕线机的展示样机摆放在展厅中间,向客户演示自动化生产能力。河南飞叉绕线机怎么样
温度变化对绕线机精度有明显影响。机械部件会因温度变化产生热胀冷缩,导致位置精度漂移。精密绕线应尽量在恒温环境下进行,或让设备充分预热达到热平衡后再开始生产。温度梯度(设备各部分温度不均)的影响比整体温度变化更大,需避免局部热源(如电机、驱动器)对精密测量部件的直接影响。振动干扰是高速绕线时常见的问题,会导致绕线不整齐甚至断线。振动可能来自设备本身的不平衡运动,也可能来自外部环境传导。解决振动问题需要多管齐下:确保设备安装在稳固的基础上;定期检查旋转部件的动平衡;使用减震垫或主动减震系统隔离外部振动;优化运动控制参数避免共振。河南飞叉绕线机怎么样