商机详情 -
湖南直条定子绕线机制造
排线参数的调试决定绕线的整齐度。排线间距应略小于漆包线的直径,例如 0.2mm 的线径,间距可设定为 0.18-0.19mm,确保线与线之间紧密排列但不重叠。排线速度需与主轴转速匹配,计算公式可简化为 “排线速度 = 主轴转速 × 线径 ×0.9”,实际操作中通过试绕观察,若出现排线过密导致叠线,需提高排线速度;若出现间隙过大,需降低排线速度。对于有台阶的骨架,需在台阶处设定排线换向点,确保绕线在台阶两侧均能整齐排列,换向时应减速,避免因惯性导致线序紊乱。绕线机的废线回收装置自动收集断线残料,降低原材料损耗率。湖南直条定子绕线机制造
变压器制造中的应用:变压器是电力系统中不可或缺的设备,其主要部件就是由线圈组成的。在变压器制造过程中,绕线机的作用同样不可忽视。它能够将绝缘铜线或铝线精确地缠绕到铁芯上,并且保证线圈的均匀性和致密性。对于高精度的变压器来说,线圈的质量直接影响着设备的工作性能和寿命。绕线机通过自动化控制,确保了每一道线的准确位置和张力一致性。这不*提高了生产效率,还减少了人为操作可能导致的误差。特别是在高速绕线或处理细线时,闭环控制的效果尤为明显。上海外槽口绕线机哪家好绕线机每日开工前需空载试运行,验证各机构动作是否正常。
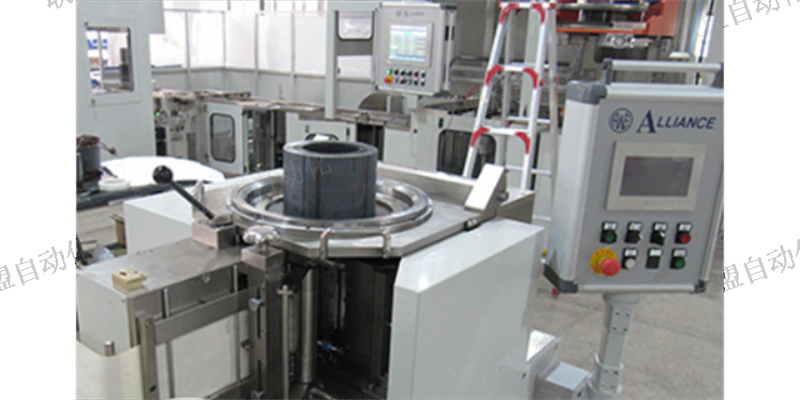
工业电机维修车间:旧物新生的艺术创作。推开一家老牌电机修理厂的大门,扑面而来的是混合着碳粉和绝缘漆的独特气息。墙角堆放着待修的各种型号电动机,有的铭牌早已模糊不清。经验丰富技师面对送来维修的设备,首先要仔细拆解老化的绕组,就像考古学家清理文物般谨慎。他们根据残留痕迹判断原始绕制工艺,有时甚至能辨认出三十年前使用的棉纱绑扎方式。重新绕制的过程充满挑战。老旧铁芯可能存在变形,槽口边缘毛刺丛生,这都需要预先打磨平整。选择替代导线时既要考量电流承载能力,又要兼顾槽满率限制。手工绕制的环节尤其考验功力,多股并联的导线必须分层有序排列,拐角处的弧度直接影响散热效果。当修复完毕的电机再次通电测试,仪表盘上的指针平稳指向额定转速,这意味着又一件工业遗产获得了新生。
操作前准备:绕线机操作前的准备工作是确保整个绕制过程顺利进行的基础。操作人员需首先核对生产任务单,明确所绕线圈的规格型号、线径、匝数、绕线方向等技术要求。根据要求选取合适的绕线机型号,不同规格的线圈需对应不同容量和精度的设备。例如,精细仪表线圈需采用低速高精度绕线机,而大型电力电机线圈则需选用大扭矩绕线机。选取合适的绕线模具是准备工作的关键环节。操作人员需根据图纸要求选择尺寸匹配的模具,并检查模具表面是否光滑平整,有无毛刺或损伤。模具的安装必须牢固可靠,使用螺栓紧固后需手动试转,确认无晃动或偏心现象。模具的安装精度直接影响到线圈的内径尺寸和整体形状。绕线机在工业电源制造中,通过高温绕制技术提升线圈的耐热等级。
典型实践案例:汽车电机绕线全流程:以某汽车电机厂生产线为例,绕线机操作流程如下:预处理阶段:线轴装载至主轴,经张力轮预紧至设定值(典型值1.8N);模具切换机构自动适配0.8mm漆包线规格。机械绕制过程:主轴以800r/min匀速旋转,导嘴沿轴向移动精度0.01mm/步2;每完成10匝自动喷涂绝缘漆,层间覆盖率达100%;槽盖片机械压入单元同步封闭线槽。质量验证标准:耐压测试:1500V/60s无击穿;匝间电阻差:≤1.2%判定合格。绕线机的工业化本质:当前绕线机技术已形成以机械精度控制、张力稳定输出、模块化模具适配为主要的功能体系。其主要价值在于通过机械结构的持续优化——如空心轴设计提升材料适应性、摩擦张力机构保障绕制均匀性——在导线卷绕这一基础环节实现工业级精确制造。绕线机的动态平衡校正技术消除高速旋转时的振动,提升绕线质量。线圈绕线机哪家好
绕线机的机械臂精确定位绕线起点,避免人工操作导致的偏移误差。湖南直条定子绕线机制造
周期维护:关键部件的深度保养。主轴系统维护(每500运行小时):主轴作为绕线机的主要传动部件,其维护要点包括:轴承清洗:拆解主轴箱,用航空煤油清洗轴承,去除陈旧润滑脂。注意区分径向轴承与轴向轴承的安装方向,误装将导致主轴径向跳动超标。动平衡校正:主轴转速超过2000rpm时,需进行动平衡检测。以Φ100mm主轴为例,允许剩余不平衡量应<0.5g·mm,超标将引发设备振动,加速齿轮磨损。密封件更换:检查主轴前后端盖的O型圈,若出现硬化或裂纹需立即更换。密封失效会导致润滑油泄漏,污染绕组线圈。湖南直条定子绕线机制造