商机详情 -
湖南槽内绕线机厂商
手动绕线机适用于小批量、多品种的简单绕制场景,操作步骤强调人工控制的精确性。首先将骨架或铁芯固定在主轴上,用手拧紧顶针,确保其同心度,径向跳动不超过 0.1mm。将漆包线从线轴引出,穿过张力器和导针,线头预留 10-15mm,用胶带或夹子固定在骨架的引线柱上。左手扶住漆包线,控制排线方向,右手转动摇柄或按下点动按钮,使主轴缓慢转动,同时左手根据绕线进度左右移动,引导漆包线均匀排列在骨架槽内。每绕完一层,需手动将线引导至下一层,层间需垫入绝缘纸时,应停机操作,确保绝缘纸平整无褶皱。绕制结束前 5-10 圈时减速,绕满设定匝数后停机,剪断漆包线,预留同等长度的线头,固定在另一引线柱上,完成绕制。绕线机完成单组线圈后自动停机,等待工人更换下一个铁芯。湖南槽内绕线机厂商
设备的存放与闲置保养也需注意。短期闲置(1 周以内)需清理设备表面,关闭电源,覆盖防尘布;长期闲置(1 个月以上)需彻底清洁,各运动部件加注防锈油,拆除易损件如皮带、张力弹簧等妥善保管,再次启用前需全方面检查,更换老化的密封件和线缆。设备的维修需由专业人员进行,操作人员不得擅自拆卸电机、控制面板等主要部件,维修时需悬挂 “正在维修,禁止合闸” 的警示牌,确保安全。通过上述规范操作和维护,不*能保证绕线机的稳定运行和绕线质量的一致性,还能有效延长设备使用寿命,降低生产成本。苏州定子绕线机规格绕线机的物流运输需固定支架,避免长途颠簸造成内部零件移位。
匝数设定是绕线参数的基础。首先根据生产图纸确定所需匝数,在绕线机的计数器上精确输入数值,若设备支持正反转计数,需确认计数方向与绕线方向一致。对于有多层绕制要求的产品,需设定每层匝数,确保每层绕满后设备能自动切换到下一层。设定完成后进行试绕,连续绕制 3-5 圈,检查计数器的计数是否准确,误差应控制在 ±1 圈以内,若有偏差需调整计数器的传感装置,直至符合要求。对于匝数精度要求高的精密电感,建议每绕制 100 圈人工复核一次,避免因设备计数误差导致批量报废。
不合格品的处理需遵循 “查找原因、分类处置” 的原则。对于匝数不符的产品,若匝数偏少且未超过总匝数的 5%,可手工补绕至规定匝数,补绕部分需与原绕线紧密贴合;若匝数偏差过大或绕线混乱,应拆除重绕,拆除时需小心操作,避免损伤骨架,可使用专门使用工具松开线匝,禁止大力拉扯。绝缘电阻不达标的产品,需检查是否有绝缘层破损或污染,轻微破损可涂刷绝缘漆修复,严重破损则需返工。排线不齐但不影响电气性能的产品,若用于非精密场合可降级使用,否则需重新绕制。所有返工产品需单独标识,返工后需重新检验,合格后方可流转。绕线机的升级版增加了数字显示屏,可直接输入参数并显示进度。
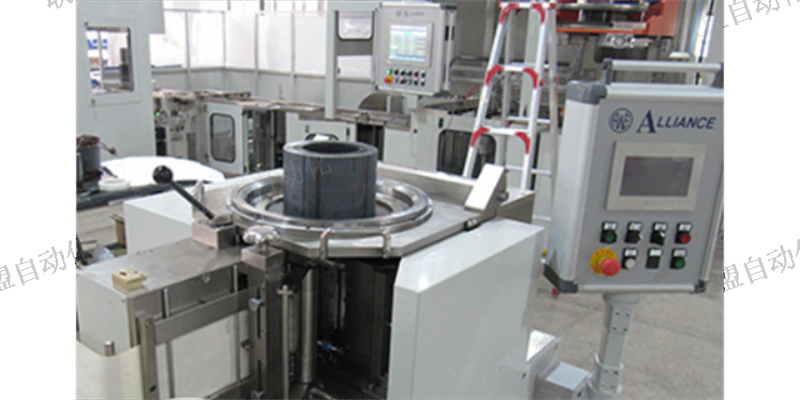
生产效益:质量与成本的协同优化。质量保障机制:张力稳定性使线圈电阻波动率≤1.5%,提升产品一致性;机械式层间隔离装置避免匝间短路,某厂商实测变压器故障率降低52%;槽楔自动压入系统消除人工捶打导致的绝缘损伤。成本控制路径:模块化设计使设备维护时间缩短40%,备件更换耗时≤30分钟;线材利用率达98.2%(人工操作平均损耗率7.3%);机械结构简化使设备制造成本降低30%。随着电子元件小型化趋势深化,该设备在精密制造领域的基石地位将愈发凸显。绕线机的夜间作业需充足照明,避免因光线不足导致操作失误。湖南槽内绕线机厂商
绕线机启动前需校准模具位置,保证线圈与铁芯完全贴合。湖南槽内绕线机厂商
特种设备制造商:量身定制的解决方案。在某些小众领域,绕线机展现出惊人的适应性。医疗设备制造商需要的核磁共振仪梯度线圈,对磁场均匀性有着近乎苛刻的要求。工程师们在超导磁体的框架上搭建起三维坐标系,通过多轴联动的绕线设备实现复杂曲线轨迹的精确敷设。航空航天领域使用的传感器线圈,则需要耐受极端温度变化和强烈振动,特殊的灌封工艺与加强型骨架在此派上用场。较具代表性的是港口起重机用的大功率电机。海边盐雾腐蚀环境下工作的设备,其绕组必须采用特殊防腐涂层。技术人员会在常规绕制完成后,额外增加真空浸渍工序,让绝缘漆彻底渗透到导线间隙。为了应对频繁启停带来的电流冲击,他们还会在端部加装铜质加固环,如同给脆弱部位穿上铠甲。这些定制化解决方案往往需要多次试验验证,较终形成的成熟工艺会被编入企业技术手册。湖南槽内绕线机厂商