商机详情 -
苏州二极管电桥钎焊机参考价
技术支持能力决定设备能否快速适配生产需求,包括售前的工艺方案设计和售后的故障排除。专业厂家应能根据用户提供的工件材料、尺寸和质量要求,提供针对性的熔接方案,如推荐合适的加热方式、工艺参数范围,并进行无偿的样品试焊。售后服务的响应速度至关重要,设备故障时,厂家应能在24小时内给出解决方案,对于关键生产设备,需确保48小时内上门维修。部分品牌还提供远程诊断服务,通过设备的运行日志快速定位问题,减少停机时间。四川工业电机熔接机厂家。苏州二极管电桥钎焊机参考价
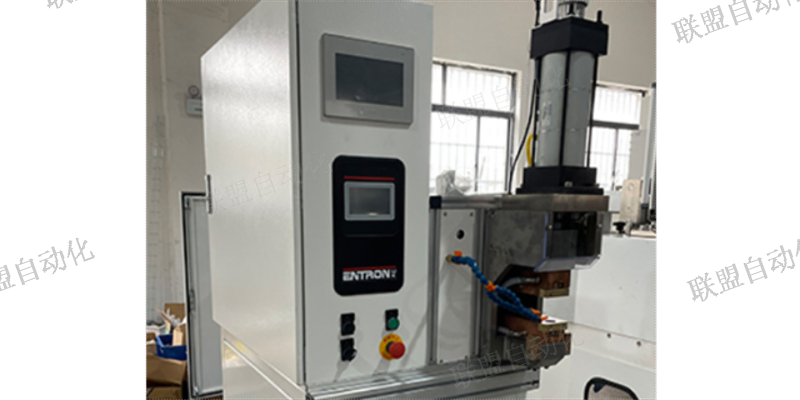
质量控制的实体检测手段:目视检查是较基础的筛查方法。合格的焊缝应呈均匀鱼鳞纹,余高控制在0-3mm之间。某压力管道安装公司通过加强自检,将返修率从5%降至1.2%。渗透检测适用于表面开口缺陷。使用红色显像剂时,缺陷显示时间不应超过10分钟。某航空维修企业通过严格把控显像时间,将裂纹检出率提高了40%。超声波检测能发现内部体积型缺陷。对于8mm以上板材,推荐采用直探头和斜探头组合扫查。某核电设备厂通过此法,成功检出距表面35mm处的2mm夹渣。射线检测提供较直观的内部影像。对于钢制管道,通常采用Ir192源进行双壁单影透照。某化建公司通过优化透照角度,使根部未熔合缺陷的检出灵敏度达到0.5mm。广东焊接机厂家精选湖北半自动熔接机生产厂家。
熔接机的作用,归根结底只有一句话:让信号和电流在肉眼不可见的断面上,重新成为“一根”。它从不显眼,却支撑着现代社会的通信、电力、交通、能源和安全。每一次电弧闪烁,都是一次微观世界的焊接;每一次熔接成功,都是一次宏大系统的续命。把熔接机的作用说透,其实就是把“连接”两个字写进千行百业的日常。熔接机作为现代工业领域中不可或缺的精密设备,其主要功能是通过物理或化学方式实现材料间的长久性连接。根据应用场景和技术原理的差异,熔接机可分为光纤熔接机、高周波熔接机、超声波熔接机三大类。
电弧熔接的能量转换发生在电弧等离子体中。电弧将电能转换为热能,通过辐射、传导和对流三种方式传递给工件和电极。典型情况下,只有60-70%的输入能量有效用于熔化金属,其余为飞溅、辐射和传导损失。提高电弧能量利用率的方法包括选用合适保护气体、优化电弧长度和采用脉冲电流波形。激光熔接的能量转换效率相对较低,但能量密度较高。固体激光器的电光转换效率通常为10-30%,CO2激光器稍高但也不超过40%。激光束通过光学系统聚焦后,约50-90%的能量被金属表面吸收(取决于表面状态和波长),其余被反射或透射。提高吸收率的方法包括表面涂层处理和优化光束入射角。云南全自动熔接机厂家。
热源产生机制:高频感应熔接机采用电磁感应原理。高频交流电通过感应线圈产生交变磁场,工件在磁场中产生感应电流(涡流),由于集肤效应,电流集中在工件表面,从而产生大量热量。这种加热方式具有加热速度快、热效率高的特点,特别适用于管材、板材的连续生产。火焰熔接机使用可燃气体与氧气混合燃烧产生的火焰作为热源。通过调节气体比例和流量,可以获得不同温度和特性的火焰。这种加热方式设备简单、操作灵活,但温度控制精度相对较低。熔结机器还具备数据记录功能,可追踪每次焊缝情况,为后续分析提供依据。广东焊接机厂家精选
熔接机通常配备先进的控制系统,以确保焊接过程中的温度与压力稳定性。苏州二极管电桥钎焊机参考价
激光熔接机利用高能量密度的激光束使材料局部熔化,适用于精密零件、异种材料和热敏感材料的焊接,如手机电池极耳、光纤连接器、医疗器械的微型组件。其优势是定位精度高(可达0.01mm),热影响区极小,能实现微缝焊接,且焊接过程无机械接触,避免了工件的受力变形。但激光熔接机的设备成本较高,且对工件表面的清洁度要求严格,油污、氧化层会严重影响焊接质量。选型时需关注激光功率和光斑直径,焊接厚度0.1-1mm的金属需50-200W的光纤激光器,厚度1-5mm则需500-1000W;光斑直径根据焊接缝宽选择,精细焊接通常为0.1-0.3mm,大面积焊接可至1-3mm。苏州二极管电桥钎焊机参考价