商机详情 -
辽宁转子滑环熔接机
在加工材料方面,金属与非金属材料对熔接机的加热方式和温度控制要求截然不同。金属材料如铜、铝、不锈钢等的焊接通常需要较高的温度(500℃-1500℃),且需避免氧化,因此多采用电弧熔接、电阻熔接等方式,部分场景还需配备惰性气体保护装置。例如,电缆制造业中铜芯线的对接需要电弧熔接机提供稳定的高温电弧,确保金属充分熔化并形成牢固接头。而塑料、光纤等非金属材料的熔接则对温度精度要求更高,如光纤熔接的温度需控制在1600℃-1800℃之间,且加热时间需精确到毫秒级,以避免光纤纤芯因过热而损坏;塑料管道的热熔连接则需要将温度稳定在180℃-220℃,防止材料因高温分解产生毒性气体或因温度不足导致连接不紧密。熔接机在塑料焊接中无需粘合剂,只靠摩擦热实现强度高接合。辽宁转子滑环熔接机
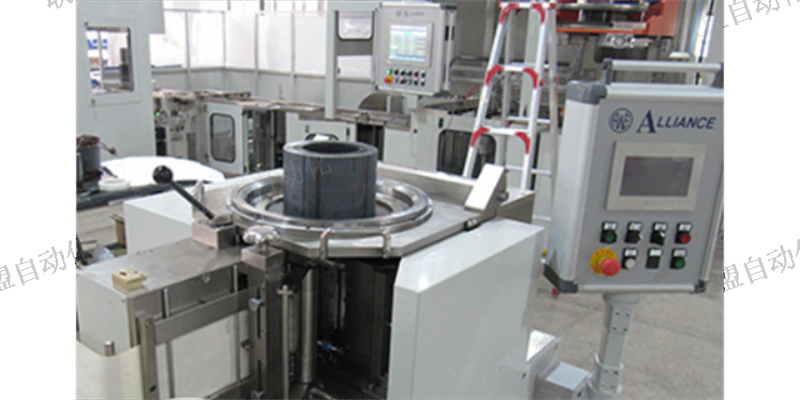
熔接机的工作原理是一个复杂的系统工程,涉及热力学、电磁学、流体力学和材料科学等多个学科领域。每个环节都需要精确控制和协调配合。操作人员需要深入理解这些原理,才能在实际工作中做出正确判断和调整,确保熔接质量稳定可靠。随着技术进步,熔接工艺不断改进,但对基本原理的掌握始终是保证熔接质量的基础。只有深刻理解工作原理,才能充分发挥设备性能,生产出高质量的熔接产品。性能优化需要综合考虑多方面因素。通过控制热输入可以调节冷却速度,从而影响组织形态;通过后续热处理可以改善组织性能;通过表面处理可以提高耐腐蚀性。这些措施都需要根据材料特性和使用要求来选择。电机焊接机现货直发熔接机器采用环保材料,有助于降低生产过程中的环境污染问题。
环境因素的严格控制:看不见的质量守护者。很多人容易忽略工作环境对熔接质量的影响。湿度控制是较隐蔽的挑战,潮湿空气中的水分子会吸附在光纤表面,导致熔接时产生气泡。在雨季或高湿地区作业,较好配备除湿设备,至少保证操作区域内的空气干燥。温度剧烈变化同样有害,冬季从室外带入的冷光纤直接进入温暖的室内,表面会凝结水珠,这种情况必须待其恢复室温后再进行处理防尘措施贯穿整个工作流程。每完成一次熔接,都要用蘸有无水乙醇的棉签仔细清洁电极棒和V型槽。积累的杂质在下次放电时可能引发异常火花,造成熔接失败。工作台附近不应堆放杂物,人员走动产生的气流扰动也会扬起微粒,影响精密操作。防震意识体现在细节之处。熔接机应放置在稳固的水平面上,远离大型机械设备和行车轨道。有些工地现场条件有限,可将机器固定在特制的工作台上,下面垫上橡胶减震垫。搬运过程中要避免剧烈颠簸,长途运输后的设备需要重新校准才能投入使用。
操作规范对设备维护同样重要。制定详细的操作规程,避免误操作导致的设备损伤;新操作人员应接受充分培训;建立日常点检制度,及时发现潜在问题;保持设备清洁,防止金属粉尘和飞溅物积累。良好的操作习惯可以明显延长设备使用寿命,减少意外故障。备件管理是快速恢复生产的保障。根据设备使用情况和部件寿命预测,合理储备易损件和关键备件;选择原厂或质量相当的替代品;妥善保存备件,防止性能劣化。对于特殊定制部件,应考虑较长的采购周期,提前做好准备。完善的备件管理可以较大限度减少停机时间。熔接机修正铁芯硅钢片毛刺,同步喷涂绝缘漆以强化槽内防护。
行业应用的主要价值体现:压力容器制造中,熔接机直接决定着设备安全性。纵环焊缝需要100%射线探伤合格,这要求熔接过程严格控制热输入和层间温度。某锅炉厂通过建立熔接参数数据库,将探伤一次合格率从82%提升至97%。汽车生产线上的电阻点焊直接关系车身强度。每个焊点需要承受800-1200N的剪切力,电极压力通常设置在3-5kN范围。某日系车企通过优化电极形状,将焊点寿命从5万次提升至8万次以上。管道施工中的气体保护焊影响系统密封性。对于DN300以上的输油管道,通常采用纤维素焊条打底+自保护药芯焊丝填充的工艺组合。某长输管道项目通过此法,将每日施工进度稳定在60-80焊口之间。钢结构建筑依赖熔接的整体性优势。箱型柱角焊缝需要保证35-45°的坡口角度,并使用多层多道焊控制变形。某体育场馆建设时,通过对称施焊工艺将200mm厚板的角变形控制在3mm以内。熔接机操作时需佩戴适当的防护装备。广西焊接机市价
熔接机的发展推动了许多行业技术革新,使得生产工艺更加先进和高效。辽宁转子滑环熔接机
连接质量标准是选型的主要约束条件,不同行业的验收规范对熔接接头的强度、密封性、导电性等指标有明确规定。在高压电缆接头的熔接中,接头的绝缘电阻需达到1000MΩ以上,且机械强度不低于原导体的80%,这要求熔接机具备精确的压力控制和温度曲线调节功能。在燃气管道的热熔连接中,接头的气密性是关键指标,需通过1.5倍工作压力的水压测试,因此熔接机的加热板温度均匀性和对接压力稳定性必须严格达标。而在光纤通信领域,熔接后的接头损耗需控制在0.02dB以下,这对设备的对准精度(通常要求≤0.5μm)和加热稳定性提出了较高要求。辽宁转子滑环熔接机