商机详情 -
四川新能源汽车熔接机销售厂家
工艺参数的精确调控实践:电流电压的匹配比一定值更重要。当电压增加1V时,电流应相应降低10-15A以维持稳定电弧。某造船厂通过实时监测电参数,将焊缝成形合格率提高了18个百分点。送丝速度与行走速度必须协调。对于1.2mm实心焊丝,每米焊缝通常消耗0.8-1.2kg焊丝。某重型机械厂发现,当送丝速度超过行走速度15%时,会出现焊瘤缺陷。保护气体流量不是越大越好。对于MIG焊接,氩气流量超过25L/min反而会引发电弧不稳定。某汽车零部件供应商通过将流量控制在18-22L/min范围,减少了30%的气孔缺陷。预热温度需要根据板厚梯度上升。每增加25mm厚度,预热温度应提高20-25℃。某矿山机械制造商在处理100mm厚板时,采用180℃预热使焊缝冲击韧性达到54J以上。辽宁机器人熔接机生产厂家。四川新能源汽车熔接机销售厂家
电源特性变化会影响输出稳定性。电网电压波动可能导致熔接电流偏离设定值;变压器绝缘老化会使效率下降;电容组容量衰减影响脉冲波形。定期检测电源输出特性,校准电流电压传感器,必要时更换老化元件。对于精密熔接应用,可考虑加装稳压电源或滤波器。控制系统精度需要定期验证。电流、电压、时间等参数的测量电路可能随温度和时间漂移;机械运动系统的定位精度也会逐渐变化。使用标准信号源和测量仪器定期校准控制系统,确保参数设定与实际输出一致。程序备份也很重要,防止因存储器故障丢失工艺数据。四川新能源汽车熔接机销售厂家熔接机的使用提高了生产效率和产品质量。
材料适配性的实战经验:碳钢材料的熔接需要特别注意含碳量影响。当含碳量超过0.25%时,必须采用预热工艺以避免冷裂纹。某工程机械厂在处理0.35%C的挖掘机臂钢材时,将预热温度控制在150-200℃范围,成功将裂纹率从12%降至0.5%。不锈钢熔接面临的主要问题是晶间腐蚀。采用低碳级焊条(如E308L)配合层间温度控制在150℃以下,可有效避免碳化铬析出。某化工设备供应商通过此法,使304不锈钢管道的使用寿命延长至8年无渗漏。铝合金熔接需要克服高导热性和氧化难题。采用交流氩弧焊并配合高频引弧装置,能有效破除氧化膜。某航空部件制造商通过调节氩气流量至15-20L/min,将铝合金熔接气孔率控制在每米焊缝不超过3个。铜及铜合金的熔接关键在于热输入控制。使用氦气替代氩气作为保护气体,可提高50%以上的热传导效率。某变压器生产车间采用此法后,铜排熔接速度从每分钟0.5米提升至0.8米。
光纤熔接机:操作性能优化:自动化流程:现代光纤熔接机普遍具备自动纤芯识别、自动熔接、自动加热补强功能。例如,藤仓43S型熔接机通过智能熔接控制技术,可根据光纤端面质量动态调整放电参数,熔接效率较传统机型提升30%。人机交互设计:采用大尺寸彩色触摸屏与图形化操作界面,支持熔接模式、加热模式参数的快速切换。6481B5+型熔接机配备4.3英寸液晶屏,可存储300组熔接模式与100组加热模式,满足不同场景需求。便携性与耐用性:通过轻量化设计(如6481B5+型重量只1.7kg)与三防结构(防尘、防水、防摔),适应野外恶劣环境。住友39型熔接机内置高亮度LED照明系统,可在-10℃至50℃温度范围内稳定工作。熔接机在包装行业中被普遍使用,通过热封技术实现了包装材料的密封性。
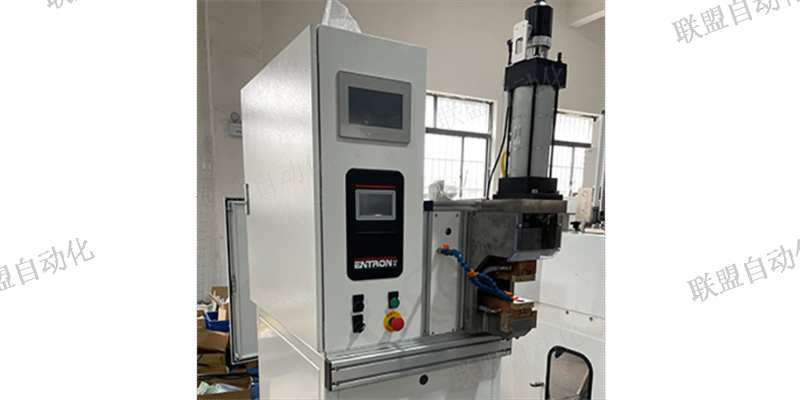
电源系统是熔接机的能量来源,负责提供熔接所需的大功率电能。根据不同熔接工艺的要求,电源系统可以输出直流、交流或脉冲形式的电流,并具备精确的电流调节能力。高质量的熔接机电源具有快速响应特性,能够在毫秒级时间内调整输出电流,以适应动态变化的熔接条件。电源系统还包括输入电路保护装置,防止电网波动对设备造成损害。能量转换系统是将电能转化为熔接所需热能的装置,其形式多样,取决于熔接工艺类型。电阻熔接机的能量转换系统由电极和次级回路组成;电弧熔接机则通过焊枪和电弧完成能量转换;激光熔接机使用光学系统聚焦激光束。无论哪种形式,能量转换系统都需要高效地将电能传递到工件,并尽量减少能量损失。选择合适的熔接机对项目成功至关重要。福建焊接熔接机设备厂家
上海机器人熔接机生产厂家。四川新能源汽车熔接机销售厂家
熔接机的分类:根据不同的工作原理和应用场景,熔接机可以分为多种类型。以下是几种常见的熔接机类型:热板焊接机:热板焊接机利用加热板将待连接材料加热至熔融状态,然后通过压力将两部分材料结合。这种方法适用于厚度较大的塑料件或金属件,其连接强度较高。超声波焊接机:超声波焊接机通过超声波振动使得待连接材料在局部产生摩擦热,从而达到焊接效果。该方法适用于薄壁塑料件及一些金属材料,具有速度快、能耗低等优点。激光焊接机:激光焊接机利用激光束对待连接部位进行精确加热,可以实现高精度、强度高的焊接。这种方法特别适合于对焊缝外观和性能要求较高的场合,如电子元器件和医疗器械等领域。四川新能源汽车熔接机销售厂家