商机详情 -
医用级铂铱合金电极丝 OEM 代工厂家排名
等离子刀电极的有效长度(即从手柄输出端到尖头处工作点的距离)是根据目标手术入路深度决定的工程参数,需要在操作便利性和目标可达性之间寻找平衡。从入路深度来看,耳鼻喉科短鼻内镜手术使用的电极长度通常在80mm至150mm之间,而脊柱内镜(椎间孔镜)手术入路深度可达200mm至350mm,所需电极长度相应增加。更长的电极带来更深远的目标可达性,但同时带来操控性的挑战:长电极的轴向刚性较低,在通过工作通道时容易弯曲,弯曲会导致内部导线或冷却管路的应力集中,严重时造成绝缘破损;此外,长电极的轴向传力特性变差,外科医生在消融时对力量反馈的感知精度下降。更细的电极轴直径可以减轻重量和通过直径,但会栖牲轴向推力——细轴在遇到较硬组织(如钙化椎间盘)时可能发生屈曲而非推进。设计时通常在满足目标入路深度要求的前提下,尽量选择更短和更粗的轴径组合,必要时可通过在手柄或轴身增加辅助支撑结构来补偿长轴的刚性不足。医用铂铱电极适配外科微创手术的电极使用需求。医用级铂铱合金电极丝 OEM 代工厂家排名
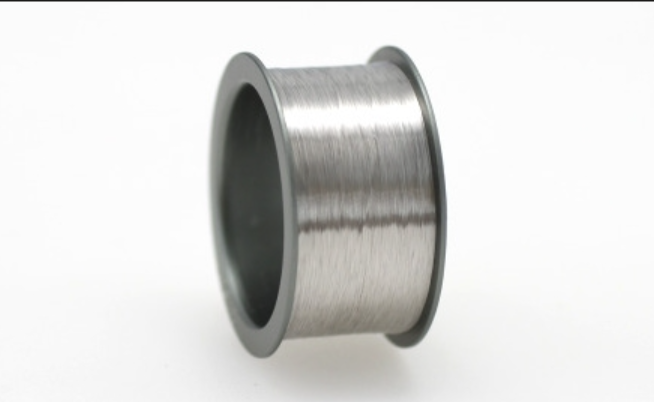
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。抗氧化铂铱合金等离子电极加工产学研合作成果,应用于铂铱电极性能优化提升。
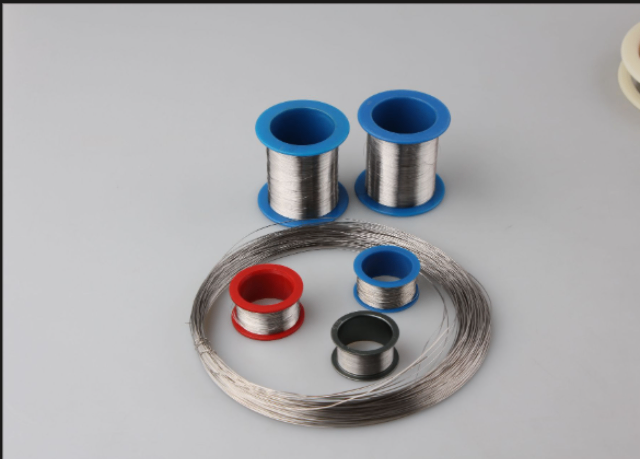
等离子刀电极的使用寿命涉及两个维度:电气使用寿命(以消融剂量或激发时长计量)和机械使用寿命(以灭菌循环次数计量),两者共同决定了器械的整体可用周期。电气使用寿命主要受制于尖头处材料的溅射损耗——每次消融激发过程中,高能等离子粒子从电极表面剥离(溅射)微量金属原子,长期累积后尖头处直径逐渐增大(正向增值)或发生形状钝化。铂铱合金的溅射率(单位入射粒子能量对应的原子损失数)在常用射频能量范围内极低(<0.1原子/离子),在正常使用条件下,尖头处直径在额定使用寿命内的几何变化量应控制在原始尺寸的±5%以内。机械使用寿命方面,可重复使用型等离子刀电极需要耐受高温高压灭菌(134°C,2 atm,15至30分钟)的反复热冲击而不发生软化、变形或表面裂纹。铂铱合金的热膨胀系数适中(≈8.9×10⁻⁶/°C),与常见的手柄金属部件(不锈钢≈16×10⁻⁶/°C,钛≈9×10⁻⁶/°C)之间的热失配在可接受范围内,灭菌热循环不会在焊接或连接界面引入过大的热应力。部分一次性使用电极的设计则更侧重于保证刚开始使用的性能颠峰状态和100%无菌保证,不重点关注材料的利用率但简化了质量管理体系。
等离子刀电极的绝缘安全性能直接关系到手术的电气安全,是产品注册检验和出厂检验的必检项目。绝缘电阻测试测量手柄内各带电部件与外壳(操作者接触部分)之间的绝缘电阻,在标准大气条件(温度23±2°C,相对湿度50%±10%)下使用500V DC兆欧表测量,合格标准通常为≥100 MΩ(具体限值参照IEC 60601-1对应条款)。介电强度测试(也称为击穿电压测试)则检验绝缘材料在更高电压下的耐受能力——对电极手柄施加规定的交流试验电压(通常为额定电源电压的1500V或产品技术要求规定的更高值)持续1分钟,观察是否发生击穿或闪络,此测试应在绝缘电阻测试合格后方可进行,以免在已存在绝缘缺陷的情况下施加过高电压造成人员伤害。电气安全测试还需要考核手柄连接器和电缆的连接可靠性——通过连接器拔出力测试(确保插拔过程中不会意外松脱)和接触电阻测试(确保电气连接的低阻抗和稳定性)。此外,模拟临床使用中可能出现的液体泼溅或短时间浸没(滴液测试),考核液体进入手柄后对绝缘安全的影响是否在可接受范围内。专精特新企业打造,铂铱电极技术获行业认可。
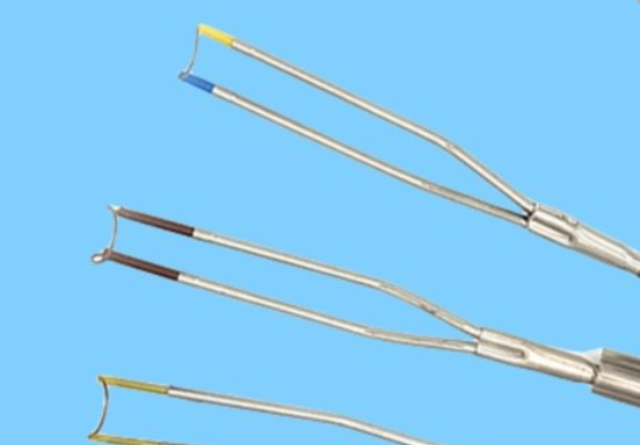
等离子刀电极的消融端并非只有单一的针状形态,而是发展出了针对不同临床需求的多种刀头几何形状。针状电极(Hook/Lancet)是应用***的通用型,适用于软组织的切割、消融和凝固,尖锐的头处便于刺入组织建立消融通道,弧形侧面刃口用于精确切割。柱状电极(Barrel/Cylinder)端面为平面或略带弧形的柱状,消融范围比针状更宽,适用于大面积黏膜组织的消融(如鼻甲减容手术中快速减容)和表面止血,消融深度与作用时间和功率设置正相关。叉状电极(Fork/Spike)具有多个头处分支,可在单次消融中创建多个消融通道,显著提高消融效率,常用于膝关节清理术中的软骨下骨钻孔和椎间盘突出症中的多靶点消融。勺状或勺形电极(Spoon/Evaporator)具有凹面收集组织效应,主要用于精确去除浅表层组织同时保持下层基底完整,常见于声带手术等对消融深度精确控制要求较高的场景。刀形电极(T-hook/Razor)在头处具有扁平的切割刃,用于类似手术刀的结构性切割效果,等离子辅助切割的出血量远少于传统手术刀。医用铂铱电极适配多种规格的医用等离子刀头。医用级铂铱合金电极丝 OEM 代工厂家排名
医用铂铱电极依托公司贵金属合金研发实力打造。医用级铂铱合金电极丝 OEM 代工厂家排名
一次性等离子刀电极因无法在临床使用后重新校准或修复,对生产阶段的尺寸一致性管控要求较高。尖头处尺寸的精密管控是重点的质量关注点——以0.5mm直径±0.05mm公差的电极为例,其相对公差只有10%,在铂铱合金的微型拉丝工艺中属于高精度要求。尺寸测量通常在加工过程中的多个工序节点进行:拉丝后(控制丝材直径)、绕环/尖头处成型后(控制尖头处轮廓)、成品检验(光学投影仪或影像测量仪逐件检验)。批次一致性的评价指标是过程能力指数Cpk,医疗级精密电极通常要求Cpk≥1.67(对应±4σ范围)。光学非接触测量(光学投影仪、CCD影像测量系统)是尖头处尺寸检验的首先选择的方法,避免了接触式探针造成的尖头处微变形和测量力干扰。除了几何尺寸,刀尖角度(锥度半角)的控制同样关键——角度过大(如超过30°)会使消融通道过宽、创缘粗糙,角度过小(如小于10°)则消融阻力增大、尖头处容易折断。对于弧形或叉状等复杂形状电极,各尖头处的相对位置尺寸(如叉尖间距、弧形半径)也是需要纳入测量和公差控制的参数。医用级铂铱合金电极丝 OEM 代工厂家排名
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!