商机详情 -
骨科等离子电极铂铱合金重量
等离子消融技术在基层医疗机构(含县级医院、社区卫生中心和二级医院)的推广具有重要的公共卫生意义和商业潜力。从临床价值角度看,基层医疗机构的患者群体中慢性鼻炎、膝关节退行***变、前列腺增生和慢性疼痛等等离子消融适应证发病率与三甲医院相近甚至更高——例如基层医院耳鼻喉科接诊的慢性鼻炎患者数量往往超过专科医院。等离子消融手术相比传统手术的微创、局麻、恢复快的特点,天然适合基层医疗机构的资源配置——无需全麻手术室、日间手术模式即可开展、患者当天出院减少住院费用,有助于缓解基层"看病难、看病贵"的问题。从产品策略角度看,基层市场对价格更为敏感——这推动制造商开发更具性价比的等离子刀电极型号,同时推动一次性与可重复使用的组合产品策略以满足不同收费模式的需求。此外,基层医生对等离子消融技术的操作规范和并发症处理知识的培训需求,也为制造商提供了学术推广和售前技术支持的商业机会。高新技术企业资质,支撑铂铱电极技术研发创新。骨科等离子电极铂铱合金重量
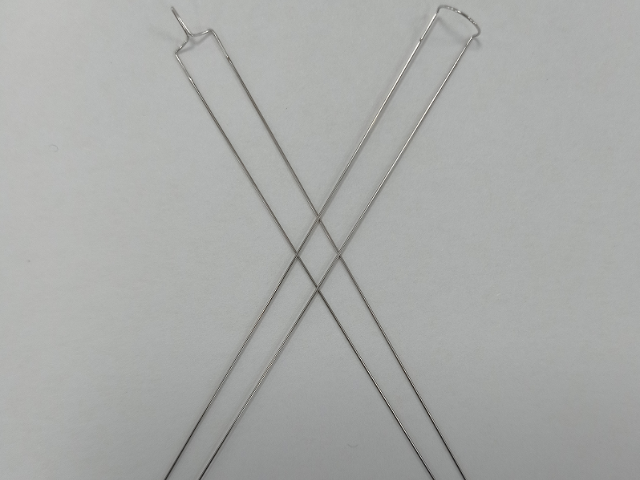
等离子刀电极的材料选择历史上曾尝试过多种替代方案,包括纯铂、纯钨、钨铼合金、钛合金镀金以及不锈钢等。纯铂电极的优点是化学稳定性佳、生物相容性无可挑剔,但抗溅射性能不足——在等离子高能粒子持续轰击下,铂的表面溅射速率约为铱的5至8倍,导致电极尖头处在多次使用后几何轮廓逐渐钝化,放电特性和消融效率随之衰减。钨和钨铼合金的熔点较高(钨熔点3422°C),理论上耐温性能优异,但钨在等离子环境中的放电稳定性存在问题——钨的二次电子发射系数较高,容易导致弧光放电(arc discharge)失控,尖头处温度急剧升高和组织过度碳化风险。钛合金镀金电极在中低功率应用中具有一定成本优势,但镀金层在高功率长期使用后存在剥落风险,剥落的金属碎屑可能残留在消融通道内引发远期安全隐患。铂铱合金通过两种贵金属的协同作用,在耐溅射性、放电稳定性和生物安全性之间取得了当前技术条件下的优的平衡,这也是其成为等离子刀电极行业标准材料的主要原因。Pt75Ir25 等离子电极加工服务医用铂铱电极适配医疗设备厂商配套采购使用。
等离子刀电极的绝缘安全性能直接关系到手术的电气安全,是产品注册检验和出厂检验的必检项目。绝缘电阻测试测量手柄内各带电部件与外壳(操作者接触部分)之间的绝缘电阻,在标准大气条件(温度23±2°C,相对湿度50%±10%)下使用500V DC兆欧表测量,合格标准通常为≥100 MΩ(具体限值参照IEC 60601-1对应条款)。介电强度测试(也称为击穿电压测试)则检验绝缘材料在更高电压下的耐受能力——对电极手柄施加规定的交流试验电压(通常为额定电源电压的1500V或产品技术要求规定的更高值)持续1分钟,观察是否发生击穿或闪络,此测试应在绝缘电阻测试合格后方可进行,以免在已存在绝缘缺陷的情况下施加过高电压造成人员伤害。电气安全测试还需要考核手柄连接器和电缆的连接可靠性——通过连接器拔出力测试(确保插拔过程中不会意外松脱)和接触电阻测试(确保电气连接的低阻抗和稳定性)。此外,模拟临床使用中可能出现的液体泼溅或短时间浸没(滴液测试),考核液体进入手柄后对绝缘安全的影响是否在可接受范围内。
等离子刀铂铱电极的采购评估需要从技术合规、质量体系、供应链和服务支持四个维度综合考量。技术合规方面:电极材料成分应与产品技术要求(技术规格书)一致,要求供应商提供原材质证书(C of C)和第三方成分验证报告;生物相容性测试报告应为**近3年内的有效版本,覆盖实际产品状态(包括表面处理和灭菌状态);电气安全测试报告(IEC 60601-1系列)应由具备CNAS/CMA资质的实验室出具,且报告中的电极规格应与实际采购规格完全一致。质量体系方面:供应商应持有ISO 13485医疗器械质量管理体系认证,且认证范围覆盖所供应的等离子刀电极产品;建议实地审核供应商的生产设施,关注拉丝设备的精度、热处理工艺的一致性、焊接工序的过程监控以及绝缘组装区的环境控制等级(建议不低于ISO 7级洁净室)。供应链方面:评估供应商的贵金属库存策略和价格波动应对机制;标准交货期(通常8至12周)和紧急补货能力(4至6周加急)是实际使用科室关注的交付指标;供应商是否提供技术培训和现场使用支持。服务支持方面:供应商是否提供批次追溯的电子化系统(扫码查询生产信息);质量投诉响应时效(行业惯例为24小时内初步响应);以及不良事件警戒系统(MAH的警戒网络接入便利性)。医用等离子电极刀铂铱电极可按医疗需求定制。
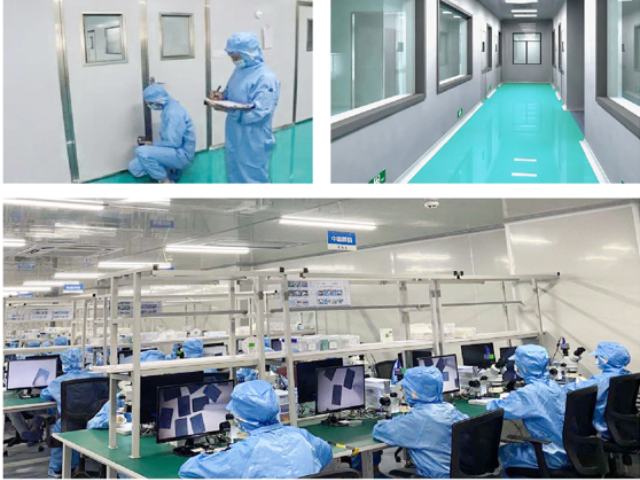
等离子刀电极的有效长度(即从手柄输出端到尖头处工作点的距离)是根据目标手术入路深度决定的工程参数,需要在操作便利性和目标可达性之间寻找平衡。从入路深度来看,耳鼻喉科短鼻内镜手术使用的电极长度通常在80mm至150mm之间,而脊柱内镜(椎间孔镜)手术入路深度可达200mm至350mm,所需电极长度相应增加。更长的电极带来更深远的目标可达性,但同时带来操控性的挑战:长电极的轴向刚性较低,在通过工作通道时容易弯曲,弯曲会导致内部导线或冷却管路的应力集中,严重时造成绝缘破损;此外,长电极的轴向传力特性变差,外科医生在消融时对力量反馈的感知精度下降。更细的电极轴直径可以减轻重量和通过直径,但会栖牲轴向推力——细轴在遇到较硬组织(如钙化椎间盘)时可能发生屈曲而非推进。设计时通常在满足目标入路深度要求的前提下,尽量选择更短和更粗的轴径组合,必要时可通过在手柄或轴身增加辅助支撑结构来补偿长轴的刚性不足。公司自建万余平米厂房,可规模化生产铂铱电极产品。骨科等离子电极铂铱合金重量
20 人工程团队,保障铂铱电极的生产与落地实施。骨科等离子电极铂铱合金重量
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。骨科等离子电极铂铱合金重量
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!