商机详情 -
深圳四工位转台珩磨机厂家直销
珩磨机的冷却润滑系统是保障加工过程顺利进行的重要配套系统,其关键作用是降低切削温度、润滑切削表面、带走切削碎屑、保护工件和刀具,直接影响加工质量、加工效率和刀具使用寿命。冷却润滑系统主要由油箱、冷却泵、过滤器、管路、喷嘴等部分组成,工作时,冷却泵将油箱内的冷却润滑液加压后,通过管路和喷嘴喷射到珩磨头与工件的切削区域,实现冷却和润滑。冷却润滑液的选择需根据工件材质、加工工艺和加工要求确定,常用的冷却润滑液包括乳化液、切削油、合成切削液等,不同类型的冷却润滑液具有不同的冷却性能、润滑性能和清洗性能。例如,乳化液冷却性能好,适用于高速、大余量加工;切削油润滑性能优异,适用于高精度、低粗糙度加工。冷却润滑系统的过滤器用于过滤冷却润滑液中的切削碎屑和杂质,避免杂质划伤工件表面和磨损珩磨头油石,过滤器的过滤精度直接影响冷却润滑效果和加工质量。此外,冷却润滑系统还配备了油温控制装置,确保冷却润滑液的温度稳定在合理范围内,避免因油温过高导致冷却性能下降和工件热变形。国产智能珩磨机实现全闭环伺服控制,加工数据实时存储追溯,适配高级制造数字化管控标准。深圳四工位转台珩磨机厂家直销
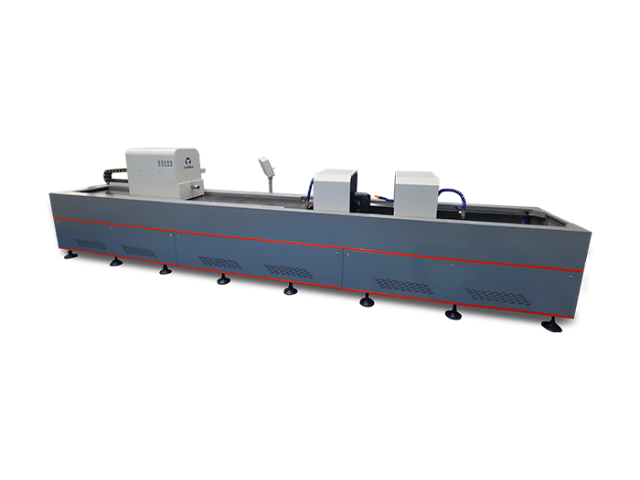
宁波伊弗迅机械有限公司配套珩磨工具,和自有珩磨机协同搭配,工具覆盖多种孔径规格,适配从小孔径零件到大尺寸筒件的加工工况。珩磨头内部结构经过优化,油石涨开动作平顺,加工过程当中油石可以贴合孔壁,完成均匀微量切削。针对铸铁、淬火钢材、铝合金等不同工件材质,可更换不同材质油石,适配不同硬度材料切削诉求。工具拆装结构简化设计,现场操作人员借助基础工具就可以完成珩磨头、油石条的拆装更换,不用复杂拆解流程,缩短工具更换耗时。企业结合大量实际加工案例,优化珩磨头内部应力分布,降低切削过程油石出现非正常损耗的情况。面对柱塞泵缸体这类零部件,适配规格珩磨工具,跟随设备完成整套珩磨作业,优化内孔加工效果。除标准规格工具之外,针对特殊孔型、异形工件,企业可结合工件图纸,开展珩磨工具的适配设计,满足非标准化零件加工诉求。工具出厂之前开展工况测试,模拟实际切削负载,验证涨开、收缩动作稳定性,减少工具上机之后出现动作异常,保障整套珩磨工序可以顺畅推进。河北自动上下料珩磨机推荐厂家珩磨技术作为精密内孔终加工关键工艺,助力工业母机国产替代,赋能航空、新能源高级产业升级发展。
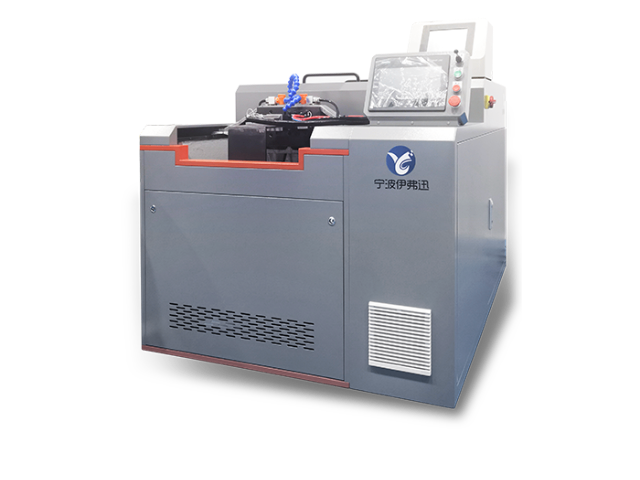
数控技术的引入使珩磨机从半自动设备向全数字化、智能化方向跨越式发展,明显提升了加工精度、稳定性和自动化水平。现代数控珩磨机采用高性能矢量变频器作为关键驱动部件,基于DSP高速电机控制专门芯片,实现了无PG矢量控制、有PG矢量控制、转矩控制、V/F控制等多种控制模式的可选配置。其独特的“挖土机”自适应控制特性,能够在运行期间自动限制电机转矩上限,有效抑制过流频繁跳闸,确保加工过程的稳定性。数控珩磨机还内置先进的PID算法,响应快、适应性强、调试简单,配合16段速控制和简易PLC功能,可实现定时、定速、定向等多功能逻辑控制。更重要的是,数控系统通过内置的MODBUS RTU ASCII通讯协议,支持用户通过PC/PLC等上位机实现变频器485通讯组网集中控制,为珩磨机融入自动化生产线提供了技术基础。太重榆液新投产的六通径电磁阀体珩磨岛,正是这一技术趋势的典型表示——整条生产线集高精度、高效率、高集成自动化和可视化于一体,实现了从毛坯上料到成品摆放的完整自动化生产流程。
汽车发动机缸体的缸孔珩磨是珩磨机相当有代表性的应用场景之一,其加工质量直接影响发动机的动力性、经济性和排放水平。缸孔在工作过程中承受燃烧爆发压力和活塞高速往复运动的冲击,既要耐高温、高压,又要为活塞提供准确导向,要求缸孔与活塞的配合间隙合理、摩擦力小。上汽通用五菱发动机工厂的缸体珩磨机采用德国格林公司生产的全自动设备,分为12个工位,包括进出料工位、型号识别工位、缸孔粗加工工位、精加工工位、曲轴孔加工工位、MARPOSS检测工位等。工件通过抬起步进式输送系统进行精确传送,加工工位配备机械电子涨刀系统和液压涨刀系统,可加工1.0-1.2L多种型号的缸体。加工过程中,控制系统对缸孔的尺寸和形状进行实时监测和修正:在珩磨过程中,系统对孔的A、B、C三个截面进行在线数据采集;在停止珩磨后,再次进行静态测量采集,测得的数据将在下一个工件的加工中得到应用,形成闭环质量控制。通过这一精密控制体系,缸孔的圆柱度误差可控制在极小范围内,表面粗糙度满足设计要求,确保发动机性能的稳定性。 汽车制造依托珩磨机精加工缸孔,均匀网纹留存润滑油膜,降低发动机摩擦损耗延长整机寿命。
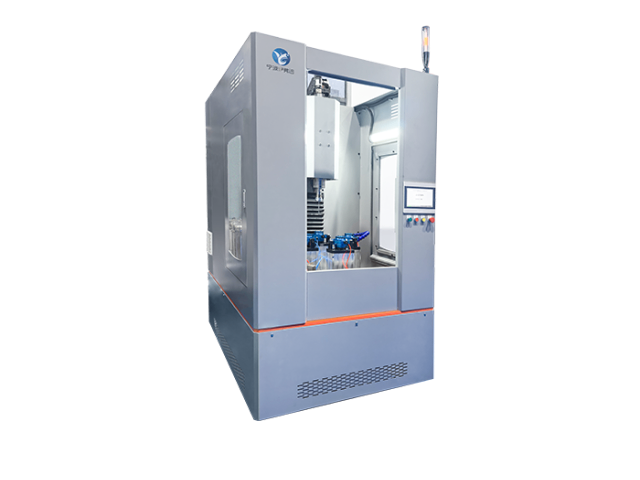
宁波伊弗迅机械有限公司立式珩磨机,采用垂直布局结构,占用厂房地面空间可控,对于车间场地有限的工厂更加友好。工件垂直装夹,大重量工件的安放、拆卸作业更加便于操作,降低操作人员搬运工件的作业负担。设备内部做好防护结构布局,隔离切削液、金属碎屑,减少碎屑进入传动组件内部,延缓部件磨损速度,拉长设备使用周期。设备支持通孔、盲孔、台阶孔多种孔型加工,针对液压缸筒、泵体壳体、变速箱壳体等零部件开展内孔精加工作业。设备内部传动部件做好阻尼优化,降低运行阶段噪音,改善车间作业环境。控制系统设置手动与自动两种模式,试制阶段可以选用手动模式,一步步调整加工参数,观察工件加工状态;量产阶段切换自动模式,设备按照预设程序完成整套珩磨流程。企业在设备研发阶段参考国内制造业实际工况,考虑车间电压波动、环境温度变化带来的影响,优化设备的抗干扰能力,让设备在普通工厂生产环境中,维持运行状态稳定,减少非正常停机的频次。面向矿山机械、石油机械制造领域,宁波伊弗迅珩磨机可靠完成重载零部件高精度内孔精加工。绍兴自动尺寸控制珩磨机价格
多工位数控珩磨机搭配自动上下料机械手,单日产能突破千件,大幅释放车间批量生产加工效率。深圳四工位转台珩磨机厂家直销
宁波伊弗迅机械有限公司珩磨夹具,围绕工件外形做定位夹紧方案设计,在珩磨作业阶段完成工件稳固夹持,降低工件位移风险,减少装夹因素带来的加工偏差。夹具包含浮动式、自定心等多种结构类型,小型阀套类零件选用浮动结构,适配珩磨头跟随孔壁导向;方形阀块、壳体类工件,选用定位压紧结构完成固定;大型筒状工件搭配支撑定位组件,规避工件自重带来的位置偏移。夹具拆装流程做好优化,配合设备工作台定位基准,实现快速对位,减少工件装夹找正消耗的时间。夹具材料选用耐磨材质,反复夹紧松开作业之后,维持定位基准稳定,延缓磨损速度。企业在夹具设计阶段,充分考量切削液冲刷、金属碎屑堆积带来的影响,预留排屑通道,减少碎屑卡在定位接触面,避免碎屑造成工件定位偏移。夹具和公司珩磨机设备配套调试,上机之后不用额外改造,直接投入使用。针对转向节叉等零部件,可开发对应专属夹具,匹配工件外形轮廓,保障多件工件装夹之后定位状态统一,助力批量加工开展。深圳四工位转台珩磨机厂家直销
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!