商机详情 -
温州高精度珩磨机生产厂家
珩磨液在加工过程中扮演着冷却、润滑、清洗和防锈等多重关键角色。由于珩磨属于低速密闭式磨削,产生的细长条状切屑(尤其是铸铁材料)若不能及时排出,极易堵塞油石气孔,导致加工质量下降甚至工件报废。因此,珩磨液必须具备优异的冲洗和排屑能力。通常,珩磨加工多选用低粘度、高渗透性的水基合成液或半合成液,它们冷却效果好、清洁性强且成本较低。对于某些高精度或特殊材料(如不锈钢、钛合金)的加工,则可能需要专门的油基珩磨液以获得更好的润滑性和表面光洁度。珩磨液的管理是保证加工稳定性和经济性的重要环节:首先,浓度必须通过折光仪定期检测并维持在推荐范围(如3%-10%),浓度过低会导致润滑防锈不足,过高则易起泡且成本增加;其次,需要配备多级过滤系统(如磁辊、纸带、离心或旋涡分离器)以持续去除金属屑和杂质,保持液体清洁;此外,控制液温、防止微生物滋生(使用杀菌剂)、定期更换及处理废液都是现代珩磨车间不可或缺的维护工作。良好的珩磨液管理能明显延长油石寿命、提高工件一致性并降低综合生产成本。液压珩磨机输出珩磨压力持续稳定,砂条均匀扩张,保障工件内壁孔径尺寸精度可控。温州高精度珩磨机生产厂家
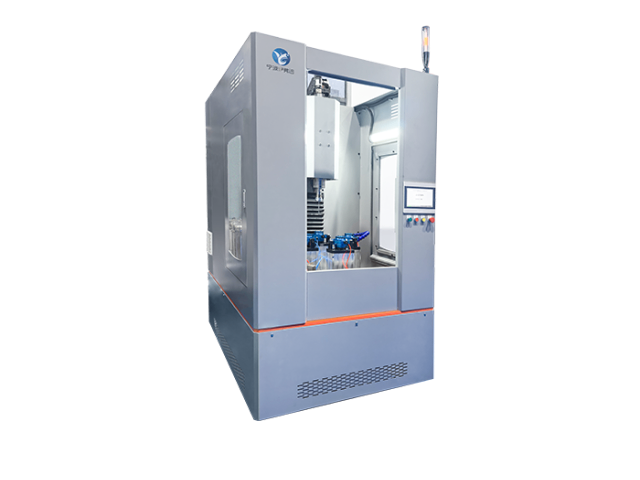
珩磨加工工艺参数的优化是提升珩磨加工质量和效率的关键,主要包括主轴转速、珩磨头往复速度、径向进给量、加工余量、冷却润滑条件等参数的合理匹配。主轴转速和往复速度的匹配直接决定珩磨油石在工件表面形成的切削轨迹交叉角,交叉角通常控制在30°-60°之间,合理的交叉角可使工件表面获得均匀的粗糙度和良好的耐磨性。径向进给量的大小需根据加工余量和加工精度要求确定,粗珩时可采用较大的进给量,快速去除加工余量;精珩时则采用较小的进给量,保证加工精度和表面质量。加工余量的分配需科学合理,一般分为粗珩、半精珩和精珩三个阶段,逐步减小加工余量,逐步提升加工精度。冷却润滑条件的优化可有效降低切削温度,减少工件热变形,提升加工质量,需根据加工材质和工艺要求选择合适的冷却润滑液,并保证充足的供给量和良好的过滤效果。通过试验和数据分析,优化各工艺参数的匹配关系,可在保证加工质量的前提下,大限度提升加工效率,降低加工成本。杭州精密珩磨机费用轨道交通制动缸、压缩机缸套使用珩磨机加工,精密内孔保障制动平稳,减少设备运维检修频次。
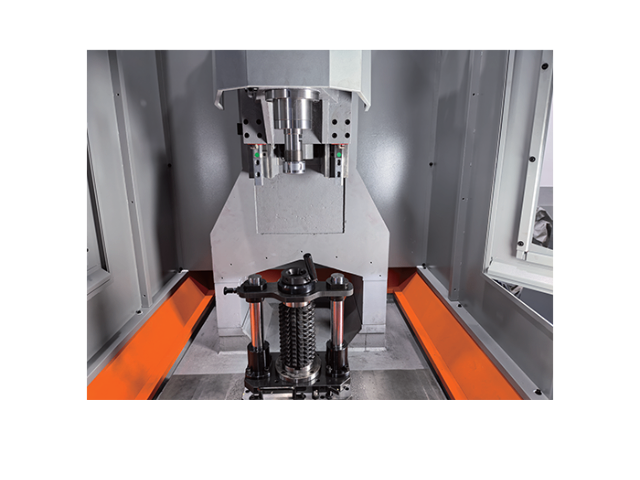
珩磨机在工程机械制造领域的应用范围广,主要用于加工工程机械的关键部件内孔,如挖掘机、装载机、起重机等设备的液压缸筒、液压泵体、变速箱壳体、转向节孔等,这些部件的加工精度直接影响工程机械的工作性能、可靠性和使用寿命。工程机械的工作环境恶劣,需承受巨大的载荷、冲击和振动,因此对关键部件的强度和精度要求较高。通过珩磨加工,可使液压缸筒内孔获得优异的表面粗糙度和尺寸精度,确保活塞与缸筒的紧密配合,提升液压系统的承载能力和密封性能;加工后的变速箱壳体轴承孔和齿轮轴孔,保证了各传动部件的精确配合,提升变速箱的传动效率和可靠性;转向节孔的精密珩磨加工,确保了转向系统的灵活性和稳定性,保障工程机械的行驶安全。珩磨机在工程机械制造中的应用,不*提升了关键部件的加工精度和性能,还通过批量加工能力满足了工程机械规模化生产的需求,推动了工程机械行业的技术升级和发展。
珩磨机是一种用于精密加工内孔表面的机床设备,其关键作用是通过珩磨头与工件的相对运动,对已加工内孔进行精整加工,大幅提升内孔的尺寸精度、形状精度和表面粗糙度。珩磨加工的工作原理独特,主要依靠珩磨头的径向扩张实现切削进给,同时配合主轴的旋转运动和珩磨头(或工件)的往复直线运动,使珩磨油石在工件内孔表面形成交叉网状的切削轨迹,既能高效去除加工余量,又能获得优异的表面质量。与传统内孔精加工设备相比,珩磨机具有加工精度高、表面质量好、加工效率高、适应性强等明显优势,可加工圆柱孔、圆锥孔、花键孔等多种内孔结构,适配钢、铸铁、铝合金、不锈钢等多种材质的工件。珩磨机的应用贯穿于机械制造的多个领域,从汽车发动机缸体、变速箱壳体,到航空航天发动机叶片、液压元件,再到工程机械的油缸、泵体等,凡是对内需精密加工的部件,都离不开珩磨机的精确加持,是保障机械产品性能和可靠性的关键设备。外圆珩磨机专为重型轧辊、船舶传动轴打造,重载稳定加工,保障轴类外圆尺寸与光洁度双达标。
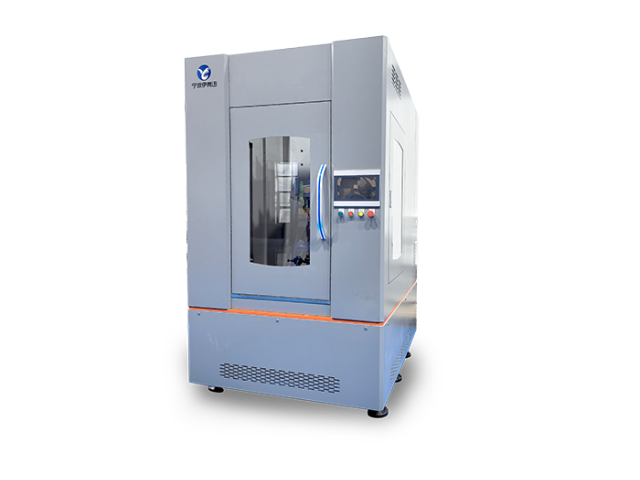
液压系统是珩磨机的“肌肉系统”,承担着驱动往复运动、控制径向进给、实现工件夹紧等多重功能,其设计的合理性直接影响整机性能。以柴油机缸体珩磨机的液压系统为例,该系统采用双泵供油和叠加阀结构,实现高度自动化的加工循环。系统由两台叶片泵提供液压油源:一套油源供给珩磨头的往复缸及涨砂条缸,另一套油源除供给另一珩磨头外,还负责上下料、夹紧、抬起、插销等辅助动作。往复运动采用“行程控制”操纵箱控制,通过先导阀、换向阀、液动阀的精密配合,实现换向位置的高精度控制,往复频率可达45次/分钟。径向进给系统通过减压阀与换向阀的组合,可分别实现珩磨所需的高压粗珩、低压粗珩、低压精珩和光珩三种压力模式,回油路中设置的背压阀扩大了减压阀的稳定工作压力范围,确保低至0.3MPa的精密压力控制成为可能。系统还采用电磁溢流阀卸载回路,使泵在卸载状态起动,明显降低了系统发热和功率消耗。面向矿山机械、石油机械制造领域,宁波伊弗迅珩磨机可靠完成重载零部件高精度内孔精加工。温州精密珩磨机价格
六轴联动珩磨中心适配航空高温合金零件,实现喷油嘴、作动筒超光滑内孔,粗糙度可达 Ra0.02μm。温州高精度珩磨机生产厂家
珩磨工艺的微观机理是一个复杂的动态材料去除与表面形貌创成过程。当油石上的磨粒在压力和复合运动下与工件表面接触时,其作用主要包括滑擦、耕犁和切削三种模式。在初始接触或磨粒钝化时,以滑擦为主,产生摩擦热;当磨粒压入工件一定深度但未形成切屑时,材料被向两侧推挤形成沟壑,此为耕犁;只有当磨粒具备合适的锐利度和切入角度时,才发生有效的微观切削,形成切屑。珩磨特有的交叉网纹正是由无数磨粒在旋转与往复合成的螺旋轨迹上,以这三种模式交替作用的结果。表面创成质量取决于磨粒的等高性(即所有参与切削的磨粒应尽可能在同一平面上)、自锐性(钝化磨粒及时脱落使新刃露出)以及切屑的及时排除。理想的珩磨表面由规则的沟槽(由切削作用形成)和微凸的平台(由耕犁或后续磨粒修整形成)构成,平台提供承载面,沟槽用于储油。现代研究借助扫描电镜(SEM)和三维表面轮廓仪对珩磨后表面进行微观分析,以量化评估网纹角度、沟壑深度、平台占比等参数,并将其与摩擦学性能(如摩擦系数、耐磨性)建立关联,从而反向优化工艺参数,实现“表面设计”的目标。温州高精度珩磨机生产厂家
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!