商机详情 -
吉林光纤器件珩磨机销售电话
珩磨机的加工精度和稳定性从根本上取决于其床身结构设计与制造水平。高精度珩磨机通常采用高质量灰铸铁(如HT300)或树脂混凝土(人造花岗岩)整体铸造床身。灰铸铁具有良好的阻尼减振特性,能有效吸收加工中的振动;而树脂混凝土的阻尼性能更优,热稳定性更好,且成形灵活,但抗冲击性稍弱。床身结构需通过有限元分析(FEA)进行拓扑优化,在确保高刚性的同时实现轻量化。关键导轨部分,立式珩磨机的主轴往复运动导轨和工件台固定导轨,以及卧式珩磨机的主轴箱支承导轨,多采用高精度、预加载的直线滚动导轨或静压导轨。直线导轨摩擦力小、精度高、速度快;静压导轨则能提供近乎无摩擦、无限寿命和高阻尼的运动,适用于超高精度场合。立柱作为主轴箱的支撑,其抗弯抗扭刚性至关重要,常采用箱型或圆筒型对称结构,内部设计有加强筋。整个床身需经过充分的时效处理以消除内应力,并在恒温条件下进行精密加工和装配,确保基础几何精度的长期保持。良好的结构刚性是抵抗切削力、避免颤振、保证加工表面质量与形状精度的基石。工程机械油缸、泵体内孔精加工依靠宁波伊弗迅珩磨机,严控形位公差,延长液压部件使用寿命。吉林光纤器件珩磨机销售电话
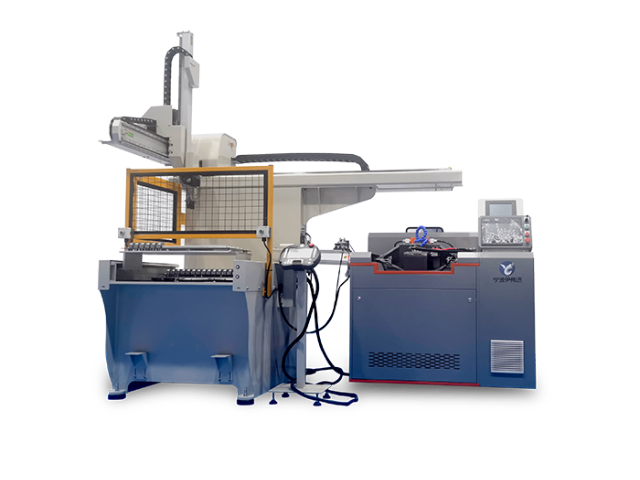
为确保珩磨机长期稳定运行并保持其出厂精度,必须实施系统化、周期性的维护保养。每日保养包括:清理机床内外切屑与油污,检查液压油位与压力、气源压力,确认冷却液浓度与液位,观察各导轨面润滑是否正常。每周或每月保养需检查油石涨缩机构的灵活性、主轴箱温升、各传动部件有无异响,清洁或更换液压、冷却系统的过滤器滤芯。每半年或年度大保养则更为整体,涉及对主轴回转精度、往复运动直线度、主轴与工作台的垂直度/平行度进行检测;检查并调整导轨间隙,必要时对滚珠丝杠、导轨进行重新润滑或预紧;对液压系统进行油品化验与更换;对电气控制系统进行清洁、紧固与绝缘检查。精度恢复(大修)通常在使用数年或出现严重精度劣化后进行,可能包括:更换磨损的轴承、密封件、导轨镶条;重新刮研或贴塑修复导轨面;检修或更换液压阀组、伺服电机及驱动模块;由专业工程师使用激光干涉仪、球杆仪等高级仪器对机床几何精度和定位精度进行全项检测与补偿,使其恢复至接近出厂标准。详尽的维护记录是预测性维护的基础。台州液压件珩磨机航空航天精密零部件内孔加工选用宁波伊弗迅珩磨机,严苛工艺标准满足高级装备制造需求。
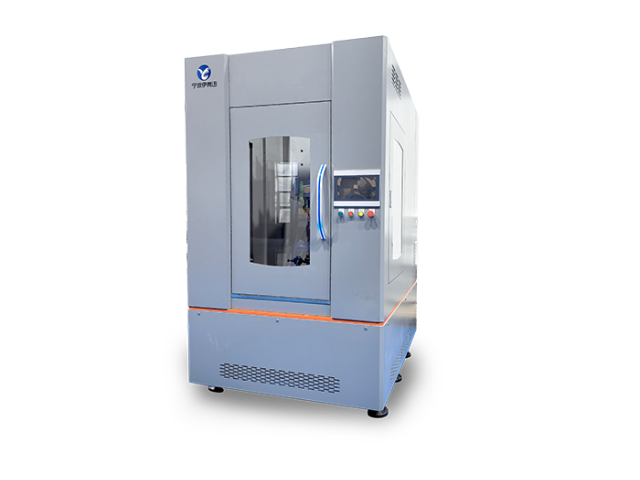
珩磨机是一种用于精密加工内孔表面的机床设备,尤其适用于气缸、液压缸、炮管等高精度圆筒形工件的终加工。其关键功能是通过珩磨头上均匀分布的油石(磨条)在旋转与往复复合运动中对工件内壁进行微量磨削,从而修正孔的形状误差、提高尺寸精度并形成理想的交叉网纹储油结构。与传统镗削或磨削相比,珩磨能够在保持孔径一致性的同时实现更高的表面质量,通常可将圆度误差控制在微米级以内,表面粗糙度Ra值可达0.1微米以下。这种工艺不*适用于金属材料(如铸铁、钢、铝合金),也大量用于陶瓷、复合材料等硬脆材料的精密加工,是发动机制造、液压系统等装备领域不可或缺的关键设备。
数控珩磨机融合了先进的数控技术和珩磨加工工艺,实现了加工过程的自动化、精确化和智能化,是现代精密制造领域的关键设备之一。与传统普通珩磨机相比,数控珩磨机的优势在于具备高度的自动化控制能力,通过数控系统可精确设定和调控主轴转速、珩磨头往复速度、径向进给量、加工时间等关键参数,确保加工过程的一致性和稳定性,大幅提升产品合格率。数控珩磨机配备了高精度的伺服驱动系统和位置检测装置,能够实时反馈加工状态,根据检测数据自动调整加工参数,实现闭环控制,有效补偿加工误差。对于复杂内孔结构,如阶梯孔、锥孔、异形孔等,数控珩磨机可通过编程实现多段不同参数的连续加工,无需人工干预,明显提升加工效率和加工质量。此外,数控珩磨机通常具备数据存储和追溯功能,可记录每批次工件的加工参数和质量数据,方便企业进行生产管理和质量管控。数控珩磨机的应用大幅提升了企业的精密加工能力,推动了机械制造行业向高级化、智能化方向发展。精密珩磨机依托砂条往复珩削工艺,高效修复内孔粗糙度,满足液压缸筒高精度加工需求。
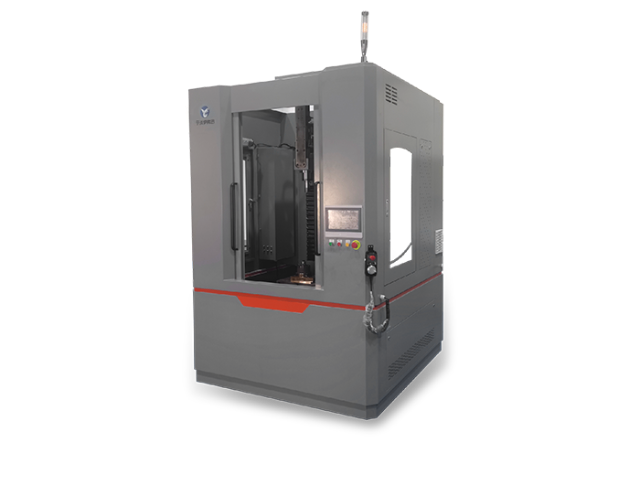
实现高精度珩磨的关键在于对加工误差的实时感知与动态补偿。在线检测的关键是集成在珩磨头内部的精密测头系统。常见的有气动测头和电感测头。气动测头通过测量被测孔壁与测头喷嘴间间隙变化引起的气压或流量变化来间接感知尺寸,非接触、耐用,但响应速度稍慢,且受空气温湿度影响。电感测头则通过测量触针位移引起的电感量变化,直接、快速、精度高,但属于接触式测量,触针易磨损。测头在每一个往复行程的特定位置(通常是在下死点或换向点)对孔径进行采样。获得的尺寸数据被送入数控系统,与目标值进行比较。补偿技术则根据误差类型实施:对于系统性的尺寸偏差(如整体偏大或偏小),系统自动调整油石的径向进给量(涨缩伺服电机的脉冲数)。对于形状误差,如检测到孔口大、孔中小(喇叭口),系统可指令珩磨头在孔口区域增加额外的径向进给或停留时间;更先进的系统采用“形状跟随控制”,根据预设或实测的孔形曲线,实时动态调整往复行程中每一位置的径向进给量,实现“仿形”珩磨。这些在线补偿技术将珩磨从“开环”经验加工转变为“闭环”的精确制造,极大提升了首件成功率和批量一致性。伊弗迅珩磨机搭配智能珩磨进给控制系统,自动调节切削余量,大幅降低人工调试技术门槛。安徽余量高效去除珩磨机批发价格
液压阀块、油缸筒经珩磨机处理后密封性能升级,高压工况下无渗漏,提升液压系统承载稳定性。吉林光纤器件珩磨机销售电话
珩磨加工中的冷却与排屑是影响加工质量和油石寿命的关键因素,现代珩磨机对此设计了专门的解决方案。珩磨加工普遍采用煤油作为冷却液,其良好的渗透性、润滑性和冷却性能满足珩磨工艺的特殊要求。冷却方式主要有单管直浇方式和环形冲洗方式两种,环形冲洗能更均匀地将冷却液分配到各油石工作面,排屑效果更佳。冷却液的作用不*在于带走切削热、降低加工区温度,更重要的是冲洗切屑、防止油石堵塞,以及提供润滑作用减少磨粒与工件间的摩擦。在精珩工序,冷却液的清洁度和浓度尤为重要,不清洁的冷却液可能含有粗大磨粒或切屑,会划伤已加工表面;浓度不当则影响润滑效果,导致表面粗糙度恶化。机床操作要求规定,连续工作两个月后需进行换油,正常情况下每季度换油一次,换油时需用煤油清洗滤油器及油箱。机床用的液压油温度一般不允许超过60℃,比较高不得超过65℃,否则应采取降温措施或停止工作。对于超硬磨料油石,由于其导热性好,可采用较低的冷却液流量,但必须保证足够的压力以实现有效冲洗。吉林光纤器件珩磨机销售电话
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!