商机详情 -
黑龙江高精度珩磨机批发价格
汽车制造是珩磨机成熟的应用领域,关键用于发动机、变速箱、液压系统等关键零部件的内孔精加工,直接决定整车性能与可靠性。发动机缸体 / 缸套是典型场景,珩磨机将缸孔精度控制在 μ 级,表面形成理想网纹,保障活塞环与缸壁的密封与润滑,降低油耗、减少磨损、延长发动机寿命。此外,连杆大头孔、曲轴孔、凸轮轴孔、变速箱阀体孔、液压制动泵缸孔、转向器壳体孔等,均需珩磨机实现高精度加工。在新能源汽车领域,电驱动系统的电机轴孔、减速器齿轮孔、电池包液压管路孔等高精度内孔,同样依赖珩磨工艺保障稳定性与耐久性。汽车行业对珩磨机的需求以数控全自动、高效率、高稳定性为主,单台设备日产能可达千件,支持 24 小时连续运行,是现代汽车智能制造的关键装备。宁波伊弗迅深耕珩磨装备研发,可配套珩磨工具与工艺方案,为客户提供一站式珩磨加工方案。黑龙江高精度珩磨机批发价格
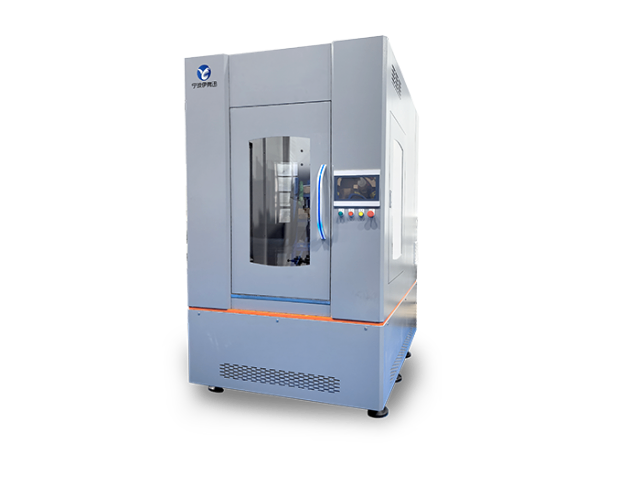
为确保珩磨机长期稳定运行并保持其出厂精度,必须实施系统化、周期性的维护保养。每日保养包括:清理机床内外切屑与油污,检查液压油位与压力、气源压力,确认冷却液浓度与液位,观察各导轨面润滑是否正常。每周或每月保养需检查油石涨缩机构的灵活性、主轴箱温升、各传动部件有无异响,清洁或更换液压、冷却系统的过滤器滤芯。每半年或年度大保养则更为整体,涉及对主轴回转精度、往复运动直线度、主轴与工作台的垂直度/平行度进行检测;检查并调整导轨间隙,必要时对滚珠丝杠、导轨进行重新润滑或预紧;对液压系统进行油品化验与更换;对电气控制系统进行清洁、紧固与绝缘检查。精度恢复(大修)通常在使用数年或出现严重精度劣化后进行,可能包括:更换磨损的轴承、密封件、导轨镶条;重新刮研或贴塑修复导轨面;检修或更换液压阀组、伺服电机及驱动模块;由专业工程师使用激光干涉仪、球杆仪等高级仪器对机床几何精度和定位精度进行全项检测与补偿,使其恢复至接近出厂标准。详尽的维护记录是预测性维护的基础。绍兴刀具寿命管理珩磨机收费多工位数控珩磨机搭配自动上下料机械手,单日产能突破千件,大幅释放车间批量生产加工效率。
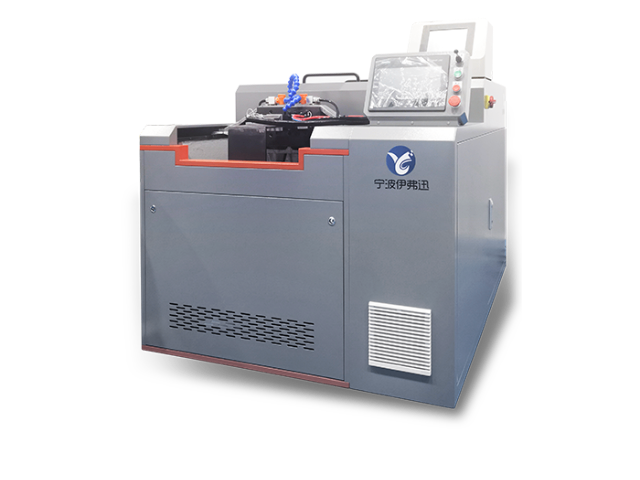
珩磨机根据结构布局、驱动方式及自动化程度可分为多种类型,各类型针对不同的应用场景。立式珩磨机是常见布局,工件固定在工作台上,珩磨头主轴垂直运动,适用于中小型缸体、套筒类零件,特别是需要利用工件自重保证定位稳定的情况。卧式珩磨机的主轴水平布置,便于加工长径比大的深孔零件(如炮管、液压缸筒),且排屑和冷却液供给更为顺畅。从驱动方式看,液压驱动珩磨机往复运动平稳、无极调速方便,但存在温升和潜在泄漏问题;而全电伺服驱动珩磨机则凭借高精度、高响应速度、节能环保及易于集成自动化等优势,已成为高级市场的主流选择。在应用领域方面,汽车制造业是珩磨机的用户,用于发动机缸体、气缸套、连杆孔的精加工;在液压气动行业,各类阀体、泵壳、液压缸筒的精度和密封性要求较高,珩磨是关键工序;此外,在航空航天、模具制造(如塑胶模具冷却水道)、乃至医疗器械(如人工关节植入物孔)等领域,高精度珩磨机都扮演着不可或缺的角色。
珩磨头是珩磨机的“执行终端”,其设计直接影响加工质量。一个典型的珩磨头由本体、油石座、膨胀锥(或推杆)、均匀分布机构及弹簧等组成。工作时,通过机械、液压或伺服电机驱动膨胀锥轴向移动,使油石座径向均匀胀开,从而对孔壁施加稳定的磨削压力。油石的选择极为考究,其性能由磨料、粒度、硬度、结合剂和组织密度五大要素决定。常用磨料包括刚玉(Al₂O₃)适用于一般钢材,碳化硅(SiC)用于铸铁、硬质合金,而立方氮化硼(CBN)和金刚石则用于高硬度材料如淬火钢、陶瓷。粒度决定了表面粗糙度,粗珩磨用粗粒度(如80#-120#)快速去除余量,精珩磨则用细粒度(如400#以上)获得镜面效果。油石硬度需与工件材料硬度相匹配,软材料用硬油石以防堵塞,硬材料用软油石以保持自锐性。结合剂则有树脂、陶瓷、金属等多种,树脂结合剂弹性好,适用于高表面质量要求;金属(如青铜)结合剂寿命长,适用于大批量生产。现代珩磨头还集成了在线尺寸测量与补偿、油石压力监控等智能功能。伊弗迅模块化珩磨头支持快速更换,一台设备切换多种孔径工件,有效减少设备换型等待时间。
在现代柔性制造系统中,减少换产停机时间至关重要。珩磨头的快速、精确更换是实现这一目标的关键环节。智能快换系统通常由两部分组成:安装在机床主轴端的夹持器,和与珩磨头集成的连接柄。高精度液压夹持器或力压夹持器应用范围广,它们能提供极大且均匀的夹紧力,确保珩磨头在高速旋转和往复冲击下的连接刚性,同时具有自动定心功能,重复定位精度可达2微米以内。更先进的系统集成了RFID芯片或数据触点。当珩磨头被装入时,夹持器能自动读取芯片中存储的该珩磨头信息,如ID号、油石规格、校准参数、已使用寿命等,并自动传递给数控系统。系统随即调用对应的加工程序和工艺参数,实现“即插即用”。此外,快换系统还与自动换刀库(ATC)或外部机器人集成,实现珩磨头的全自动更换。这对于需要在一台机床上加工多种不同孔径工件的生产线来说,效率提升明显。同时,智能夹持系统还能监测夹紧力状态,出现异常(如未夹紧或过载)时立即报警,保障安全。这种模块化、智能化的设计,是珩磨机融入智能制造生态系统的重要接口。珩磨技术作为精密内孔终加工关键工艺,助力工业母机国产替代,赋能航空、新能源高级产业升级发展。辽宁光纤器件珩磨机销售电话
数控深孔珩磨机针对超长内孔工件优化导向结构,有效解决长孔加工直线度偏差难题。黑龙江高精度珩磨机批发价格
珩磨工艺质量与效率高度依赖于一系列工艺参数的合理匹配与优化。主要参数包括:切削速度(由主轴转速与往复速度共同决定)、油石工作压力、珩磨余量、油石特性以及加工时间或循环次数。其中,交叉角(由旋转速度与往复速度的矢量合成)是形成理想交叉网纹的关键参数,通常粗珩取30°-60°以利排屑和高效切削,精珩则取15°-30°以获得更细密的纹路和更低粗糙度。油石压力需根据工件材料、硬度及余量精确设定:压力过大会导致油石过快磨损、发热甚至工件变形;压力不足则切削效率低下。现代数控珩磨机常采用“变量珩磨”策略,即在一次加工循环中,根据预设程序分段改变转速、往复速度或压力,例如在粗珩段采用高压力、大交叉角快速去除余量,在精珩段转换为低压力、小交叉角进行光整。此外,针对薄壁件易变形的问题,可能需要采用低压力、多行程的工艺;而对于深孔珩磨,则需考虑采用分级珩磨头或调整往复行程两端的停留时间以保证全孔段的尺寸一致性。工艺优化通常需要基于理论计算、经验数据库并结合试加工进行。黑龙江高精度珩磨机批发价格
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!