商机详情 -
辽宁珩磨机服务电话
珩磨机在液压元件制造领域的应用范围极为广,是保障液压元件密封性、耐磨性和传动精度的关键加工设备。液压元件如液压缸、液压泵、液压阀等,其关键内孔如缸筒内孔、阀芯孔、阀体孔等,对尺寸精度、形状精度和表面粗糙度要求较高,直接影响液压系统的工作效率和可靠性。通过珩磨加工,可使液压缸筒内孔的表面粗糙度达到Ra0.1-Ra0.4μm,圆柱度误差控制在0.003mm以内,确保活塞与缸筒的紧密配合,减少泄漏,提升液压系统的传动效率。在液压泵和液压阀制造中,珩磨机用于加工转子孔、定子孔、阀芯孔等精密内孔,保证各孔系的同轴度和尺寸精度,确保液压泵的吸排油效率和液压阀的控制精度。珩磨机在液压元件加工中的优势不*在于高精度,还在于高效率,通过合理选择加工参数和珩磨头,可实现液压元件内孔的批量精密加工,满足液压行业规模化生产的需求。随着液压技术向高压、高速、高精度方向发展,对液压元件的加工精度要求不断提高,推动了珩磨机技术的持续创新和升级。工程机械液压缸筒依靠深孔珩磨机精加工,活塞贴合紧密,挖掘机装载机液压动作更顺滑耐用。辽宁珩磨机服务电话
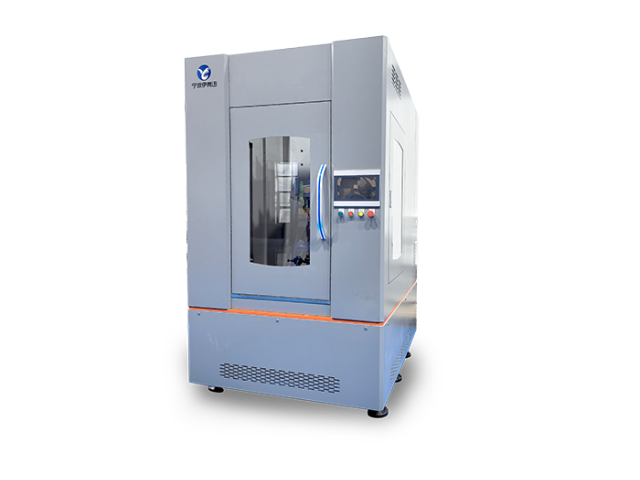
数控技术的引入使珩磨机从半自动设备向全数字化、智能化方向跨越式发展,明显提升了加工精度、稳定性和自动化水平。现代数控珩磨机采用高性能矢量变频器作为关键驱动部件,基于DSP高速电机控制专门芯片,实现了无PG矢量控制、有PG矢量控制、转矩控制、V/F控制等多种控制模式的可选配置。其独特的“挖土机”自适应控制特性,能够在运行期间自动限制电机转矩上限,有效抑制过流频繁跳闸,确保加工过程的稳定性。数控珩磨机还内置先进的PID算法,响应快、适应性强、调试简单,配合16段速控制和简易PLC功能,可实现定时、定速、定向等多功能逻辑控制。更重要的是,数控系统通过内置的MODBUS RTU ASCII通讯协议,支持用户通过PC/PLC等上位机实现变频器485通讯组网集中控制,为珩磨机融入自动化生产线提供了技术基础。太重榆液新投产的六通径电磁阀体珩磨岛,正是这一技术趋势的典型表示——整条生产线集高精度、高效率、高集成自动化和可视化于一体,实现了从毛坯上料到成品摆放的完整自动化生产流程。台州石油机械珩磨机设备价钱珩磨机配套专门冷却过滤系统,持续净化切削液,避免磨屑划伤工件,长期维持稳定加工表面质量。
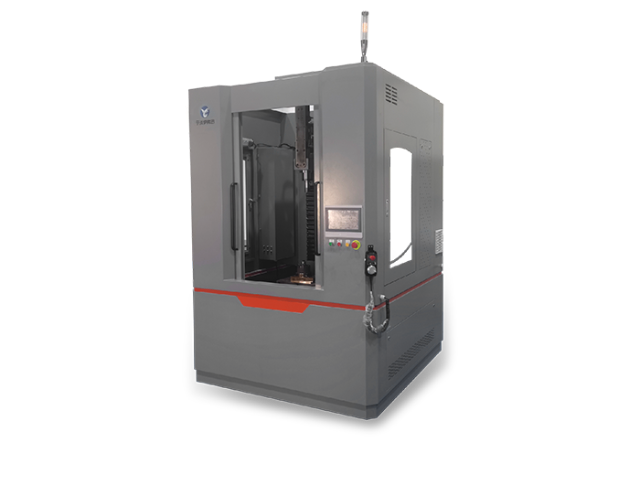
珩磨机的关键部件——珩磨头,是决定珩磨加工质量和效率的关键要素,其结构设计和性能直接影响工件内孔的加工精度和表面质量。珩磨头主要由本体、油石座、扩张机构、导向机构等部分组成,油石通过油石座固定在本体上,扩张机构负责控制油石的径向进给,导向机构则保证珩磨头在工件内孔中平稳运动。根据扩张方式的不同,珩磨头可分为机械扩张式、液压扩张式、气动扩张式和电动扩张式等多种类型,其中液压扩张式珩磨头因其进给平稳、压力控制精确,被广泛应用于高精度珩磨加工中。珩磨头的油石选择需根据工件材质和加工要求确定,常用的油石材质包括刚玉、碳化硅、立方氮化硼(CBN)、金刚石等,不同材质的油石具有不同的硬度和切削性能,可适配不同硬度的工件和加工余量需求。此外,珩磨头的尺寸和结构需与工件内孔精确匹配,通过合理设计油石的数量、排列方式和伸出长度,确保切削负荷均匀分布,获得均匀的加工表面。定期对珩磨头进行维护保养,如更换磨损的油石、检查扩张机构的灵活性、校准导向机构的精度等,是保障珩磨加工质量稳定的重要措施。
新油石或磨损后的油石在正式使用前必须进行修整与整形,以确保其几何精度和切削性能。整形的目的是使油石外圆面与被加工孔的理论内圆面达到良好的几何吻合,并获得准确的初始尺寸。常用方法包括:使用硬度更高的整形环或整形砂轮,在机床上驱动珩磨头旋转并径向进给,让油石与之对磨;或采用金刚石笔进行车削式整形。修整(也称“锐化”)的目的则是去除油石表面因磨钝或堵塞的磨粒及结合剂桥,露出新的锋利磨粒,恢复其切削能力。在线修整可在加工前或加工间隙进行,例如将珩磨头伸入一个装有硬质磨料颗粒(如碳化硅)的修整衬套中,进行短时间空程珩磨。对于金刚石或CBN等超硬磨料油石,有时需要使用更复杂的电火花或激光修锐技术。整形与修整的周期和效果直接影响加工稳定性与成本。过度修整会浪费油石材料,缩短其总寿命;修整不足则导致切削力增大、发热严重。先进的数控珩磨机集成自动修整循环,能根据加工工件数量或在线监测的切削力信号,自动调用修整程序,确保油石状态始终处于理想窗口。伊弗迅铰珩珩磨机搭载智能伺服系统,支持通孔、盲孔加工,有效改善工件内孔表面纹理。
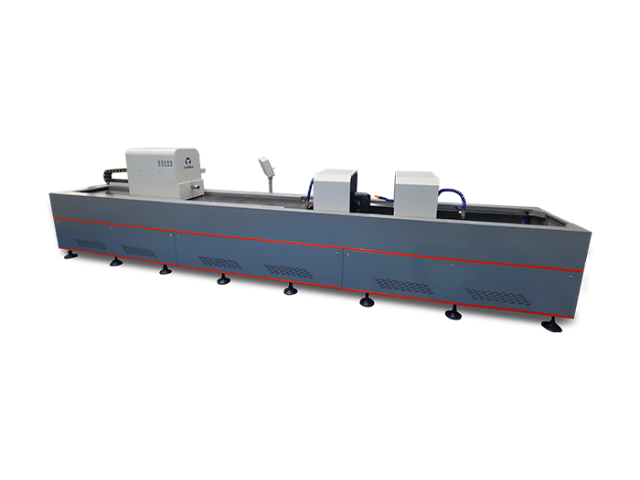
缸孔珩磨过程中产生的刮痕是影响加工质量的常见缺陷,其成因复杂,需要系统性的诊断和解决。根据实际生产经验,刮痕问题可归结为以下几个主要原因:***,珩磨条卡滞不能回缩——加工铁屑混合切削液凝固后堵塞安装槽,导致珩磨条无法正常缩回,在珩磨头拔出时划伤缸孔,解决方法是拆卸清洗珩磨头内部铁屑。第二,珩磨条两端尖锐存在棱角,在伸进和拔出缸孔时刮伤表面,解决方法是拆下珩磨条将两端修成圆角后重新安装。第三,珩磨机床主轴与缸孔不同轴,需要重新调整缸体装夹位置和主轴参数,利用百分表确认主轴与缸孔中心在同一轴线上。第四,主轴没有旋转出刀,珩磨头在直上直下出刀过程中划伤缸孔形成竖直划痕,应调整为沿网纹轨迹旋转出刀。第五,精珩进给速度过大导致精珩磨条挤压缸孔内壁,需要适当降低进给速度或加大主轴旋转和冲程速度。第六,珩磨后回缩量偏小,在拔出过程中划伤缸孔,需要增大珩磨条的回缩量。通过系统排查这些问题并采取针对性措施,可以有效消除缸孔刮痕,确保珩磨加工的稳定性。智能化珩磨机支持数据采集与工艺存储,调取成熟加工方案,快速切换不同规格工件生产。湖北阀套珩磨机推荐厂家
珩磨机配套在线尺寸监测装置,实时采集孔径数据,及时补偿加工误差,稳定成品良率。辽宁珩磨机服务电话
珩磨机的数字化转型是现代制造业智能化发展的重要体现,通过集成数字化技术,实现珩磨加工过程的精确管控、数据共享和智能决策。珩磨机的数字化转型主要包括加工过程的数字化监测、加工参数的数字化优化、生产管理的数字化管控等方面。数字化监测系统通过安装在珩磨头、主轴、工作台等关键部位的传感器,实时采集加工温度、切削力、振动、位移等数据,通过数据传输模块将数据上传至控制系统,实现加工过程的实时监控。数字化优化系统基于大数据分析和算法模型,对采集的加工数据进行分析处理,自动优化加工参数,如主轴转速、往复速度、进给量等,实现加工工艺的精确匹配,提升加工质量和效率。数字化管控系统则将珩磨机与企业的ERP、MES等管理系统对接,实现生产计划、加工调度、质量检测、设备维护等全流程的数字化管理,实现数据共享和协同工作。珩磨机的数字化转型不*提升了设备的加工能力和智能化水平,还为企业的精细化管理提供了数据支撑,助力企业提升**竞争力。辽宁珩磨机服务电话
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!