商机详情 -
南京大扭矩主轴珩磨机收费
珩磨机是高精度设备,日常维护保养直接影响设备精度、稳定性与使用寿命,需建立完善的维护体系,定期排查故障、清洁保养、更换易损件,确保设备长期稳定运行。常见故障及排查:①尺寸不稳定:多为油石磨损、涨刀压力不足、主轴跳动大、工件夹紧变形,需更换油石、调整涨刀压力、校准主轴、优化工装;②粗糙度超标:油石粒度不合适、堵塞、切削液不干净、转速 / 往复速度不匹配,需更换细粒度油石、清洗油石、更换切削液、调整工艺参数;③圆度 / 同轴度超差:主轴轴承磨损、往复导轨松动、工件定位不准、珩磨头不平衡,需更换轴承、紧固导轨、校准工装、平衡珩磨头;④振动大、噪声高:床身地脚松动、主轴不平衡、油石松动、工件刚性不足,需紧固地脚、平衡主轴、夹紧油石、增加工件支撑。日常维护保养:①每日:清洁设备表面、检查切削液液位与清洁度、检查油石磨损情况、清理排屑器;②每周:润滑导轨与丝杠、检查主轴轴承温度、校准主轴跳动、清理冷却过滤系统;③每月:检查涨刀机构密封性、校准数控系统坐标、更换切削液滤芯、紧固各连接螺栓;④每年:主轴精度校准、导轨直线度校准、整机水平校准、易损件***更换。
伊弗迅立式珩磨机刚性扎实,适配缸套、套筒类工件,批量加工保证圆度与圆柱度精度。南京大扭矩主轴珩磨机收费
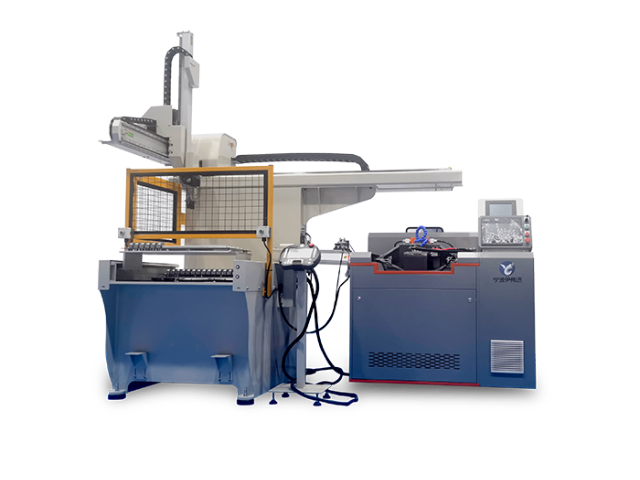
操作和维护现代珩磨机,尤其是数控珩磨机,对技术员提出了复合型技能要求。基础知识层面:需掌握机械制图、公差配合、金属材料与热处理、切削原理等。专业技能层面:必须精通珩磨工艺原理,能根据工件图纸和材料合理选择油石型号、设定工艺参数;熟悉机床结构,能进行日常点检、维护和一般故障诊断排除;掌握常用量具(内径千分表、气动量仪)和在线测量系统的使用与校准;具备分析常见加工缺陷(如喇叭口、粗糙度差)并提出解决方案的能力。软技能与新技术:随着自动化集成度提高,技术员还需具备基本的机器人协作、数控程序阅读理解与修改、以及人机界面操作能力;对智能制造概念和数据分析有初步了解也日益重要。系统的培训体系通常包括:制造商提供的机床操作与编程培训;企业内部基于岗位能力的阶梯式培训(从学徒到高级技师);工艺知识的专题培训(如新油石技术、新材料的珩磨方案);以及安全与质量体系培训。建立技能认证和持续教育机制,是保持团队竞争力的关键。福建阀套珩磨机服务电话伊弗迅铰珩珩磨机搭载智能伺服系统,支持通孔、盲孔加工,有效改善工件内孔表面纹理。
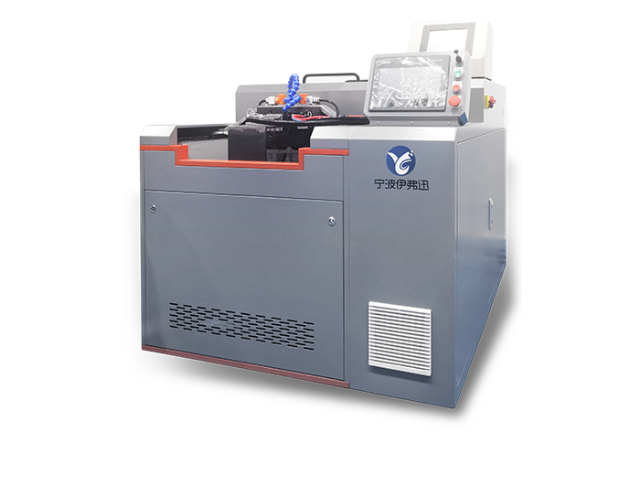
数控技术的引入使珩磨机从半自动设备向全数字化、智能化方向跨越式发展,明显提升了加工精度、稳定性和自动化水平。现代数控珩磨机采用高性能矢量变频器作为关键驱动部件,基于DSP高速电机控制专门芯片,实现了无PG矢量控制、有PG矢量控制、转矩控制、V/F控制等多种控制模式的可选配置。其独特的“挖土机”自适应控制特性,能够在运行期间自动限制电机转矩上限,有效抑制过流频繁跳闸,确保加工过程的稳定性。数控珩磨机还内置先进的PID算法,响应快、适应性强、调试简单,配合16段速控制和简易PLC功能,可实现定时、定速、定向等多功能逻辑控制。更重要的是,数控系统通过内置的MODBUS RTU ASCII通讯协议,支持用户通过PC/PLC等上位机实现变频器485通讯组网集中控制,为珩磨机融入自动化生产线提供了技术基础。太重榆液新投产的六通径电磁阀体珩磨岛,正是这一技术趋势的典型表示——整条生产线集高精度、高效率、高集成自动化和可视化于一体,实现了从毛坯上料到成品摆放的完整自动化生产流程。
珩磨机按照结构布局主要分为立式和卧式两大类,各自适用于不同的加工场景。立式珩磨机的主轴工作行程较短,主轴竖直安置并带动珩磨头旋转,同时在液压装置驱动下作垂直往复进给运动,这种结构形式适用于珩磨缸体、箱体孔等长度较短的零件。立式珩磨机的优势在于工件装夹方便,加工精度高,特别适合汽车发动机缸体、压缩机壳体等批量生产场景。卧式珩磨机则采用完全不同的结构布局——水平安置的珩磨头不旋转,只作轴向往复运动,而工件由主轴带动旋转,床身中部设有支承工件的中心架和支承珩磨杆的导向架。这种结构的工作行程较长,适用于珩磨深孔,深度可达3000毫米以上,广泛应用于液压油缸、火炮身管、石油钻探管等深孔零件的精密加工。除了这两大主流类型,珩磨机家族还包括加工其他表面的外圆珩磨机、轴承滚道珩磨机、平面珩磨机和曲面珩磨机等专门设备。立式珩磨机占地面积紧凑,适合中小型缸体、阀套内孔珩磨,适配车间柔性化生产布局。
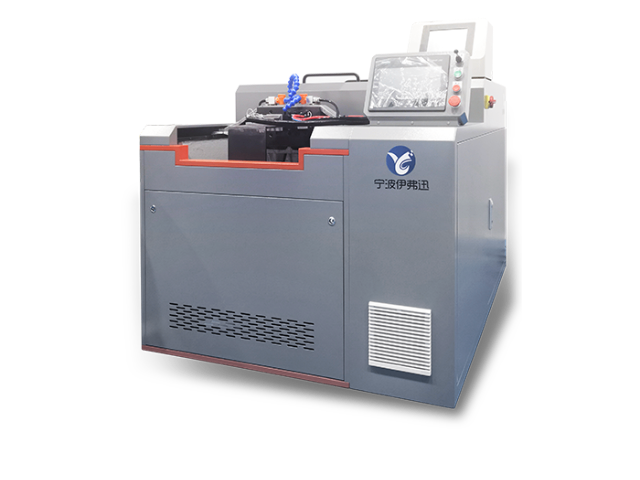
珩磨液在加工过程中扮演着冷却、润滑、清洗和防锈等多重关键角色。由于珩磨属于低速密闭式磨削,产生的细长条状切屑(尤其是铸铁材料)若不能及时排出,极易堵塞油石气孔,导致加工质量下降甚至工件报废。因此,珩磨液必须具备优异的冲洗和排屑能力。通常,珩磨加工多选用低粘度、高渗透性的水基合成液或半合成液,它们冷却效果好、清洁性强且成本较低。对于某些高精度或特殊材料(如不锈钢、钛合金)的加工,则可能需要专门的油基珩磨液以获得更好的润滑性和表面光洁度。珩磨液的管理是保证加工稳定性和经济性的重要环节:首先,浓度必须通过折光仪定期检测并维持在推荐范围(如3%-10%),浓度过低会导致润滑防锈不足,过高则易起泡且成本增加;其次,需要配备多级过滤系统(如磁辊、纸带、离心或旋涡分离器)以持续去除金属屑和杂质,保持液体清洁;此外,控制液温、防止微生物滋生(使用杀菌剂)、定期更换及处理废液都是现代珩磨车间不可或缺的维护工作。良好的珩磨液管理能明显延长油石寿命、提高工件一致性并降低综合生产成本。新能源电机壳体采用数控珩磨机加工,孔径公差严控 ±0.005mm,铝合金工件加工无划伤良品率高。吉林长径比内孔珩磨机推荐厂家
宁波伊弗迅数控珩磨机专注精密内孔精加工,覆盖多规格孔径,稳定实现微米级尺寸控制。南京大扭矩主轴珩磨机收费
珩磨工艺质量与效率高度依赖于一系列工艺参数的合理匹配与优化。主要参数包括:切削速度(由主轴转速与往复速度共同决定)、油石工作压力、珩磨余量、油石特性以及加工时间或循环次数。其中,交叉角(由旋转速度与往复速度的矢量合成)是形成理想交叉网纹的关键参数,通常粗珩取30°-60°以利排屑和高效切削,精珩则取15°-30°以获得更细密的纹路和更低粗糙度。油石压力需根据工件材料、硬度及余量精确设定:压力过大会导致油石过快磨损、发热甚至工件变形;压力不足则切削效率低下。现代数控珩磨机常采用“变量珩磨”策略,即在一次加工循环中,根据预设程序分段改变转速、往复速度或压力,例如在粗珩段采用高压力、大交叉角快速去除余量,在精珩段转换为低压力、小交叉角进行光整。此外,针对薄壁件易变形的问题,可能需要采用低压力、多行程的工艺;而对于深孔珩磨,则需考虑采用分级珩磨头或调整往复行程两端的停留时间以保证全孔段的尺寸一致性。工艺优化通常需要基于理论计算、经验数据库并结合试加工进行。南京大扭矩主轴珩磨机收费
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!