商机详情 -
苏州高精度珩磨夹具销售电话
针对卧式珩磨机床的应用场景,自动夹具的设计需要兼顾装夹效率与加工精度。一种创新的卧式珩磨自动夹具采用多级浮动结构,通过***基座、***支架和第二支架的复合运动实现工件在多个方向上的自由浮动。***支架转动且滑动设置在***基座上,第二支架则转动且滑动设置在***支架内部,上下两端分别设有沿竖直方向延伸的导向柱,这种结构使得工件在加工过程中能够根据珩磨头的受力情况实现***的自适应调整。夹头的夹紧与释放由***驱动机构自动控制,操作人员只需完成工件的初步定位,即可通过气动或液压系统实现快速装夹,**缩短了辅助时间。这种自动夹具特别适合批量生产场景,既保证了装夹的重复定位精度,又减轻了操作人员的劳动强度。夹具的结构设计充分考虑了卧式珩磨加工的特点,在保证浮动灵活性的同时,通过导向柱的限位作用防止了过大的位移,确保加工过程的稳定性。此外,夹具各运动副之间采用了适当的润滑和防护措施,有效延长了使用寿命。珩磨夹具轻量化设计可减轻机床负荷,适配高速精密珩磨加工。苏州高精度珩磨夹具销售电话
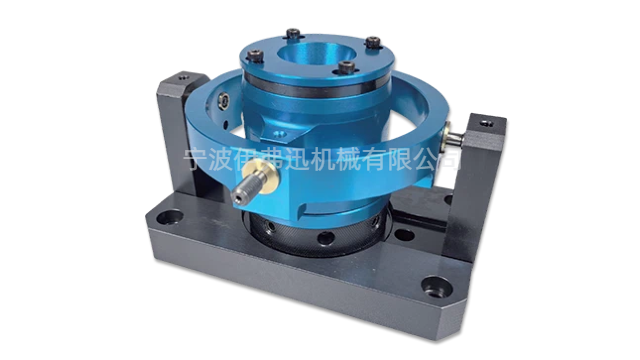
珩磨夹具的失效形式及修复方法,是降低加工成本、延长使用寿命的重要保障,不同的失效形式需采用针对性的修复方法,确保修复后的夹具性能符合加工要求。珩磨夹具的常见失效形式主要有定位元件磨损、夹紧机构失效、导向机构磨损、夹具变形和腐蚀损坏五大类。定位元件磨损是最常见的失效形式,多由长期摩擦、切削力作用导致,表现为定位精度下降、工件定位偏差,修复方法是对定位元件进行磨削、抛光修复,若磨损严重,需更换新的定位元件,更换后需重新校准定位精度。苏州高精度珩磨夹具销售电话夹具定位面定期用三坐标检测,确保重复定位精度始终在0.01毫米以内。
珩磨夹具的定位基准设计直接关系到加工精度和批产稳定性。合理的定位基准应遵循基准统一原则,尽可能与设计基准、装配基准保持一致,以减少基准转换带来的累积误差。对于回转体类零件,通常采用外圆或端面作为定位基准,通过V形块、三爪卡盘或端面止口实现定位。对于非回转体零件,则需要根据工件形状设计**定位元件,如定位销、定位块或仿形面等。定位基准的选择还需考虑珩磨加工的特点——珩磨头通常采用浮动连接,其中心线会与工件孔的中心线自适应对齐,因此夹具的定位基准应当能够保证工件孔的中心线在自由状态下与珩磨头主轴的中心线基本重合。对于薄壁类零件,定位基准的设计还需特别关注受力均匀性,避免因定位元件局部接触导致工件变形。在批量生产中,定位基准的耐磨性同样重要,通常采用硬质合金或淬硬钢制作关键定位元件,并设计成可更换结构,以便在磨损后进行快速更换,保证夹具的长期使用精度。
珩磨夹具与珩磨头之间存在密切的协同关系,两者的适配性直接影响加工质量和效率。珩磨头通常采用浮动连接方式与机床主轴连接,在加工过程中能够根据孔的中心线自动调整位置,这就要求夹具在定位和夹紧时不能限制工件在水平方向上的微小位移。如果夹具采用刚性夹持方式强制固定工件位置,反而会破坏珩磨头的自适应性,导致珩磨头与孔壁之间的接触不均匀。因此,精密珩磨夹具通常设计成浮动式结构,允许工件在径向方向上有一定的活动余量,使珩磨头进入孔内时能够与工件自然形成对中。这种协同配合关系类似于“柔性夹持、刚性定位”的原则——工件的空间位置由定位元件确定,但夹紧力以适当的方式施加,使工件在受到珩磨头径向作用力时能够产生微小的自适应位移。对于多孔工件,采用数控分度盘与浮动夹具的组合,可以实现一次装夹完成多个孔的加工,既保证了孔与孔之间的位置精度,又确保了每个孔加工时都能获得良好的珩磨头对中条件。硬质合金定位元件可提升珩磨夹具耐磨性,适配大批量连续加工。
按工件定位方式分类,珩磨夹具主要分为定心定位式、端面定位式、外圆定位式和内孔定位式四大类,不同定位方式的夹具适配不同结构、尺寸的工件,需根据加工需求合理选用。定心定位式珩磨夹具是常用的类型,通过定心机构(如三爪卡盘、四爪卡盘)实现工件的自动定心,定位精度高,适配圆形、环形工件,如发动机缸套、液压油缸等,其定心精度可达±0.003mm,夹紧力均匀,可有效避免工件定位偏差导致的内孔偏斜。端面定位式珩磨夹具以工件的端面为定位基准,通过端面定位块和压紧机构固定工件,适用于端面平整、内孔与端面垂直要求高的工件,如法兰盘、阀体等,定位时需确保端面与珩磨杆轴线垂直,避免出现端面倾斜导致的内孔形状误差。外圆定位式珩磨夹具以工件的外圆为定位基准,通过V型块、定位套等结构定位工件,适用于内孔与外圆同轴度要求高的工件,如齿轮、轴类零件的内孔加工,其定位精度取决于外圆的尺寸精度和定位机构的制造精度。内孔定位式珩磨夹具则以工件的内孔为定位基准,通过定位芯轴与工件内孔配合定位,适用于二次珩磨加工或内孔与其他部位位置精度要求高的工件,定位时需确保定位芯轴与珩磨杆同轴,避免定位偏差影响加工精度。珩磨夹具加装阻尼垫可抑制振动,减少工件内孔波纹与划伤问题。苏州高精度珩磨夹具销售电话
智能珩磨夹具可实时监测参数,实现加工误差自动补偿与调控。苏州高精度珩磨夹具销售电话
薄壁工件**珩磨夹具是针对薄壁工件易变形、定位难的特点设计的**夹具,薄壁工件(如薄壁管件、薄壁套、薄壁法兰)在珩磨加工中,因刚性差、强度低,易受夹紧力、切削力影响产生变形,导致内孔精度和表面质量不达标,**夹具通过特殊结构设计,有效解决这一难题。薄壁工件**珩磨夹具的**设计思路是“柔性定位、均匀夹紧、辅助支撑”,定位机构采用柔性定位元件,如聚氨酯定位块、橡胶定位套,避免定位过程中对工件表面造成划伤和挤压变形;夹紧机构采用多点均匀夹紧方式,如多爪卡盘、环形夹紧套,使夹紧力均匀分布在工件表面,减少局部应力集中导致的变形,夹紧力可通过调压机构精细调节,确保夹紧力适中。苏州高精度珩磨夹具销售电话
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!