商机详情 -
郑州精密珩磨夹具服务电话
珩磨夹具在使用过程中会逐渐产生磨损和变形,定期进行精度检测和校验是保证加工质量稳定性的必要手段。夹具的精度检测项目通常包括:定位基准面的平面度和平行度、定位销或定位孔的位置度、夹紧机构的重复定位精度、分度机构的分度精度等。检测工具可采用三坐标测量机、千分表、量块和标准检测工件等。对于浮动工装,还需检测浮动量的范围是否在设计允许的范围内,浮动运动是否灵活无卡滞。周期校验的频率应根据夹具的使用频率、加工工件的精度要求和历史故障数据综合确定,通常每3至6个月进行一次***检测。检测发现超差时,应及时进行修复或调整,如通过研磨恢复基准面精度、更换磨损的定位元件、调整浮动机构的间隙等。对于无法修复的夹具,应予报废处理,防止因夹具精度不足导致批量质量事故。精度检测记录应妥善保存,作为夹具状态追溯和质量问题分析的依据。夹具冷却通道将珩磨液精确输送至加工区,有效降低工件热变形。郑州精密珩磨夹具服务电话
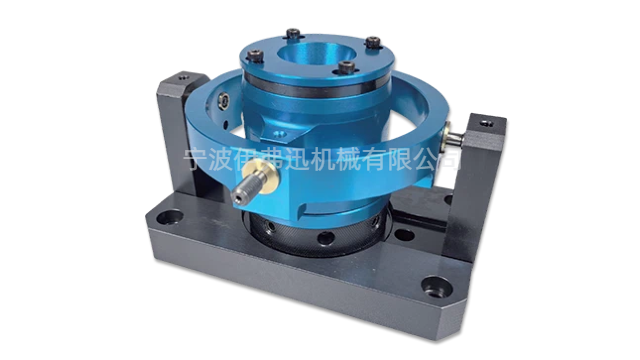
精度标准化规定了不同类型珩磨夹具的精度等级,如普通珩磨夹具的定位精度为±0.005mm,高精度珩磨夹具的定位精度为±0.001-±0.002mm,明确了定位偏差、夹紧力均匀性、导向精度等指标的允许范围,确保产品质量统一。珩磨夹具的系列化主要是根据加工场景、工件类型、夹紧方式等,划分不同的产品系列,如普通系列、高精度系列、微型系列、深孔系列、薄壁系列等,每个系列包含多种规格,可满足不同客户的加工需求。标准化与系列化的发展,可减少非标产品的生产,降低生产成本,提升生产效率,同时便于企业进行质量控制和售后服务,推动珩磨夹具行业向规范化、规模化方向发展。郑州精密珩磨夹具服务电话夹具防错设计采用非对称定位结构,工件反向无法放入定位座。
珩磨夹具的振动控制是提升加工精度和稳定性的重要手段,加工过程中夹具产生的振动会导致工件内孔出现波纹、划伤、尺寸偏差等问题,同时加剧夹具零部件的磨损,缩短使用寿命。珩磨夹具振动的主要来源分为三类:工件夹紧不牢导致的振动、夹具刚性不足导致的振动、加工切削力不均导致的振动,需针对性采取控制措施,实现振动的有效抑制。针对工件夹紧不牢导致的振动,需优化夹紧机构,提升夹紧力的均匀性和稳定性,采用多点夹紧、柔性夹紧等方式,确保工件牢固固定,避免加工过程中出现位移;针对夹具刚性不足导致的振动,需优化夹具结构,选用**度材质,增加夹具的壁厚和支撑点,提升夹具的刚性和抗振性,如在夹具底座增加加强筋,优化定位机构的结构,减少应力集中;针对加工切削力不均导致的振动,需配合珩磨杆优化切削参数,调整转速、进给量和涨缩压力,确保切削力均匀,同时加强冷却润滑,减少切削过程中的摩擦和热量,抑制振动产生。
密封性是挤压珩磨夹具设计中**为关键的考量因素之一。加工过程中,研磨介质在液压系统驱动下承受较高的压力,若夹具密封不严,介质泄漏不*会造成磨料浪费和环境污染,更会导致加工压力下降,使磨料无法以足够的速度和力量通过工件表面,严重影响加工效率和表面质量。夹具的密封结构需要根据工件形状、尺寸和加工要求进行定制化设计,常见的密封方式包括平面密封、环形密封和组合密封等。密封材料的选择同样至关重要,需要既能耐受高压环境,又能抵抗磨料介质的摩擦和化学腐蚀。对于形状复杂的工件,夹具可能需要采用多级密封结构,确保介质严格按照预定路径流动。密封面通常需要经过精密加工,保证足够的平面度和平行度,配合适当硬度的密封垫圈或O型圈实现可靠密封。在夹具长期使用过程中,密封件属于易损部件,需要建立定期检查和更换制度,以预防因密封失效导致的加工质量事故。薄壁件夹具采用大面积软爪夹持,避免局部应力集中导致工件变形。
在大批量珩磨生产过程中,夹具的防错设计和人机工程学考量对于保证质量稳定性和提升生产效率具有重要意义。防错设计旨在防止操作人员因疏忽或误操作导致的装夹错误,常见的防错措施包括:采用非对称定位结构使工件只能以正确方向装入;设置传感器检测工件是否到位,未到位时机床无法启动;配置颜色标识或机械限位,使不同规格的工件只能进入对应的夹具。人机工程学设计则关注操作人员的装夹便利性和劳动强度,例如将夹具的工作高度设计在人体适宜的操作范围,夹紧手柄的位置和操作力符合人体力学原理,重型工件的上下料配备辅助支撑或吊装装置。自动夹具采用气动或液压驱动,操作人员只需按动按钮即可完成夹紧和释放,既减轻了劳动强度,又保证了夹紧力的一致性。良好的防错和人机工程设计能够***降低操作失误率,提升生产效率,同时降低操作人员的培训和上岗难度,是企业实现精益生产的重要组成部分。机械夹紧珩磨夹具操作便捷、成本低廉,适用于中小批量常规加工场景。台州恒温加工珩磨夹具设备价钱
定位元件磨损是珩磨夹具常见失效,需及时修复或更换以保精度。郑州精密珩磨夹具服务电话
按工件定位方式分类,珩磨夹具主要分为定心定位式、端面定位式、外圆定位式和内孔定位式四大类,不同定位方式的夹具适配不同结构、尺寸的工件,需根据加工需求合理选用。定心定位式珩磨夹具是**常用的类型,通过定心机构(如三爪卡盘、四爪卡盘)实现工件的自动定心,定位精度高,适配圆形、环形工件,如发动机缸套、液压油缸等,其定心精度可达±0.003mm,夹紧力均匀,可有效避免工件定位偏差导致的内孔偏斜。端面定位式珩磨夹具以工件的端面为定位基准,通过端面定位块和压紧机构固定工件,适用于端面平整、内孔与端面垂直要求高的工件,如法兰盘、阀体等,定位时需确保端面与珩磨杆轴线垂直,避免出现端面倾斜导致的内孔形状误差。郑州精密珩磨夹具服务电话
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!