商机详情 -
无锡国产珩磨杆厂家直销
珩磨杆的表面改性与强化处理新技术,突破了传统表面处理的局限,通过新型涂层、复合强化等工艺,进一步提升珩磨杆的耐磨性、抗腐蚀性和使用寿命,适配更严苛的加工工况。新型表面改性技术主要包括等离子喷涂涂层、激光熔覆强化和复合渗氮处理三种。等离子喷涂涂层技术采用氧化铝、氧化锆等陶瓷涂层,通过等离子喷涂设备将涂层材料均匀喷涂在珩磨杆表面,涂层厚度控制在0.1-0.3mm,硬度可达HV1000以上,耐磨性比传统氮化处理提升50%,适用于高硬度、高负荷的加工场景。激光熔覆强化技术通过高能量激光束将合金粉末熔覆在珩磨杆表面,形成与基体冶金结合的强化层,强化层与基体结合紧密,不易脱落,同时可根据加工需求调整合金粉末成分,实现耐磨性和韧性的精细匹配,适用于易磨损、易腐蚀的工况。大直径珩磨杆结构强度高,承载能力强,可用于油缸、气缸等大型工件加工。无锡国产珩磨杆厂家直销
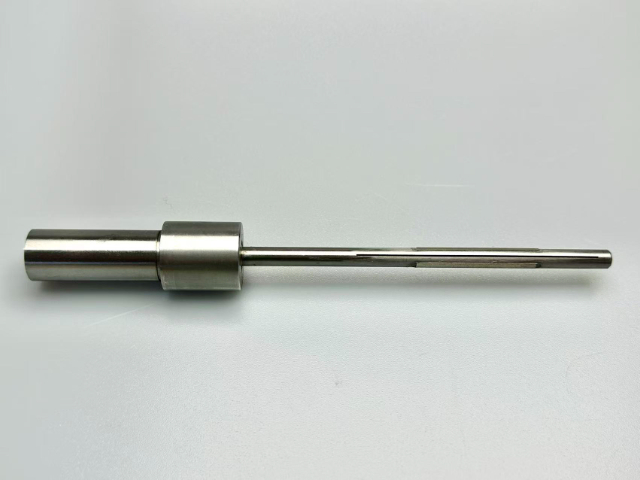
珩磨杆的维护保养直接决定其使用寿命和加工精度,合理的维护保养可延长珩磨杆的使用寿命20%-30%,同时保证加工质量的稳定性,降低加工成本。日常维护保养需遵循以下要点:每次加工结束后,需及时清理珩磨杆杆体、油石和涨缩机构上的切屑与油污,避免切屑嵌入油石缝隙导致切削力不均,进而影响加工精度,同时防止油污腐蚀杆体和零部件;定期检查芯杆、滑杆、涨缩机构的磨损情况,若磨损量超过0.02mm,需及时更换,防止涨缩失灵,导致油石无法正常贴合孔壁;定期检查油石的磨损情况,当油石磨损至原厚度的1/3时,需及时更换,避免因切削力不足导致加工精度下降、表面质量变差。存储方面,珩磨杆需存放在防潮、防尘、干燥通风的环境中,避免碰撞、挤压导致杆体变形,高精度珩磨杆建议使用专门刀套存放,定期涂抹防锈油,防止生锈;对于长期不使用的珩磨杆,需定期进行检查和保养,确保其性能完好,避免出现零部件老化、卡死等问题。杭州光纤器件珩磨杆设备价钱立式珩磨杆适配立式珩磨机,多用于油泵油嘴、柱塞等小孔精密零部件加工。
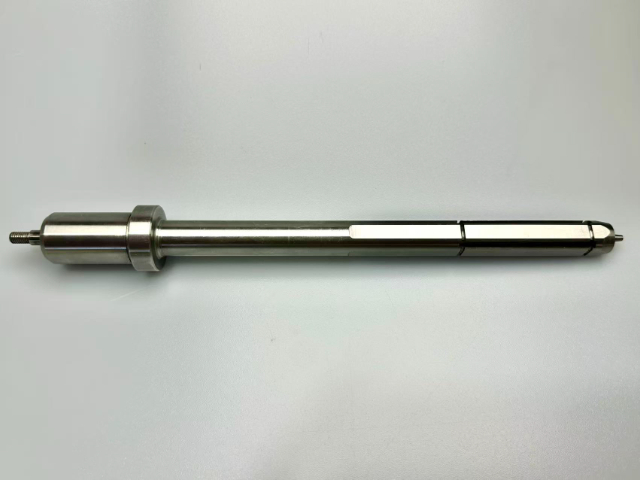
航空航天领域对零部件的精度、可靠性和安全性要求较高,珩磨杆作为精密内孔加工的关键工具,在该领域发挥着不可替代的作用,主要用于航空发动机、液压系统、燃油系统、燃烧室等精密零部件的内孔加工。航空发动机的关键零部件,如涡轮叶片、燃烧室、液压油缸等,其内部内孔的尺寸精度、形状精度和表面质量直接影响发动机的性能和飞行安全,经珩磨杆加工后,内孔的圆柱度≤1μm/1m,表面粗糙度Ra≤0.1μm,可承受30MPa以上的工作压力,无泄漏、无卡滞,确保发动机的稳定运行。航空航天领域使用的珩磨杆多采用CBN超硬材质,适配钛合金、高温合金、高强度合金钢等难加工材料,其加工精度和稳定性远超普通珩磨杆,可满足航空航天的严苛标准。此外,在卫星、导弹等航天装备的精密零部件加工中,珩磨杆也发挥着重要作用,为航天装备的可靠性提供了有力保障。
珩磨杆的油石匹配与更换是保障加工质量的关键环节,不同材质、精度要求的工件,需搭配对应的油石类型、粒度和硬度,同时规范的更换流程可延长珩磨杆使用寿命,避免加工故障。油石的匹配需遵循“材质对应、精度适配”的原则:加工淬火钢、硬质合金等**度材料时,选用金刚石或CBN油石,粒度选择80#-120#(粗磨)、150#-200#(半精磨)、200#-300#(精磨),硬度选择中硬至硬级,确保切削效率和耐磨性;加工铝、铜等软质有色金属时,选用刚玉油石或树脂结合剂油石,粒度选择120#-200#,硬度选择软至中软级,避免粘刀和划伤工件;加工铸铁、普通钢等材质时,选用刚玉或碳化硅油石,粒度和硬度根据加工精度灵活调整。油石的更换需遵循规范流程:首先关闭机床电源,将珩磨杆从主轴上卸下,松开油石固定螺丝,取出磨损的油石,清理油石座内的切屑和油污;然后选取匹配的新油石,调整油石高度和位置,确保油石与杆体同轴,拧紧固定螺丝;***将珩磨杆安装回机床,进行空转测试,检查油石涨缩是否顺畅、同轴度是否达标,试加工后确认加工精度符合要求,方可正式投入使用。珩磨杆的表面处理工艺提升硬度与耐腐蚀性,在恶劣工况下仍保持稳定性能。
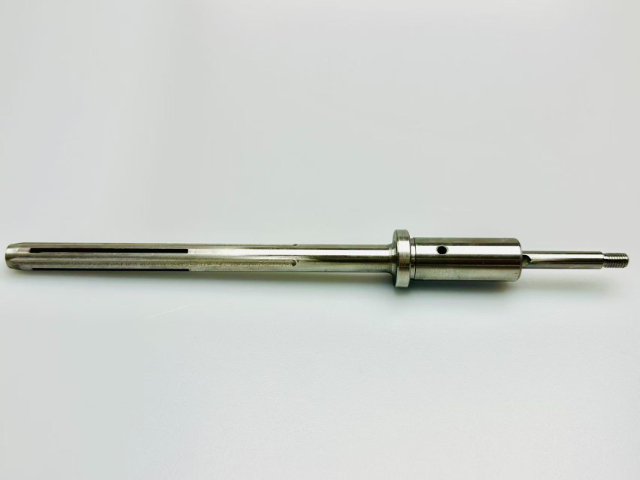
珩磨杆的失效机理与预防措施,是保障生产连续性、降低故障停机时间的**,通过深入分析珩磨杆的失效类型和根本原因,制定针对性的预防措施,可有效减少失效现象的发生。珩磨杆的失效机理主要分为磨损失效、疲劳失效和腐蚀失效三类,磨损失效主要发生在油石座、导向条和杆体表面,由长期摩擦、切削力作用导致,表现为零部件尺寸磨损、精度下降;疲劳失效主要发生在长杆、高负荷珩磨杆,由周期性振动、应力集中导致,表现为杆体断裂、涨缩机构失效;腐蚀失效主要发生在腐蚀性工况下,由介质侵蚀导致,表现为杆体表面锈蚀、涂层脱落。珩磨杆加工精度可达 IT7 级以上,圆度与圆柱度优异,适配高级装备制造场景。河北恒温加工珩磨杆批发价格
高精度珩磨杆经动平衡处理,高速运转平稳,适合高速珩磨提升加工节拍效率。无锡国产珩磨杆厂家直销
珩磨杆的装配与调试是确保其正常运行和加工精度的关键环节,规范的装配与调试流程可避免装配误差,确保珩磨杆与机床、工件完美适配,提升加工质量和稳定性。珩磨杆的装配流程主要包括零部件装配、涨缩机构调试、导向装置调试和整体精度检测四个步骤。零部件装配时,需按照设计要求将基体、油石座、油石、涨缩机构、导向装置等零部件精细装配,确保每个零部件安装牢固、位置准确,避免松动和偏差;涨缩机构调试时,需调整涨缩量和涨缩速度,确保油石涨缩顺畅、均匀,涨缩精度符合要求,同时检查涨缩机构的密封性,避免液压/气压泄漏;导向装置调试时,需校正导向条和导向套的同轴度,确保导向精细,避免加工过程中出现偏斜和划伤;整体精度检测时,需检测珩磨杆的尺寸精度、形状精度、同轴度等指标,确保符合加工要求。无锡国产珩磨杆厂家直销
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!