商机详情 -
深圳珩磨解决方案珩磨机销售电话
珩磨加工的关键原理是 **“旋转 + 往复 + 径向进给” 三重复合运动 **,通过油石与内孔表面的面接触微切削,实现高精度精加工。加工时,主轴带动珩磨头高速旋转,同时往复机构驱动珩磨头沿孔轴线做直线往复运动,两者合成使油石在孔壁形成交叉螺旋轨迹;涨刀机构推动油石径向胀出,以设定压力(0.5–1.5kg/cm²)压向孔壁,磨粒切除微量余量(单边 0.01–0.1mm)。每一次往复中,油石轨迹不重复,形成均匀、规则的交叉网纹,网纹交角通常为 22°–23°,沟纹宽 10–16μm、深 4–7μm,既利于储油润滑,又避免应力集中,大幅提升零件耐磨性与抗疲劳性。整个过程切削力小、温度低(50–150℃),工件无热变形,残余应力极低,适合薄壁、高精度零件加工。宁波伊弗迅模具专门珩磨机适配高强度钢加工,精确修整型腔孔,提升模具精度,欢迎咨询。深圳珩磨解决方案珩磨机销售电话
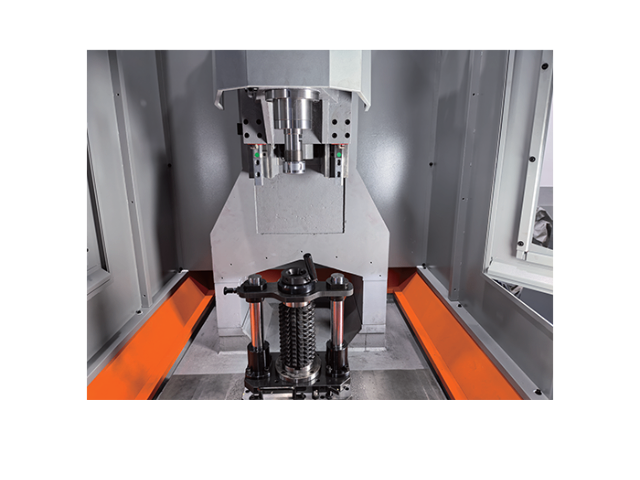
珩磨工艺质量与效率高度依赖于一系列工艺参数的合理匹配与优化。主要参数包括:切削速度(由主轴转速与往复速度共同决定)、油石工作压力、珩磨余量、油石特性以及加工时间或循环次数。其中,交叉角(由旋转速度与往复速度的矢量合成)是形成理想交叉网纹的关键参数,通常粗珩取30°-60°以利排屑和高效切削,精珩则取15°-30°以获得更细密的纹路和更低粗糙度。油石压力需根据工件材料、硬度及余量精确设定:压力过大会导致油石过快磨损、发热甚至工件变形;压力不足则切削效率低下。现代数控珩磨机常采用“变量珩磨”策略,即在一次加工循环中,根据预设程序分段改变转速、往复速度或压力,例如在粗珩段采用高压力、大交叉角快速去除余量,在精珩段转换为低压力、小交叉角进行光整。此外,针对薄壁件易变形的问题,可能需要采用低压力、多行程的工艺;而对于深孔珩磨,则需考虑采用分级珩磨头或调整往复行程两端的停留时间以保证全孔段的尺寸一致性。工艺优化通常需要基于理论计算、经验数据库并结合试加工进行。温州光纤器件珩磨机联系方式现代高级珩磨机多为数控机型,集成了自动测量与自适应控制等智能化功能。
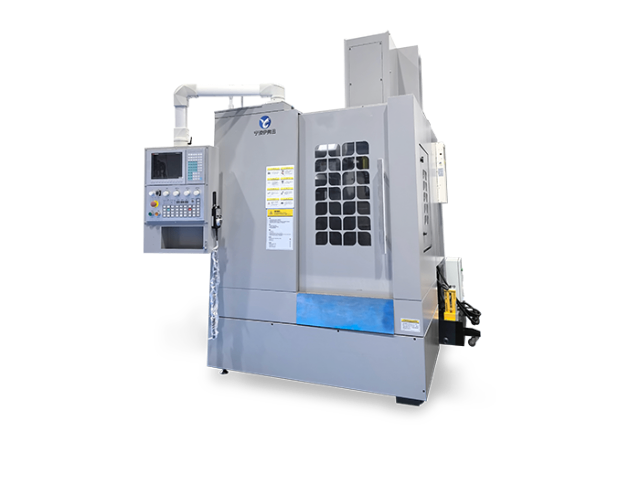
珩磨机是高精度设备,日常维护保养直接影响设备精度、稳定性与使用寿命,需建立完善的维护体系,定期排查故障、清洁保养、更换易损件,确保设备长期稳定运行。常见故障及排查:①尺寸不稳定:多为油石磨损、涨刀压力不足、主轴跳动大、工件夹紧变形,需更换油石、调整涨刀压力、校准主轴、优化工装;②粗糙度超标:油石粒度不合适、堵塞、切削液不干净、转速 / 往复速度不匹配,需更换细粒度油石、清洗油石、更换切削液、调整工艺参数;③圆度 / 同轴度超差:主轴轴承磨损、往复导轨松动、工件定位不准、珩磨头不平衡,需更换轴承、紧固导轨、校准工装、平衡珩磨头;④振动大、噪声高:床身地脚松动、主轴不平衡、油石松动、工件刚性不足,需紧固地脚、平衡主轴、夹紧油石、增加工件支撑。日常维护保养:①每日:清洁设备表面、检查切削液液位与清洁度、检查油石磨损情况、清理排屑器;②每周:润滑导轨与丝杠、检查主轴轴承温度、校准主轴跳动、清理冷却过滤系统;③每月:检查涨刀机构密封性、校准数控系统坐标、更换切削液滤芯、紧固各连接螺栓;④每年:主轴精度校准、导轨直线度校准、整机水平校准、易损件***更换。
构建系统化、结构化的珩磨工艺数据库,是企业实现工艺知识沉淀、标准化和快速工艺规划的关键工具。一个完整的工艺数据库应包含以下层次:基础数据层:涵盖各种工件材料(钢、铸铁、铝合金、粉末冶金、硬质合金等)的物理机械性能及其对珩磨的典型响应;各种油石(磨料、粒度、硬度、结合剂)的性能参数与应用范围;各种珩磨液的特性和适用场景。机床数据层:记录不同型号珩磨机的性能参数、刚性和精度特性。工艺案例层(关键部分):以结构化的表单记录历史上成功加工过的零件案例,关键字段包括:零件图号、材料、硬度、预加工状态、目标孔径与公差、粗糙度要求、所用机床、珩磨头规格、油石详细信息、完整的工艺参数表(粗精珩余量、转速、往复速、压力、交叉角、时间等)、冷却液信息、以及达成的质量结果和关键注意事项。数据库的构建需要工艺工程师、操作技师和质量人员的共同参与和维护。应用时,对于新零件,系统可根据其材料、孔径、精度要求进行相似性检索,推荐接近的成功案例作为起点,大幅减少试切次数。数据库还与CAD/CAM/PLM系统集成,实现从设计到制造的数据贯通。珩磨机是一种利用珩磨头对工件表面进行精密研磨的磨床,主要用于孔类零件的精加工。
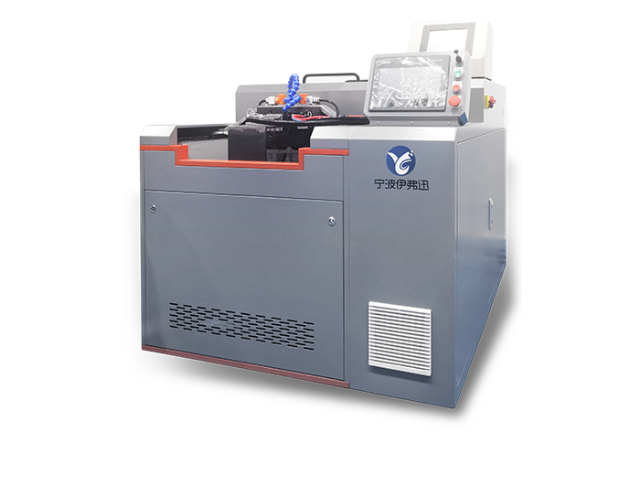
立式珩磨机是珩磨机中最常见的类型之一,其关键特点是主轴呈垂直布置,工件固定在工作台面上,珩磨头由上方伸入工件内孔进行加工,广泛应用于中小型工件的内孔精加工。立式珩磨机的结构设计紧凑,占地面积小,操作便捷,尤其适合加工深度相对较浅的内孔,如汽车发动机缸套、液压阀孔、齿轮箱轴承孔等。在加工过程中,立式珩磨机通过液压或伺服系统控制珩磨头的径向扩张和往复运动,运动精度高,能够有效保证内孔的圆柱度和直线度。同时,设备配备完善的冷却润滑系统,在加工过程中持续喷射冷却润滑液,既能降低切削温度,减少工件热变形,又能及时带走切削碎屑,避免划伤工件表面。对于批量生产场景,立式珩磨机可配备自动上下料装置,实现加工过程的自动化,大幅提升生产效率,降低人工成本。此外,立式珩磨机的适应性较强,通过更换不同规格的珩磨头和油石,可加工不同直径和长度的内孔,满足多样化的加工需求。低温珩磨机采用专门冷却技术,适配热敏性材料加工,避免材料热变形损伤。山东自动尺寸控制珩磨机服务电话
宁波伊弗迅节能型珩磨机采用变频驱动,降低能耗契合绿色制造,节能加工需求可选购。深圳珩磨解决方案珩磨机销售电话
珩磨机作为一种高精度内圆表面光整加工设备,其关键工作原理是通过珩磨头上均匀分布的若干油石条(通常为偶数)在径向扩张力的作用下,与被加工孔壁保持面接触,并同时进行旋转与往复直线复合运动。这种独特的运动轨迹使得磨粒在工作表面上形成交叉网纹,从而实现对工件材料的微量切削。与普通磨削或镗削相比,珩磨工艺具有多重明显优势:首先,它能有效修正工件几何形状误差,如圆度、圆柱度以及轴线直线度,而不*是提高表面光洁度;其次,珩磨过程属于低速磨削,切削速度低、压力小,因此产生的热量少,避免了表面烧伤和变质层的形成,特别适用于高精度要求的缸筒、阀体等零件;再者,珩磨加工后的交叉网纹结构有助于储存润滑油,明显改善零件的耐磨性与使用寿命。现代数控珩磨机更通过伺服控制系统精确控制油石涨缩、主轴转速与往复速度,实现了工艺参数的数字化与自适应调节,满足从传统汽车气缸到航空航天精密液压件等不同领域的苛刻要求。深圳珩磨解决方案珩磨机销售电话
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!