商机详情 -
郑州V50-4珩磨机收费
高速珩磨机是珩磨加工技术的重要创新方向,其关键优势在于通过提升主轴转速和珩磨头往复速度,大幅提升加工效率,同时保证加工质量,适用于批量精密加工场景。高速珩磨机的主轴转速通常可达3000r/min以上,往复速度可达60m/min以上,相比传统珩磨机,加工效率提升50%以上。为实现高速稳定加工,高速珩磨机在结构设计上进行了整体优化:采用强度、高刚性的机床本体,减少高速运动带来的振动;配备高精度、高转速的主轴单元,采用陶瓷轴承或滚动轴承,确保主轴的旋转精度和稳定性;采用伺服电机直接驱动,减少传动环节的误差和能量损失;配备高效的冷却润滑系统,采用高压冷却技术,及时带走切削热量和碎屑,避免工件热变形和油石磨损。高速珩磨机广泛应用于汽车零部件、液压元件、摩托车零部件等批量生产领域,如汽车发动机缸套、液压缸筒、齿轮箱轴承孔等的批量加工,能够在保证加工精度的前提下,明显提升生产效率,降低单位产品的加工成本。珩磨机液压扩张珩磨头进给平稳,压力可控,适配高精度内孔精整加工。郑州V50-4珩磨机收费
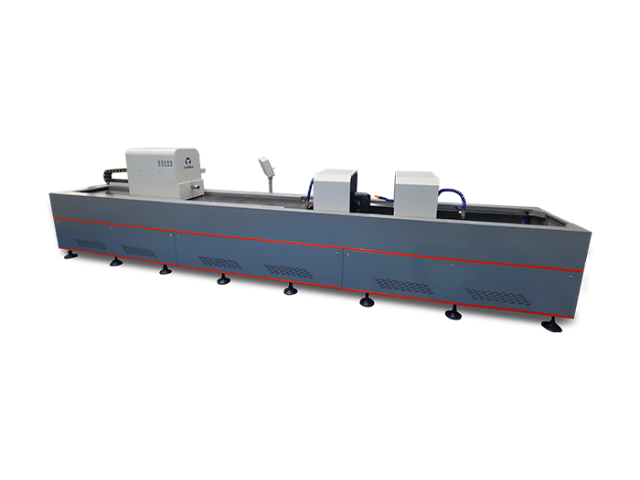
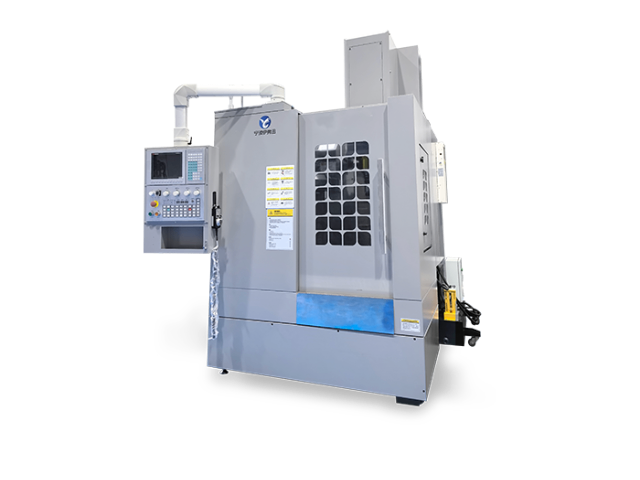
珩磨机按照结构布局主要分为立式和卧式两大类,各自适用于不同的加工场景。立式珩磨机的主轴工作行程较短,主轴竖直安置并带动珩磨头旋转,同时在液压装置驱动下作垂直往复进给运动,这种结构形式适用于珩磨缸体、箱体孔等长度较短的零件。立式珩磨机的优势在于工件装夹方便,加工精度高,特别适合汽车发动机缸体、压缩机壳体等批量生产场景。卧式珩磨机则采用完全不同的结构布局——水平安置的珩磨头不旋转,只作轴向往复运动,而工件由主轴带动旋转,床身中部设有支承工件的中心架和支承珩磨杆的导向架。这种结构的工作行程较长,适用于珩磨深孔,深度可达3000毫米以上,广泛应用于液压油缸、火炮身管、石油钻探管等深孔零件的精密加工。除了这两大主流类型,珩磨机家族还包括加工其他表面的外圆珩磨机、轴承滚道珩磨机、平面珩磨机和曲面珩磨机等专门设备。浙江刀具寿命管理珩磨机厂家报价宁波伊弗迅定制化珩磨机按需集成功能,适配特殊工件加工,个性化方案欢迎沟通定制。
珩磨工艺质量与效率高度依赖于一系列工艺参数的合理匹配与优化。主要参数包括:切削速度(由主轴转速与往复速度共同决定)、油石工作压力、珩磨余量、油石特性以及加工时间或循环次数。其中,交叉角(由旋转速度与往复速度的矢量合成)是形成理想交叉网纹的关键参数,通常粗珩取30°-60°以利排屑和高效切削,精珩则取15°-30°以获得更细密的纹路和更低粗糙度。油石压力需根据工件材料、硬度及余量精确设定:压力过大会导致油石过快磨损、发热甚至工件变形;压力不足则切削效率低下。现代数控珩磨机常采用“变量珩磨”策略,即在一次加工循环中,根据预设程序分段改变转速、往复速度或压力,例如在粗珩段采用高压力、大交叉角快速去除余量,在精珩段转换为低压力、小交叉角进行光整。此外,针对薄壁件易变形的问题,可能需要采用低压力、多行程的工艺;而对于深孔珩磨,则需考虑采用分级珩磨头或调整往复行程两端的停留时间以保证全孔段的尺寸一致性。工艺优化通常需要基于理论计算、经验数据库并结合试加工进行。
珩磨加工中常见的缺陷及其成因复杂,系统的分析是保证质量的前提。尺寸超差可能源于机床温度变形、在线测量系统误差或油石压力设定不当。几何形状误差如喇叭口(孔端尺寸大)或鼓形孔,通常是由于珩磨头在行程两端的油石悬伸量过大、导向条件变化或往复换向冲击造成;腰鼓形孔则可能因孔中间区域加工时间过长、热量集中所致。表面质量问题包括粗糙度不达标、出现拉毛、划伤等,可能与油石粒度选择不当、珩磨液清洁度差(含有粗大磨粒)、或者切削参数不合理(如速度过高导致油石堵塞)有关。此外,网纹缺陷如网纹不均匀、交叉角紊乱,多由主轴旋转与往复运动不同步、机床导轨磨损或液压系统爬行引起。质量控制需贯穿全过程:加工前,严格检验毛坯的预加工质量与硬度均匀性;加工中,利用在线监测系统实时预警;加工后,除了常规的通止规检测,还需使用气动量仪、圆柱度仪、表面粗糙度仪以及微观形貌分析设备(如白光干涉仪)对关键特性进行抽检或全检。建立基于统计过程控制(SPC)的质量管理体系,能有效识别过程异常趋势,实现预防性质量控制。宁波伊弗迅提供定制化珩磨服务,满足您的独特需求,欢迎留言咨询详情。
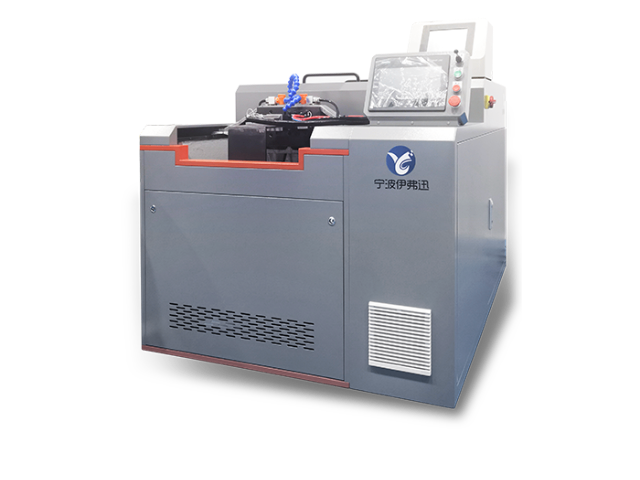
航空航天是珩磨机精度要求比较高、工况**严苛的应用领域,**服务于航空发动机、航天火箭发动机、液压作动器、精密轴承等关键零部件,加工精度直接影响飞行安全与可靠性。航空发动机的压气机缸体、涡轮轴孔、燃烧室壳体孔、液压燃油泵内孔等,需在高温、高压、高转速极端工况下长期工作,对尺寸精度、圆度、同轴度、表面质量要求较高,公差常控制在±1μm内,表面粗糙度Ra≤0.05μm,只有珩磨机可稳定实现。航天火箭发动机的燃烧室、喷管、燃料输送管路等深孔/超大孔零件,材料多为高温合金、钛合金、不锈钢等难加工材料,珩磨机通过适配金刚石/CBN油石,实现高效、低损伤加工,保障零件在极端环境下的强度与密封性。航空航天领域珩磨机以超高精度、高刚性、多轴联动、在线检测为**特征,可满足单件小批量、多品种的柔性生产需求。珩磨技术起源于20世纪初的德国,用于汽车发动机气缸的精密加工。福建精密珩磨机联系方式
珩磨机伺服控制系统实现微米级进给调节,实时补偿误差,保障加工精度稳定。郑州V50-4珩磨机收费
珩磨加工中的冷却与排屑是影响加工质量和油石寿命的关键因素,现代珩磨机对此设计了专门的解决方案。珩磨加工普遍采用煤油作为冷却液,其良好的渗透性、润滑性和冷却性能满足珩磨工艺的特殊要求。冷却方式主要有单管直浇方式和环形冲洗方式两种,环形冲洗能更均匀地将冷却液分配到各油石工作面,排屑效果更佳。冷却液的作用不*在于带走切削热、降低加工区温度,更重要的是冲洗切屑、防止油石堵塞,以及提供润滑作用减少磨粒与工件间的摩擦。在精珩工序,冷却液的清洁度和浓度尤为重要,不清洁的冷却液可能含有粗大磨粒或切屑,会划伤已加工表面;浓度不当则影响润滑效果,导致表面粗糙度恶化。机床操作要求规定,连续工作两个月后需进行换油,正常情况下每季度换油一次,换油时需用煤油清洗滤油器及油箱。机床用的液压油温度一般不允许超过60℃,比较高不得超过65℃,否则应采取降温措施或停止工作。对于超硬磨料油石,由于其导热性好,可采用较低的冷却液流量,但必须保证足够的压力以实现有效冲洗。郑州V50-4珩磨机收费
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!