商机详情 -
天津粗加工铲钻哪家好
模具制造企业、3C精密壳体加工厂以及做高温合金制品加工的厂商,对钻孔的精度、表面光洁度要求更高,选择精加工铲钻供应商时,会重点考察产品的精度表现、适配材质范围以及配套服务等内容。精加工场景用的铲钻,刀片刃口经过XR型横刃修磨,刃口强度更高,切削过程中不会出现崩刃的情况,可保证切削过程的稳定性。刀片边角带倒角设计,可增加刀片的强度,减少边角磨损,加工出来的工件表面光洁度表现更好。刀杆和刀片之间的高精度接口,可保证刀片装夹后的精度表现,孔加工精度公差可保持在+0.05~-0.05范围,加工完成的孔不需要额外做铰孔等后续精加工工序,可减少加工流程。刀杆采用韧性、耐磨性表现好的钢材制作,经过真空热处理调质加工,长期使用也不易出现形变,可长时间保持稳定的加工精度。刀片有进口粉末高速钢和硬质合金两大系列,可根据不同的加工工况选择对应的类型,适配不同材质的精加工需求。一体式铲钻覆盖各类常规钻孔工序,通用机械厂加工齿轮、结构件等工件都能够投入使用。天津粗加工铲钻哪家好
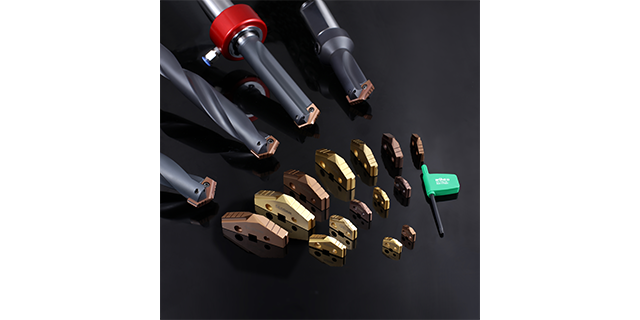
很多一直使用传统整体麻花钻的加工厂,换用可换刀片铲钻之后,都能感受到生产环节出现的不少正向变化。传统整体麻花钻刃口磨损之后,需要专门送外刃磨,等待时间长,经常耽误生产进度,遇上赶订单的时候更是容易影响交期。可换刀片铲钻不需要刃磨环节,刀片磨损之后可以直接在机床上在线更换,短时间就能完成替换,不需要拆下整把刀具,节省大量停机等待的时间。可换刀片铲钻的刀片有多种不同性能的涂层,可适配不同材质的工件加工,不管是不锈钢、结构钢还是其他常见加工材质,都能找到对应适配的刀片。刀杆采用内冷却设计,深孔钻削的时候,冷却液可以直接到达钻削位置,既能做好冷却,也能及时把切屑排出,保持钻削过程稳定。少量刀杆就可以覆盖大范围的孔径需求,不同柄型适配普通机床和数控机床,装夹连接都很方便,加工出来的孔精度稳定,能满足多数加工场景的公差要求。刀片本身的结构设计,可降低钻削扭矩,排屑更顺畅,还能提升工件表面光洁度,延长刀片使用时长。螺旋槽铲钻供应商大直径铲钻切削阻力把控得当,板材开孔作业排屑顺畅,采购前可索取试样实地测试性能。
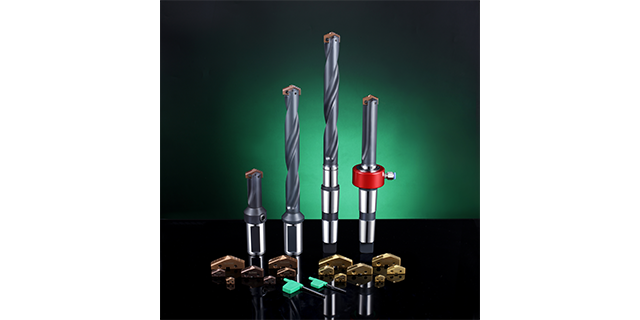
很多加工场景只需要加工深度不大的孔位,比如模具开粗浅孔、3C铝合金壳体浅孔钻孔、通用机械零部件浅孔定位加工,这类工况下过长的刀杆不但增加购置成本,还会增加不必要的加工风险。短款铲钻就是为这类场景量身打造的产品,适配各类数控加工中心、普通车床、深孔钻机床使用,刀杆刚性更强,加工过程更稳定。一款合格的短款铲钻,刀杆需要选用韧性好、耐磨性佳的钢材,经过真空热处理调质加工,才能保证长时间使用不变形。接口部分需要达到高精度要求,配合螺丝固定刀片,装夹方便,更换刀片也能保证加工精度。刀片可选不同材质和涂层,适配不锈钢、结构钢、铝合金等多种加工材质,刀杆自带内冷设计,可以及时排出切屑完成冷却,满足批量加工的需求。不少加工从业者都在寻找生产厂商,看重生产端的技术实力和品质把控能力,毕竟刀具品质直接影响加工进度和产品品质。
压力容器管板、换热器管板、锅炉板材、大型机械结构件加工过程中,经常需要批量加工大尺寸孔径的孔,此前很多厂家采用普通大钻头作业,需要多次扩孔才能达到目标孔径,耗时久,刀具损耗快,还容易出现孔径偏差。大直径铲钻适配多种大孔径加工场景,从ø9.5mm到ø114mm的孔径需求,只需16个刀杆即可全覆盖,无需购置大量不同规格的大钻头,降低刀具备货成本。刀杆有侧固式直柄和锥柄两大系列,可适配各类普通机床、数控机床的连接需求,不管是传统老式钻床还是数控加工中心都能使用。刀片可根据加工材质选择进口粉末高速钢或者硬质合金材质,对应不同涂层可覆盖碳钢、不锈钢、合金钢等多种材质的钻孔需求,刀杆的内冷设计可让切削液直达切削位置,及时带走切削热量,同时将切屑顺利排出,加工大孔径时无需频繁退刀清屑,一次即可完成钻孔作业,无需多次扩孔,孔径公差稳定,适配各类大孔径批量加工需求。铲钻采用模块化刀片设计,能够在线更换钻尖,省去反复刃磨刀具带来的停机等待时长。
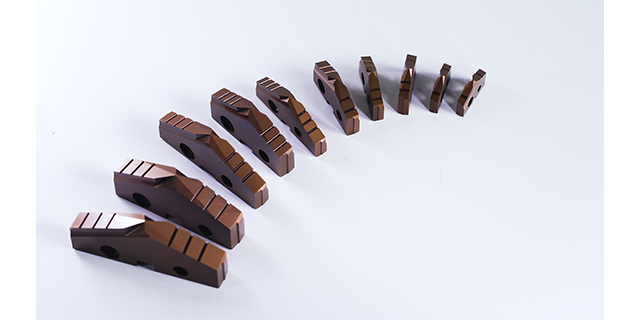
液压油缸、超长管件的深孔加工工况中,标准长度的铲钻往往无法满足加工需求,可选择定制加长款铲钻。加长铲钻的加工深度可达25倍径,刀杆采用韧性好、耐磨性高的钢材经真空热处理调质加工而成,加长后依然保持足够的刚性,钻削时不会出现晃动弯折的情况,孔加工精度公差依旧保持在+0.05~-0.05范围。刀杆中心依旧保留内冷却设计,深孔钻削时冷却液可直达刃口,同时将切屑顺利带出孔外,不会出现卡屑崩刀的情况。可根据客户的机床接口定制侧固式直柄或锥柄,也可根据客户的加工材质定制对应涂层的刀片,不管是加工高温合金、不锈钢还是碳钢、铝合金都可适配。加长铲钻依旧采用可换刀片设计,刀片磨损后可在线更换,无需拆卸刀杆,不会因为刀杆加长增加换刀时间。东莞市川山甲精密刀具有限公司有8名专业研发工程师,可承接各类加长铲钻定制需求,售后团队可跟进全流程使用服务。多款加长铲钻可供挑选,针对深孔钻床工况设计,满足各类非标零件深长孔加工需求。天津粗加工铲钻哪家好
无涂层铲钻刃口摩擦特性特殊,加工软质材料不容易产生积屑瘤,获得光洁的加工表面。天津粗加工铲钻哪家好
液压油缸、油管、液压阀件、长轴类零件的深孔加工场景中,刀具需要伸入工件内部较长距离作业,普通加长钻头刚性不足,加工时容易晃动,导致孔径偏差,还容易出现断刀的情况,排屑不畅也会加快刀具的磨损速度。加长铲钻适配各类深孔加工场景,刀杆采用韧性好、耐磨性佳的钢材经过真空热处理调质加工而成,刚性足够,加工深度可达25倍径,伸入工件内部加工时也不会出现晃动的情况,确保孔径稳定。刀杆采用内冷设计,切削液可顺着刀杆内部通道直达切削位置,及时带走切削热量,同时将切屑顺着孔道冲出,无需频繁退刀清屑,避免切屑堆积磨损刃口。刀片可根据加工材质选择对应涂层,加工碳钢、不锈钢、高温合金等材质都能适配,刃口的倒角设计可增加刀片强度,减少边角磨损。刀杆可长期反复使用,只需更换磨损的刀片即可,无需整体更换刀具,耐用性远高于普通加长麻花钻。天津粗加工铲钻哪家好
东莞市川山甲精密刀具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同东莞市川山甲精密刀具供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!