商机详情 -
江苏低偏差铲钻销售厂家
做钛合金、高温合金类工件加工的工厂,日常钻孔作业常遇到刀具磨损快、崩刃的状况,频繁换刀不但耽误生产进度,还会增加刀具采购成本。不少工厂会尝试用铲钻加工钛合金工件,适配钛合金加工工况的铲钻,刀片可选用进口硬质合金材质,切削刃口设计有断屑槽与分屑槽,XR型横刃修磨可以提升刃口强度,钻芯比常规钻头更薄,能降低轴向阻力,作业过程中不会出现扎刀、崩刃的状况。铲钻刀杆与刀片的高精度接口可以确保装夹的稳定性,作业过程中刀片不会出现移位晃动,孔加工精度公差可保持在±0.05范围,不用反复修正孔型。作业过程中如果刀片出现磨损,可直接在机床上在线更换刀片,不用拆卸刀杆,也不用花时间刃磨刀具,能减少非生产耗时。如果是搭配传统机床做中低速钻削,也可选用进口粉末高速钢材质的刀片,适配不同的加工场景。市场上铲钻价位区间丰富,结合加工材质、规格选型,机加工门店可以找到适配预算的款式。江苏低偏差铲钻销售厂家

刚接触铲钻的加工师傅,都会疑问一体式铲钻实际用起来到底怎么样,从不同加工场景的使用反馈来看,一体式铲钻能满足多类孔加工需求,适配不同类型的加工设备。对于配备传统普通钻床、车床的小型加工坊来说,一体式铲钻不需要复杂的调整,装夹方便,能直接适配现有设备,加工的时候操作简单,刀片磨钝之后直接在线更换,不需要送去刃磨,节省等待刃磨的时间,不会耽误加工进度,也不用额外安排刃磨的人力成本。对于拥有数控加工中心、深孔钻机床的大型加工车间来说,一体式铲钻的精度高,能满足批量钻孔的精度要求,内冷设计适配深孔加工,长时间连续加工也能保持稳定的切削状态,减少停机调整的次数。一体式铲钻的结构设计,装夹之后稳定性强,自定心设计减少了提前打中心孔的工序,简化加工流程,断屑排屑设计让切屑排出顺畅,不需要经常停机清理切屑,加工过程更顺畅。不同涂层的刀片可以适配不锈钢、结构钢、高温合金等多种材质,不管是加工五金结构件,还是汽车零部件、模具,都能找到对应的刀片,通用性很强。上海不锈钢专属铲钻性能耐磨铲钻适配不锈钢制品加工,涂层防护刃口,减缓切削高温带来的刀具损耗速度。

选择可换刀片铲钻时,首先要明确自己的加工设备类型,传统机床建议选进口粉末高速钢系列刀片,这类材质适配低速钻削,韧性好不易崩刃。如果是CNC数控机床,中低速钻削同样优先粉末高速钢系列,高速钻削则选硬质合金刀片,能承受更高的切削速度。还要考虑加工深度需求,加工深度达25倍径的铲钻需搭配内冷设计,及时排出切屑和冷却刀具。另外,刀杆的通用性也很重要,16个刀杆就能覆盖ø9.5mm到ø114mm的钻孔需求,侧固式直柄和锥柄的柄型能适配多数机床。同时要关注刀片的结构设计,比如带定位槽、固定螺丝孔的刀片能保障钻削稳定性,断屑槽设计能优化排屑效果。东莞市川山甲精密刀具有限公司深耕孔加工数控刀具细分领域,开发出千余种不同规格产品,可根据客户实际需求提供对应报价,拥有完善服务团队,竭诚为客户解决孔加工相关问题。
压力容器管板加工时常常需要开出多个大尺寸通孔,普通钻头加工效率低且孔径精度难把控,大直径铲钻可覆盖ø9.5mm~ø114mm的钻孔需求,完全适配这类大孔径批量开孔工况。新能源汽车零部件厂加工电机壳体、底盘结构件的大尺寸安装孔,模具厂加工压铸模具、冲压模具的模架通孔,通用机械设备厂加工减速机、齿轮箱的大孔径定位孔,都可以选用适配的大直径铲钻。大直径铲钻的刀杆有侧固式直柄和锥柄两大系列,可对接各类传统机床与数控设备,刀杆中心带内冷却设计,钻削过程中可顺利带出切屑同时对刃口降温,刀片采用可换式设计,磨损后可直接在线更换无需拆卸刀杆,减少停工等待时间。刀片有多款不同性能的涂层可选,可适配碳钢、不锈钢、铸铁等各类材质的钻孔需求,孔加工精度公差在+0.05~-0.05范围,无需二次扩孔修整。可换刀片铲钻装配简单,刀片磨损后直接替换,减少工厂停机等待刀具修磨的时间消耗。
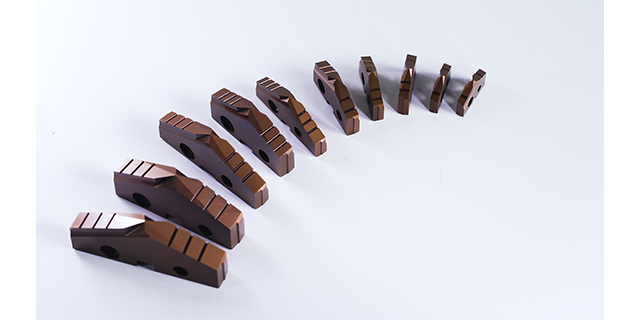
不少做批量粗钻孔作业的加工厂商,选铲钻的时候都会关心价格走向,毕竟批量加工的成本控制,直接关联生产环节的整体收益。粗加工铲钻由刀杆和刀片两部分组成,价格也和这两个部分的配置直接相关,不同规格尺寸的刀杆,不同材质涂层的刀片,价格会有相应区别。粗加工工况下,不同加工材质对刀片的要求不同,对应配置不同,价格也会有差异。铲钻本身的结构特性,就能帮助企业降低整体生产采购成本,因为一种规格刀杆可以适配多个不同规格的刀片,不需要为每个孔径都配置单独刀杆,减少刀杆的采购数量,对比整体式钻头,整体成本更友好。日常生产过程中,刀片磨损之后只需要更换刀片,刀杆可以长期反复使用,进一步压缩后续使用环节的成本。正规厂商出产的粗加工铲钻,刀杆经过规范热处理,刀片采用合格进口原材料,完整检测流程,使用稳定性更好,使用寿命更长,折算下来单位钻孔的成本更低。加长铲钻支持非标定制长度,企业遇到特殊深度钻孔需求,可联系厂家调整刀杆整体尺寸。江苏低偏差铲钻销售厂家
耐磨铲钻厂家支持试样检测,加工不锈钢与高温合金,便于采购商实地验证刀具性能。江苏低偏差铲钻销售厂家
各类数控加工工厂、五金刀具贸易商、海内外工业耗材采购商选购物料时,更倾向直接对接生产厂家,既能拿到更合适的采购价格,还能获得更完善的售后支持。选购耐磨铲钻时,可优先选择专注孔加工刀具生产的厂家,这类厂家对刀具的耐磨性能做了针对性优化,刀杆采用钢材经真空热处理调质加工而成,不易磨损,可重复使用多年,刀片采用进口粉末高速钢或硬质合金材质,刃口做了XR型横刃修磨,强度更高,适合长时间批量加工作业。正规生产厂家的铲钻产品规格更全,只需16个刀杆就能覆盖从ø9.5mm到ø114mm的钻孔需求,可减少客户的备货成本,刀杆有侧固式直柄和锥柄两种柄型,可适配各类机床。正规厂家还会提供完善的售后支持,可根据客户的加工工况推荐合适的刀片类型,帮客户解决加工过程中遇到的各类孔加工问题,产品也会经过全检流程,品质更稳定。江苏低偏差铲钻销售厂家
东莞市川山甲精密刀具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来东莞市川山甲精密刀具供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!