商机详情 -
浙江螺旋槽铲钻报价
做3C精密壳体、铝合金软质金属工件加工的工厂,对孔壁光洁度、工件洁净度要求较高,使用带涂层的刀具加工时,偶尔会出现涂层脱落粘在工件表面的状况,后续清理需要花费额外的时间。这类加工场景选择无涂层铲钻就能规避这类问题,无涂层铲钻的刀片选用进口粉末高速钢或硬质合金材质,刃口打磨光洁度高,没有涂层覆盖残留,加工出来的孔壁顺滑无杂质,不用做二次清理作业。无涂层铲钻的刃口设计有断屑槽与分屑槽,能将切屑折断成小段,降低钻削扭矩,排屑更顺畅,不会出现切屑刮伤孔壁的状况。钻芯做了减薄设计,自带自定心刃口,钻孔作业时不需要打定位孔,也能保证孔的同轴度,孔加工精度稳定。无涂层铲钻的采购成本比带涂层的同类产品更低,适合批量加工软质金属、非金属材料的工况使用,刀杆采用真空热处理调质的钢材制作,可重复使用,只需更换刀片即可,能降低整体刀具使用成本。多款加长铲钻可供挑选,针对深孔钻床工况设计,满足各类非标零件深长孔加工需求。浙江螺旋槽铲钻报价
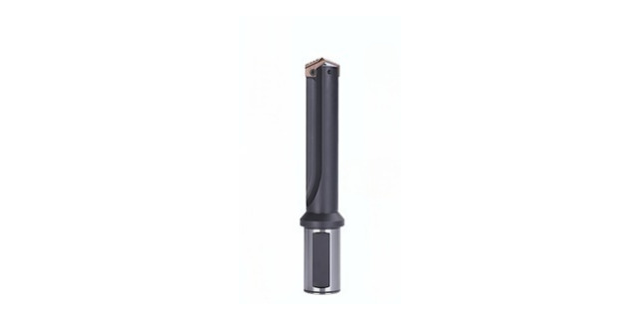
很多用户关心标准铲钻的耐用程度,其实它的耐用性来自多方面的设计加持。首先刀杆采用韧性好、耐磨性高的钢材,经过真空热处理调质加工,能承受长时间的钻削载荷,减少变形磨损。刀片则选用进口粉末高速钢和硬质合金材质,搭配多款不同性能的涂层,覆盖不同加工材料的需求,切削刃口的断屑槽、分屑槽设计能降低切屑对刀片的冲击,减少磨损。同时高精度的接口保障了刀片装夹精度,避免因松动加剧磨损,钻芯薄的设计还能降低20%的轴向阻力,减少刀具受力损耗。实际使用中,它的寿命比普通麻花钻提高3到5倍,稳定的耐用性能减少换刀次数,提升整体加工效率。上海高精度铲钻应用场景深孔专属铲钻匹配大长径比加工需求,内冷输送切削液,保障深处切削区域持续冷却。

采购标准铲钻之后,后续的售后保障是很多采购方都关心的内容,不管是机床配套经销商、五金刀具贸易商还是终端加工企业,都希望遇到问题能得到及时解决,不影响正常生产进度。标准铲钻作为常用的孔加工刀具,使用过程中可能会碰到选型疑问、刀片适配、加工参数调整等问题,完善的售后可以帮助加工方快速解决问题,减少停机时间,降低不必要的生产损失。供货方会配备专门的售后服务人员,针对客户提出的孔加工相关问题给出对应方案,从选型适配到使用问题解答,都能提供对应的支持,如果产品本身存在品质问题,也能及时跟进处理,保障客户的正常生产。选择供货方的时候,除了产品本身的品质和价格,也要关注售后能力,完善的售后能给加工生产带来更多保障,避免出现问题找不到人解决的情况。很多采购方都遇到过售后响应不及时的情况,耽误生产进度,带来额外损失,所以售后能力也是选择供货方的重要参考标准。东莞市川山甲精密刀具有限公司拥有完善的销售和售后服务团队,现有多名售后服务工程师,竭诚为每一位客户解决与孔加工相关的任何问题,坚持品质为先,诚信经营,走永续发展路线。
不少做浅孔加工的小微型加工坊初次接触短款铲钻时,都会关心使用过程的安全表现。短款铲钻的刀片通过固定螺丝孔与刀杆紧密连接,装夹时拧紧对应螺丝即可保障钻削过程中的稳定性,不会出现刀片松脱的情况。刀片自带定位槽可保证径向平衡,钻芯厚度比常规钻头低20%的轴向阻力,自定心效果好,钻削时不会出现打滑跑偏的问题。刃口设计的断屑槽可折断切屑,分屑槽可缩小切屑宽度,钻削过程中切屑可顺着内冷出水的方向顺畅排出,不会出现切屑乱飞刮伤操作人员的情况。短款铲钻刀杆长度较短,刚性更强,钻削时不会出现刀杆晃动弯折的情况,适配传统普通钻床、数控车床、加工中心等各类设备,不管是加工铝合金精密壳体还是不锈钢结构件,只要选对对应涂层的刀片,按操作规范装夹使用,都不会出现安全问题。东莞市川山甲精密刀具有限公司生产的短款铲钻经过多轮性能测试,全检出厂,售后团队可随时解答使用相关疑问。选购标准铲钻可享受完善售后,遇到使用难题能够及时沟通,保障工厂稳定开展生产作业。
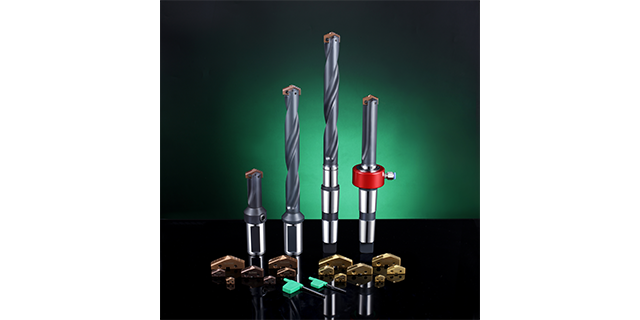
铸铁材质工件钻孔时容易产生细碎切屑,普通钻头易出现磨损快、孔壁刮花的问题,可选用铸铁专属铲钻作业。铸铁专属铲钻的刀片带有适配铸铁加工的特殊涂层,不易粘黏铸铁碎屑,刃口的断屑槽、分屑槽设计可顺利排出细碎切屑,不会出现碎屑残留刮花孔壁的情况,刀片做了倒角处理,可增加刃口强度,减少角部磨损,延长刀片使用寿命。刀杆采用高韧性耐磨钢材经真空热处理制成,刚性足够,钻削时不会晃动,孔加工精度公差在+0.05~-0.05范围,无需二次修整。铸铁专属铲钻的报价主要受刀杆长度、适配直径范围、采购的刀片数量影响,可根据自身的加工需求选择对应长度的刀杆,搭配合适数量的刀片,无需购置多余的配件,一种刀杆可适配多个规格的刀片,可减少刀杆的购置成本,长期使用成本远低于普通麻花钻。一体式铲钻主要作用为金属钻孔,自定心结构简化工序,适配绝大多数常规机械加工场景。上海高精度铲钻应用场景
市场上铲钻价位区间丰富,结合加工材质、规格选型,机加工门店可以找到适配预算的款式。浙江螺旋槽铲钻报价
做压力容器管板加工、大型结构件加工的工厂,经常需要加工大孔径孔,普通麻花钻加工大孔径不但速度慢,精度也很难稳定保证,大直径铲钻针对这类工况做了专门设计,使用效果能满足行业加工需求。大直径铲钻采用机夹可换刀片设计,不需要制作整支大直径整体钻头,采购成本更低,加工的时候,自定心刃口设计能找准钻孔中心,不会出现钻偏的问题,加工出来的孔径公差符合要求。刀杆本身采用钢材经过真空热处理,韧性好刚性足够,大直径钻削过程中不会出现变形晃动,从根源上保证加工精度。内冷设计连接机床内冷系统后,冷却液能直接到达钻削位置,及时冷却刀片,还能把切屑顺利冲出孔外,不会出现切屑堵塞的问题,保持连续加工的稳定性。切削刃口的断屑分屑设计,把大切屑分成小块,排屑更顺畅,还能减小钻削扭矩,降低机床负载,让加工过程更平稳。刀片采用进口材质制作,搭配对应涂层,能加工碳钢、不锈钢、高温合金等多种材质,不管是批量开孔还是单件大孔径加工,都能保持稳定的使用状态,在传统机床和数控机床上都能使用,适配不同工厂的设备配置,不需要更换现有设备就能直接使用。浙江螺旋槽铲钻报价
东莞市川山甲精密刀具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**东莞市川山甲精密刀具供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!