商机详情 -
吉林铲钻品牌
做不锈钢、高温合金以及钛合金制品加工的厂商,日常钻孔时经常碰到材质硬度高、粘性大,普通钻头磨损快、排屑难的问题,选购适配这类材质的铲钻时,会重点考察刀具的耐磨表现、排屑能力以及冷却效果。适配钛合金加工的铲钻,刀片可选用进口硬质合金系列,搭配对应性能的涂层,切削过程中耐磨性表现更好,不容易出现粘刀、快速磨损的情况。刀片的切削刃口设计有断屑槽,可及时折断切屑,配合分屑槽设计,可减小切屑宽度,让切屑更易排出,不会出现切屑缠绕在刀杆上的情况,也能减少切屑刮伤已加工表面的问题。刀杆采用内冷设计,可对接机床的内冷系统,加工过程中可及时对切削区域进行冷却,也能带动切屑顺利排出,不会因为切削区域温度过高导致刀片寿命缩短。钻芯比普通钻头薄20%,轴向阻力更低,加工钛合金这类硬度较高的材质时,不需要施加过大的进给压力,也能顺利完成切削作业,加工过程更顺畅。高精度铲钻严控孔径偏差,精密零件装配孔加工,满足工厂严苛的尺寸加工要求。吉林铲钻品牌
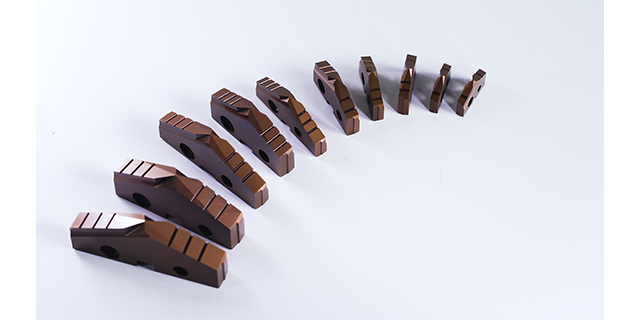
各类数控加工工厂、新能源汽配厂、压力容器加工企业以及通用机械加工厂,日常都有大量的钻孔需求,挑选合适的铲钻服务商时,会结合自身的加工工况、设备类型以及预算等多方面考量。铲钻分为刀杆和刀片两部分,可适配传统机床和数控机床使用,刀片可直接在机床上在线更换,不需要花费时间刃磨钻头,加工耗时更短,综合使用成本更低。刀杆的柄型有侧固式直柄和锥柄两大系列,可适配不同类型的机床连接需求,只需16个刀杆就能覆盖从ø9.5mm~ø114mm的钻孔需求,不需要储备过多规格的刀杆,可降低前期的采购成本。刀片有进口粉末高速钢和硬质合金两大系列,传统机床可选择粉末高速钢系列,数控机床中低速钻削时可选择粉末高速钢系列,高速钻削时可选择硬质合金系列,不同工况都能找到适配的产品。刀片有多款不同性能的涂层,可覆盖不锈钢、结构钢、钛合金等多种材质的钻孔需求,不管是常规材质加工还是难加工材质钻孔,都能适配。吉林铲钻品牌一体式铲钻装配便捷,装夹精度稳定,不少中小型加工坊选用它完成常规零部件钻孔作业。

不少刚接触铲钻的工厂,会先选购标准款铲钻测试实际加工表现,用来判断是否适配自身的日常加工需求。标准款铲钻是可换刀片的机夹式钻头,可根据加工的直径、深度以及工件材质,灵活切换对应规格的刀片,传统机床和数控机床都可使用,更换钻尖时不需要拆下刀杆,可直接在机床上完成操作,不用花费时间刃磨钻头,整体加工耗时更短。刀杆和刀片通过高精度接口配合螺丝固定,装夹精度表现稳定,孔加工精度公差可控制在+0.05~-0.05范围,加工出来的孔径偏差小,符合多数常规加工的精度要求。刀片采用进口粉末高速钢或者硬质合金制造,切削刃口带有断屑槽,加工过程中切屑可被及时折断排出,加工表面光洁度表现更好。和普通麻花钻相比,钻孔综合耗时只为前者的1/2到1/5,使用寿命是普通麻花钻的3到5倍,可适配碳钢、铸铁、不锈钢等多种常见材质的钻孔作业。只需配备16个刀杆,就能覆盖从ø9.5mm~ø114mm的钻孔需求,刀杆柄型有侧固式直柄和锥柄两大系列,可适配多数常用机床的连接需求。
做压力容器管板加工、大型结构件加工的工厂,经常需要加工大孔径孔,普通麻花钻加工大孔径不但速度慢,精度也很难稳定保证,大直径铲钻针对这类工况做了专门设计,使用效果能满足行业加工需求。大直径铲钻采用机夹可换刀片设计,不需要制作整支大直径整体钻头,采购成本更低,加工的时候,自定心刃口设计能找准钻孔中心,不会出现钻偏的问题,加工出来的孔径公差符合要求。刀杆本身采用钢材经过真空热处理,韧性好刚性足够,大直径钻削过程中不会出现变形晃动,从根源上保证加工精度。内冷设计连接机床内冷系统后,冷却液能直接到达钻削位置,及时冷却刀片,还能把切屑顺利冲出孔外,不会出现切屑堵塞的问题,保持连续加工的稳定性。切削刃口的断屑分屑设计,把大切屑分成小块,排屑更顺畅,还能减小钻削扭矩,降低机床负载,让加工过程更平稳。刀片采用进口材质制作,搭配对应涂层,能加工碳钢、不锈钢、高温合金等多种材质,不管是批量开孔还是单件大孔径加工,都能保持稳定的使用状态,在传统机床和数控机床上都能使用,适配不同工厂的设备配置,不需要更换现有设备就能直接使用。选购标准铲钻可享受完善售后,遇到使用难题能够及时沟通,保障工厂稳定开展生产作业。
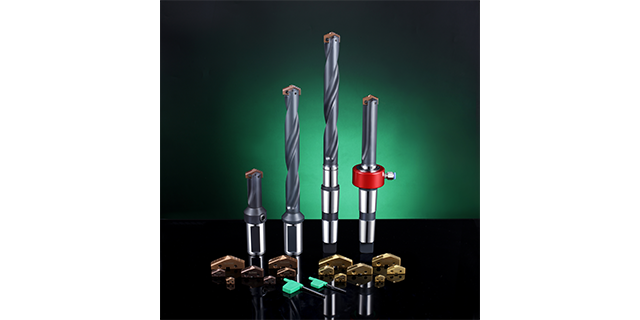
不少国内加工企业采购刀具的时候,都会对比进口铲钻和国产铲钻的区别,国产铲钻贴合国内加工厂的实际需求,有很多贴合本土加工的特点。国产铲钻适配国内主流的各类机床,不管是传统普通机床,还是主流的数控加工设备,都能找到合适的柄型连接,不用额外定制转接结构,安装方便。铲钻本身可换刀片的结构,一种刀杆规格适配多个规格刀片,能减少刀杆的购置成本,适合中小型加工企业规划采购预算。刀片有不同材质可选,能覆盖各类金属和非金属材料的钻孔加工,刀杆自带内冷设计,深孔钻削时也能顺利排出切屑,做好冷却。国产铲钻交付速度快,售后响应及时,不用等待漫长的海外发货,遇到问题能快速得到解决,整体性价比突出,适合国内不同规模的加工企业使用,能满足从单件小批量加工到大规模量产的不同需求,适配多个行业的钻孔加工场景。东莞市川山甲精密刀具有限公司深耕孔加工数控刀具细分领域,拥有完善的生产检测设备,能为客户解决各类孔加工相关问题。粗加工铲钻不同规格定价存在差异,大批量采购零部件钻孔刀具,可和厂商商谈采购方案。上海防震铲钻
标准铲钻切削表现稳定,通用机械加工厂批量加工标准件,加工后的孔径尺寸保持一致。吉林铲钻品牌
液压油缸、油管、液压阀件、长轴类零件的深孔加工场景中,刀具需要伸入工件内部较长距离作业,普通加长钻头刚性不足,加工时容易晃动,导致孔径偏差,还容易出现断刀的情况,排屑不畅也会加快刀具的磨损速度。加长铲钻适配各类深孔加工场景,刀杆采用韧性好、耐磨性佳的钢材经过真空热处理调质加工而成,刚性足够,加工深度可达25倍径,伸入工件内部加工时也不会出现晃动的情况,确保孔径稳定。刀杆采用内冷设计,切削液可顺着刀杆内部通道直达切削位置,及时带走切削热量,同时将切屑顺着孔道冲出,无需频繁退刀清屑,避免切屑堆积磨损刃口。刀片可根据加工材质选择对应涂层,加工碳钢、不锈钢、高温合金等材质都能适配,刃口的倒角设计可增加刀片强度,减少边角磨损。刀杆可长期反复使用,只需更换磨损的刀片即可,无需整体更换刀具,耐用性远高于普通加长麻花钻。吉林铲钻品牌
东莞市川山甲精密刀具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同东莞市川山甲精密刀具供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!