商机详情 -
广东小径加长铲钻怎么选
需要做大孔径钻孔作业的加工企业,很多都在考察大直径铲钻,想了解它实际使用中的表现,能不能匹配自己的加工需求。大直径钻孔本身属于难度不低的工序,普通整体大直径钻头采购成本高,一旦出现磨损,整把刀都要更换,损失不小,大直径铲钻采用刀杆加刀片的结构,很好解决了这个痛点。大直径铲钻的刀杆经过调质处理,刚性足够,加工过程中稳定性好,不会出现抖动影响孔径精度的问题。刀片设计自带自定心刃口,钻芯更薄,能降低轴向阻力,操作起来更顺畅,钻出的孔位置精度有保证。加工过程中,刀杆自带的内冷设计,能持续给钻削位置降温,及时排出切屑,就算是深孔大直径加工,也能保持稳定的加工状态。大直径铲钻的对应规格刀杆,更换不同刀片就能适配一定范围内的孔径,不用每个大直径规格都采购整刀,降低企业初期采购的成本,刀片磨损后只换刀片,刀杆可反复使用,后续使用成本也更低,两种柄型适配大多数机床,不用改装设备就能直接使用,适合管板加工、压力容器加工、大型结构件加工等多种场景。可换刀片铲钻装配简单,刀片磨损后直接替换,减少工厂停机等待刀具修磨的时间消耗。广东小径加长铲钻怎么选
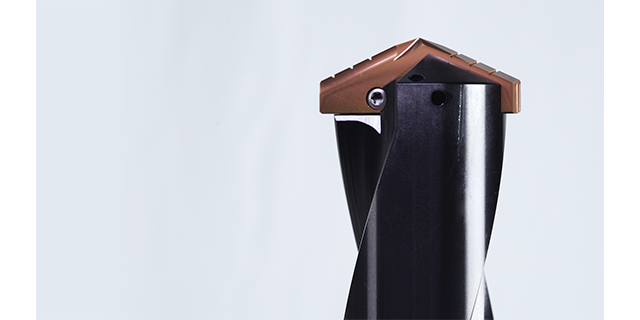
当模具制造厂的师傅加工冲压模具的高精度定位孔时,一体式结构的铲钻能避免刀片松动带来的孔径偏差,保证模具的装配精度。这里的一体式并非指刀杆与刀片不可拆分,而是指刀杆与刀片之间的高精度接口,装夹后两者贴合紧密,如同一体,有效提升钻削刚性。这种结构的作用十分明显:一是保证装夹精度,孔加工公差稳定在+0.05~-0.05范围,满足高精度加工要求;二是增强钻削稳定性,减少刀片晃动导致的震动,延长刀具寿命;三是适配高负荷加工场景,比如高温合金零件的钻孔,硬质合金刀片配合一体式装夹,能承受更大的钻削扭矩;四是简化操作流程,在线更换刀片时无需重新调整精度,节省时间。对于对刚性与精度要求高的加工场景,一体式铲钻能大幅提升加工质量与效率。东莞市川山甲精密刀具有限公司专注孔加工工具研发生产,其一体式铲钻采用高精度接口设计,配备先进生产检测设备,产品远销国内外,获客户认可。广东小径加长铲钻怎么选短款铲钻刀杆刚性充足,近距离钻孔不易震颤,规范装夹操作,能够保障现场作业安全性。

在各类孔加工车间里,不管是配备老式钻床的小型加工坊,还是拥有全套数控生产线的大型生产车间,都需要适配性强的钻孔刀具。铲钻属于可换刀片的机夹式钻头,可根据加工直径、加工深度和工件材质不同,灵活切换配置,不管是传统机床还是数控机床,都能直接使用,刀片磨损后可在线更换钻尖,操作便捷。铲钻由刀杆和刀片通过螺丝固定组成,刀杆与刀片之间的高精度接口保证装夹精度,更换刀片也很方便,刀杆采用韧性好、耐磨性高的钢材,经过真空热处理调质加工,刀片采用进口粉末高速钢和硬质合金制造,切削刃口设计有断屑槽,刀尖带有自定心刃口,刀杆自带内冷设计,可连接机床内冷系统,操作简单,性价比突出。刀片接口设计简单便捷,可在机床上直接更换刀片,省去刃磨环节的时间消耗,多款不同性能涂层的刀片,可覆盖多种金属和非金属材料的钻孔加工,少量刀杆即可覆盖大范围孔径需求,柄型分为两大系列,通用性强,与各类机床连接方便,一种刀杆可适配多个规格刀片,减少刀杆购置成本。
很多做精密模具、液压管件、3C壳体加工的厂商,之前加工小直径深孔时,经常遇到钻头断在工件里、孔壁光洁度差、孔径公差超标的问题,小径加长铲钻的刀杆由经过真空热处理调质的钢材制成,韧性好,加工25倍径的深孔也不会出现断刀的情况,刀杆的内冷设计可将切削液输送到切削区域,及时排出切屑,不会出现堵屑刮伤孔壁的问题,刀尖的自定心刃口可保证钻孔的同轴度,孔径公差可稳定在±0.05的范围,刀片磨损后可直接在机床上在线更换,不需要拆下整个刀杆,也不用花费时间调刀对刀,可减少停工的时长,加工速度和使用时长都比普通麻花钻更具优势,刀片有进口粉末高速钢和硬质合金两种可选,可适配不同的加工工况,可加工不锈钢、铝合金、结构钢、高温合金等多种材质的工件,不管是小批量定制加工还是大批量流水线生产都可适用,刀杆有侧固式直柄和锥柄两大系列,可对接各类不同的机床。标准铲钻切削表现稳定,通用机械加工厂批量加工标准件,加工后的孔径尺寸保持一致。
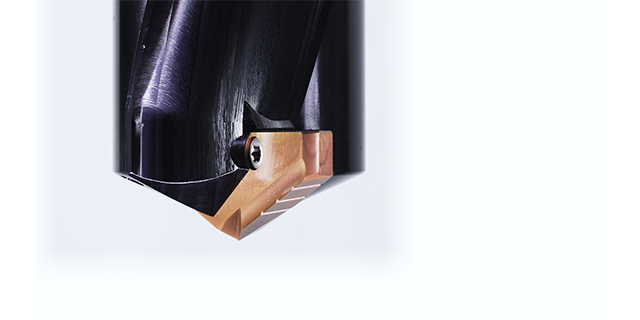
各类毛坯件开粗、大余量钻孔等粗加工场景下,加工工况相对恶劣,对刀具的刚性、抗磨损、抗崩损能力要求较高,此前很多厂家用普通麻花钻进行粗加工,钻头刃口容易崩损,磨损速度快,需要频繁刃磨或者更换刀具,拖慢粗加工的整体节奏。铲钻适配各类粗加工场景,刀片采用进口粉末高速钢或者硬质合金材质制作,刃口经过XR型横刃修磨,强度更高,粗加工时不易出现崩刃的情况。钻芯厚度比普通钻头更薄,可降低轴向阻力,加工带有硬皮的毛坯件时也不会出现卡刀、跳刀的情况。切削刃口设计有断屑槽和分屑槽,可折断切屑同时减小切屑宽度,让切屑更容易排出,不会出现切屑堆积刮伤孔壁或者憋断刀具的情况。刀杆采用韧性好的钢材经过真空热处理调质加工而成,刚性足够,粗加工时不易出现变形,可长期反复使用,只需更换磨损的刀片即可,整体使用成本远低于整体式粗加工钻头。东莞市川山甲精密刀具有限公司拥有专业研发团队,可针对不同粗加工工况提供对应的铲钻选型建议。螺旋槽铲钻支持按需定制槽型,针对特殊材质切削需求调整结构,满足企业非标加工需求。广东可换刀片铲钻特点
可换刀片铲钻可提供详细报价清单,区分高速钢与硬质合金刀片,方便采购商核算刀具成本。广东小径加长铲钻怎么选
液压管件制造厂、压力容器管板加工企业日常常需要做10倍径以上的深孔加工作业,普通钻头加工深孔时容易出现排屑不畅、孔偏斜、刀具断在孔内的状况,一旦出现断刀问题,取出断刀还要花费大量时间,甚至会导致工件报废。深孔专属铲钻的刀杆自带内冷设计,可直接连接机床内冷系统,作业过程中冷却液能直接冲到切削刃口位置,既能给刃口降温,还能将切削产生的切屑及时冲出孔外,不会出现切屑卡滞的状况。深孔专属铲钻的刀杆采用韧性好的钢材经真空热处理调质加工而成,刚性足,加工深度可达25倍径,作业过程中不会出现刀杆晃动变形的状况,孔的同轴度更稳定。刀片的切削刃口设计有断屑槽与分屑槽,能将切屑分割成小段,进一步降低排屑阻力,刀尖的自定心刃口能保证钻孔位置准确,孔加工精度公差可保持在±0.05范围。刀杆有侧固式直柄和锥柄两种柄型,可适配各类普通机床与数控机床,通用性强。广东小径加长铲钻怎么选
东莞市川山甲精密刀具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**东莞市川山甲精密刀具供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!