商机详情 -
河北哈氏镍基合金实时价格
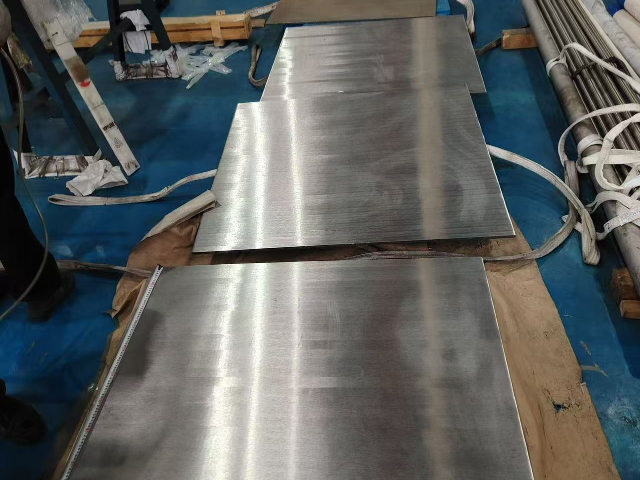
镍基合金是以镍为基体(镍含量通常不低于30%,耐蚀合金中镍含量≥50%)的一类高性能金属材料。纯镍本身已具备良好的塑性与韧性,在弱还原性酸、碱介质及高温氟氯气氛中展现出优异的耐蚀性能。然而,纯镍在氧化性酸、含卤素离子环境以及高温抗氧化、抗硫化等方面存在不足,强度和硬度也有待提升。为解决这些问题,冶金学家向镍中添加了Cr、Mo、Cu、W、Si、Al等多种合金元素——这些元素在镍中的固溶度远高于在铁中的溶解度,部分元素如铜甚至可与镍无限互溶。通过精确的合金化设计,镍基合金既保留了纯镍的优良基础特性,又兼具各添加元素的独特性能,在耐腐蚀性、高温强度、抗氧化性等方面实现了质的飞跃。 镍基合金在化工阀门和管道系统中有效防止点蚀、缝隙腐蚀和应力腐蚀开裂。河北哈氏镍基合金实时价格
镍基合金
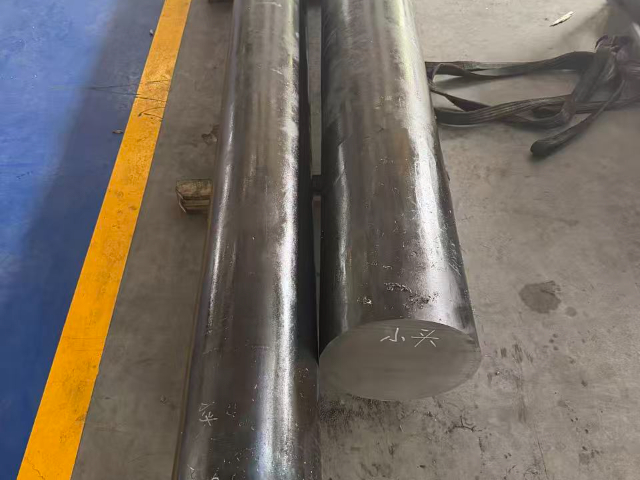
镍基合金的锻造工艺与组织演化:锻造是镍基合金热加工的主要形式,用于生产棒材、锻件和盘件。由于镍基合金变形抗力大、热塑性窗口窄,锻造工艺要求严格。开锻温度通常控制在固相线以下100~150℃,终锻温度需高于再结晶温度(约950℃),以防止加工硬化积累导致开裂。以Inconel 718为例,锻造温度范围为950~1100℃。锻造过程需控制变形量——每次变形量不宜过大(建议20%~30%),并采用多次加热。锻造比(总变形量)直接影响晶粒度,较大变形可获得细晶组织,有利于提升强度和韧性。但过细晶粒会降低蠕变性能,因此需根据使用温度选择目标晶粒度。锻造后常用空冷或水冷,随后进行固溶处理。近年来,等温锻造和热模锻造技术用于制造涡轮盘等大型部件,通过恒温模具实现精确控温,获得均匀细晶组织。锻件需进行超声波探伤检查内部缺陷。 中国香港Monel镍基合金管材钼元素的加入明显提升了镍基合金在含氯离子环境中的抗点蚀和缝隙腐蚀能力。
时效处理与析出动力学的精确调控:时效处理是沉淀强化型镍基合金获得大强度的关键步骤,在固溶处理之后进行。其原理是将过饱和固溶体在中等温度(通常600~900℃)下保温,使γ′或γ″相均匀弥散析出。时效温度和时间的选择基于合金的沉淀动力学曲线——温度越高,析出速率越快,但析出相尺寸越大,强化效果下降;温度过低则析出缓慢,耗时过长。通常采用单级时效(如Inconel 718的720℃/8h)或双级时效(先高温短时,再低温长时),后者可获得更均匀细小的析出相。双级时效中高温(如950℃)用于促进晶界碳化物析出,第二级低温(如700℃)用于γ′/γ″析出。时效时间需避免过时效——析出相粗化并失去共格关系,强度降低。对于长期高温服役的部件,还需考虑时效过程中组织的长期稳定性,防止有害相(如σ、δ)析出。时效处理后的冷却方式通常为空冷,影响较小。
低周疲劳与高周疲劳性能:疲劳是交变载荷下材料的损伤累积过程,是航空发动机叶片和盘件的主要失效模式。低周疲劳(LCF)发生于高应力、低频率、大应变循环,寿命通常在10⁵次以下,与材料的循环塑性行为相关;高周疲劳(HCF)发生于低应力、高频率、弹性应变主导,寿命超过10⁶次。镍基合金的疲劳性能受晶粒尺寸、第二相分布、夹杂物和表面状态影响。细晶粒提高LCF寿命,粗晶粒有利HCF。γ′相能有效阻碍位错滑移,提高疲劳强度,但析出相需细小均匀。表面抛光可减少应力集中,喷丸处理引入压应力也可提高寿命。疲劳裂纹萌生往往源于表面夹杂或加工缺陷。试验采用轴向或弯曲疲劳试验机,测试S-N曲线。在Inconel 718中,室温疲劳极限可达500MPa以上,而高温下则下降。沉淀强化型镍基合金通过析出弥散强化相,在中高温区间获得较高的屈服强度。
镍基合金焊接热裂纹的成因与控制:镍基合金在焊接过程中易发生热裂纹(包括凝固裂纹和液化裂纹),这是其焊接工艺中的主要挑战。热裂纹的根源在于镍基合金具有较高的热膨胀系数和较低的导热率,导致焊接过程中产生较大的热应力,同时凝固温度区间较宽(尤其含Mo、Nb时),在凝固末期形成低熔点液膜(如Ni-S、Ni-P共晶),液膜在拉应力作用下开裂。此外,晶界偏析杂质(S、P、Pb等)会加剧裂纹敏感性。控制措施包括:严格清洁焊接区域,去除油污和氧化皮;选用低杂质的焊丝;控制热输入(线能量≤15kJ/cm),避免宽幅摆动;降低层间温度(≤100℃);采用小电流、快速焊工艺;对于高裂纹敏感性合金(如Hastelloy X),可考虑预热(100℃~150℃)以降低冷却速率。焊后热处理(固溶或去应力)也有助于消除残余应力。实际生产中,需通过工艺评定确定比较好参数。镍基合金的断裂韧性优异,在事故工况下能够有效阻止裂纹的快速扩展。河北哈氏镍基合金实时价格
镍基合金在650℃至1000℃温度区间内具有出色的高温强度和抗热疲劳性能。河北哈氏镍基合金实时价格
镍基合金焊接参数的选择与优化:除热裂纹外,镍基合金焊接还需关注熔池流动性、气体保护及焊后性能。由于镍基合金熔融金属粘度较大,流动性差,易产生未熔合和夹渣,因此需适当增大坡口角度和根部间隙。保护气体常采用纯氩或氩-氦混合气,氦气可提高热输入,改善熔深。焊接方法以GTAW(TIG)和GMAW(MIG)为主,等离子弧焊和电子束焊也广泛应用。焊接电流通常采用直流正接(DCEN),以获得高熔深和低钨极烧损。焊接速度应适中,过快易产生气孔,过慢则热输入过大。对于薄板,可采用脉冲焊接控制热输入。填充金属选择需与母材匹配或略高合金化,如焊N06625使用ERNiCrMo-3,焊C-276使用ERNiCrMo-4。焊接后一般无需热处理,但对于要求抗应力腐蚀的场合,可进行固溶处理以消除焊接热影响区的敏化组织。焊接工艺评定需按ASME IX或ISO 15614执行。河北哈氏镍基合金实时价格
丹阳鑫茂合金科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,丹阳鑫茂合金科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!