商机详情 -
北京HSS 钻头规格
苏氏高钴加长钻采用全磨制造工艺,同心度偏差在 ±0.05mm 以内,径向跳动不超过 0.1mm,确保深孔加工的直线度与孔壁光滑度。5% 含钴材质的钻身,能够让切削受力更均衡,避免深孔加工中常见的孔径扩大、孔位歪斜问题。对采购方而言,高精度加工能减少后续修正工序,降低返工成本,尤其适合对装配精度要求高的零部件生产;加工老师傅在处理发动机缸体、大型机械底座等关键工件时,无需花费额外时间修正孔位,钻孔后即可直接进入下一工序,既保证产品品质,又提升交付效率。苏氏氮化钻圆柄设计使得更换刃具更加便捷,在机械加工作业中,能够减少刃具切换时间,提升效率。北京HSS 钻头规格
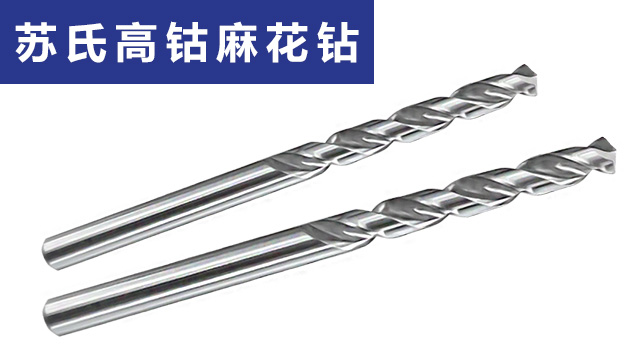
苏氏锥柄钻采用莫氏标准锥度设计,凭借锥面贴合的自锁特性,安装后无需额外锁紧装置即可实现稳固夹持,能够避免加工中常见的打滑、振动问题。对加工老师傅而言,这种结构能减少钻孔时的径向跳动,尤其在大直径钻孔(13mm 以上)和重负荷加工中,孔位同轴度和圆度能够在加工中减少因传导过来的力产生的偏差,无需后续修正工序。HSS 高速钢基材经整体热处理,刚性充足,搭配精磨刃口,切削时受力均匀,孔壁光滑无毛刺。对采购方来说,稳定的加工精度可降低废品率,减少返工成本,而无需频繁更换夹头的设计,也间接延长了设备使用寿命,提升整体生产效益。其适配机械制造、模具加工等高精度需求场景,性价比突出。红桥区高速钢钻头现货苏氏氮化钻夹持稳固、晃动小,即使新手也能较快上手,苏氏氮化成本实惠,能够较大降低工人培训加工成本。
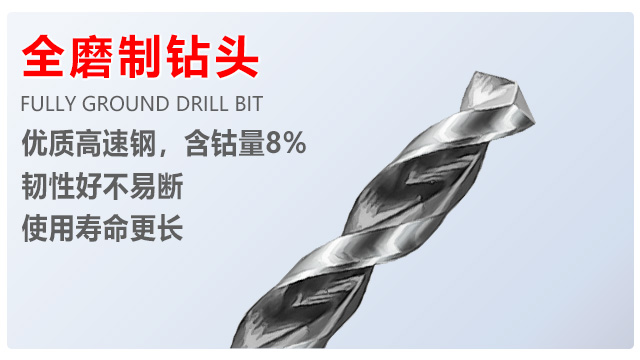
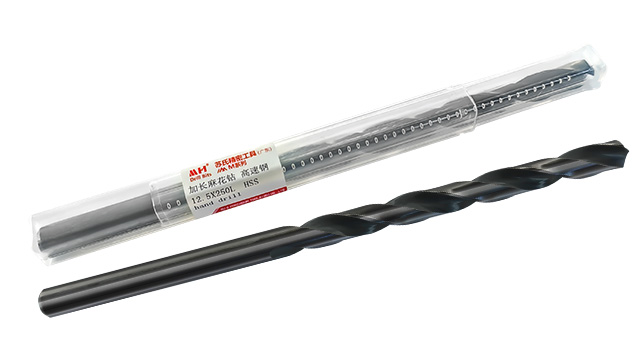
苏氏加长钻的人性化设计,让采购无需担心操作门槛,老师傅用得更顺手。HSS 材质切削阻力小,即使是加长杆身,钻孔时也无需施加过大压力,手动操作或机床加工都能降低劳动强度。钻头尖部定心精确,配合加长杆身的刚性,即使经验不足的操作人员,也能减少深孔加工中的偏移问题,降低废品率。采购方面,其规格标识清晰,长度、直径参数明确,按需选购即可;适配多数机床夹头,无需额外配备刃具规格夹具,降低设备适配成本。对老师傅而言,杆身光滑无毛刺,装夹牢固不打滑,钻孔精度误差在 ±0.04mm 内,满足常规深孔加工精度要求;配合切削液使用,可进一步提升切削效率和钻头寿命,无需复杂操作技巧,就能稳定输出高质量深孔,让车间生产流程更顺畅。
聚焦装夹稳定性:扭矩传递效率高,加工无偏差
对于加工老师傅而言,高速切削时的稳定性直接决定加工质量,苏氏锥柄钻的莫氏锥柄设计完美解决这一需求。锥柄与机床主轴采用面接触贴合,依靠锥度自锁紧力固定,无需额外卡具,装夹后同轴度较高,高速旋转时无晃动、不打滑。
这种稳定结构能精确传递切削扭矩,尤其在加工φ13-40mm大直径孔径时,避免因扭矩不足导致的孔径倾斜、孔壁粗糙问题。对于采购来说,稳定的装夹性能可减少废品率,尤其在批量生产中,能保证加工件一致性,降低后续返工成本。
钻头适配钻床、立式钻床等多种工业机床,无需更换适配配件,直接安装即可使用,既简化了作业流程,又降低了设备适配不同的可能性,是工业规模化加工的可靠选择。 苏氏氮化钻刃口经数控精磨处理,锋利度高且受力均匀,钻孔时无需过大推力。HSS 材质韧性良好,不易崩刃。
钻孔时钻头发热严重,容易出现变形、退火等问题,进而影响钻孔质量,这是很多五金从业者遇到的难题。苏氏氮化钻具备较好的散热性能,其特殊的材质处理方式能够加快热量传导,减少热量在钻头头部堆积。即便在连续钻孔作业中,能够避免因高温导致的钻头性能下降。无论是批量加工小型五金配件,还是处理中等厚度的金属板材,它都能保持稳定的工作状态,不会因发热问题影响钻孔精度,让每一个钻孔都能达到预期标准,减少因钻头发热带来的质量问题与返工情况。苏氏氮化钻适配性强,无需额外配备重型设备;在高空作业、户外抢修时,能够携带方便,钻孔效率不打折扣。东丽区特长钻头厂家现货
苏氏氮化钻的HSS 材质刚性充足,能够轻松处理电子元件、小型五金件加工,精确度误差较小,加工质量较高。北京HSS 钻头规格
普通钻头在加工一些粘性较大的金属材质时,切屑容易粘在钻头上,导致排屑不畅,不*会影响钻孔速度,还可能划伤孔壁,降低钻孔精度。 苏氏镀钛钻的钛层表面光滑,具备良好的抗粘性能,能够减少切屑与钻头的粘连。 在加工铜、铝合金等粘性材质时,切屑能顺畅排出孔外,不会堆积在钻头上,避免了排屑不畅带来的问题。 同时,顺畅的排屑还能减少钻头与切屑的摩擦,进一步延长钻头寿命,保证钻孔的精确性,让从业者在加工粘性金属材质时更加轻松不费力,提升成品合格率。北京HSS 钻头规格