商机详情 -
平谷区涂层钻头规格
不同的五金加工场景需要适配不同类型的钻具,若钻头适配性差,会限制其使用范围,增加工具采购成本。苏氏镀钛钻设计适配多数常规钻具,无论是手电钻、台钻还是立钻,都能轻松安装使用,无需额外更换钻夹头或其他配件。这种良好的适配性让它在多种加工场景中都能发挥作用,比如在车间固定工位加工大型工件,或是到现场进行户外安装钻孔,都能灵活应对。对于需要频繁切换加工场景的从业者来说,苏氏镀钛钻能减少工具的储备种类,降低采购成本,让作业更加灵活便捷。 苏氏 1/2 柄钻,通用柄径方便可较快安装,适用于多种设备,操作简单。平谷区涂层钻头规格
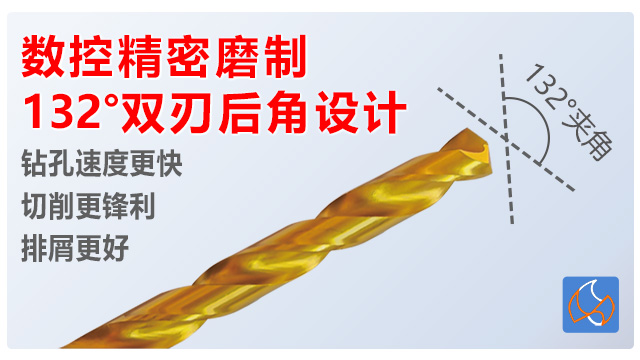
突出材质稳定性:韧性与耐用性兼顾
加工老师傅看重工具的稳定表现,苏氏1/2柄钻选用HSS高速钢,经整体热处理与多重质量检测,确保硬度均匀且韧性适中。在加工含有砂眼、杂质的铸件时,即使突然遭遇硬物,也不易发生崩刃、断裂,能应对复杂工况下的加工需求。
钻头表面经表面氮化处理,耐磨损、抗腐蚀,即使在潮湿的作业环境中也能长久保持性能,减少了因锈蚀导致的报废率。刃口采用钝化处理技术,锋利度持久,相比普通钻头能减少磨损速度,延长使用寿命,降低了频繁更换钻头的频次与成本。
从采购角度来看,材质稳定的钻头能减少废品率,保证加工质量的一致性,尤其在批量生产中,可避免因工具性能波动导致的产品不合格,间接降低了生产成本,是长期使用的可靠选择。 和平区特长钻头批发苏氏加长钻刃径精度把控严格,孔径误差小,表面防锈处理,耐腐蚀性强,适合石油机械、模具等行业深孔加工。
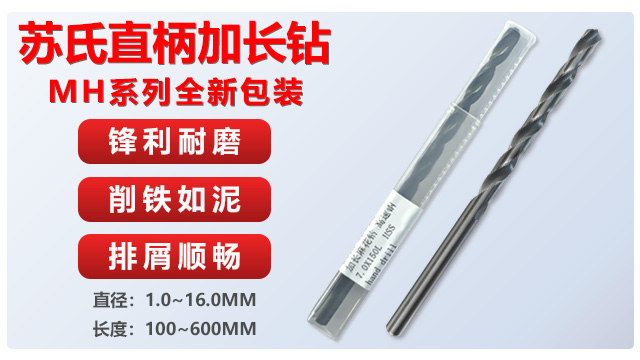
不少五金从业者在使用普通加长钻头时,常面临排屑不畅的问题,切屑堆积在孔内,不*会卡住钻头,还会划伤孔壁,影响加工质量。苏氏加长钻优化了排屑槽结构,加大排屑槽容积且采用合理的螺旋角度,能够较快将切屑排出孔外,避免切屑堵塞。即使在连续钻孔作业中,也能保持顺畅排屑,减少因排屑问题导致的停机清理时间。此外,顺畅的排屑还能降低钻头与切屑的摩擦,减少钻头磨损,延长使用寿命,让加工过程更顺畅,降低因排屑不畅带来的质量问题和工具损耗成本。
突出高温适应性:稳定切削,适配难材加工
面对不锈钢、合金钢等难加工材料,高温切削时的性能稳定性是重要诉求,苏氏镀钛钻的耐高温特性完美解决这一痛点。 TiN 涂层熔点高达 2300°C,能在 650°C的高温切削环境下保持硬度,避免钻头软化失效。
加工老师傅在高速切削或连续作业时,能感受到钻头性能始终稳定,不会因温度升高出现切削力变大、孔径偏差等问题。其基材与涂层的协同设计,既保留了 HSS 高速钢的韧性,又借助镀钛层增强了红硬性,面对难材不易崩刃。
对于采购而言,这款钻头能覆盖更多加工场景,无需为特殊材质单独采购对应钻头,简化了工具采购与管理流程。在汽车零部件、航空航天配件等高精度加工领域,其高温稳定性可保证产品质量一致性。 苏氏氮化钻经整体热处理,硬度与韧性能够在日常加工中磨损慢,满足大量基础钻孔需求,可减少采购更换成本。
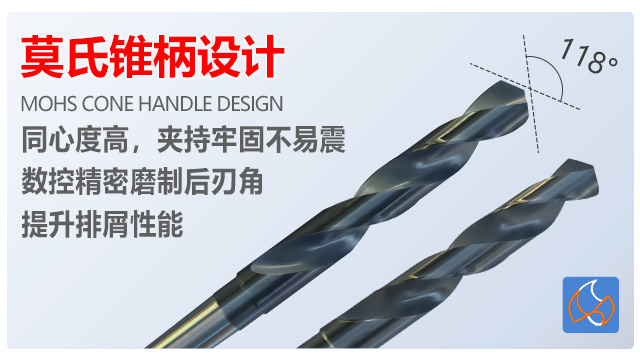
苏氏锥柄钻专为重负荷加工场景设计,HSS 高速钢基材经过严格的淬回火处理,硬度与韧性达到平衡,能承受大进给量钻孔时的冲击力。锥柄与刃部的一体化结构增强了整体刚性,避免重负荷下的弯曲或断裂问题。刃口采用数控精磨工艺,切削锋利度持久,即使在铸铁、中碳钢等硬质材料的批量加工中,磨损速率也相对平缓。对加工老师傅而言,这种耐用性可减少频繁换刀次数,尤其在生产线连续作业、重型机械零部件加工等高硬度场景中,稳定性更优。对采购方来说,更长的使用寿命意味着更低的单位加工成本,减少采购频次和人力消耗,适合长期稳定生产的需求。苏氏锥柄钻,采用莫氏锥柄,定心性能好,扭矩传递稳定,能够满足对高精度工业部件加工需求。西青区本地附近钻头现货
苏氏加长钻选用 HSS 高速钢,加长刃身设计,可一次性完成深孔加工,无需分段操作,保证孔壁精度与连续性。平谷区涂层钻头规格
深孔加工一直是五金行业的难点,普通钻头在加工较深孔时,容易出现排屑不畅、钻头偏移的情况,导致孔深不足、孔径偏差等问题。苏氏高钴钻采用特殊的排屑槽设计,搭配高硬度材质特性,能够改善排屑效果,在深孔加工过程中,及时将切屑排出孔外,避免切屑堆积导致的钻头卡顿与损坏。同时,其优异的刚性能够减少钻头在深孔加工中的晃动,保证钻孔的直线度与精确性,即便加工 50mm 以上的深孔,也能确保孔径精确、孔壁光滑。对于需要进行深孔加工的从业者来说,苏氏高钴钻能够轻松解决排屑与精度难题,提升深孔加工效率与质量。平谷区涂层钻头规格