商机详情 -
顺义区钻头
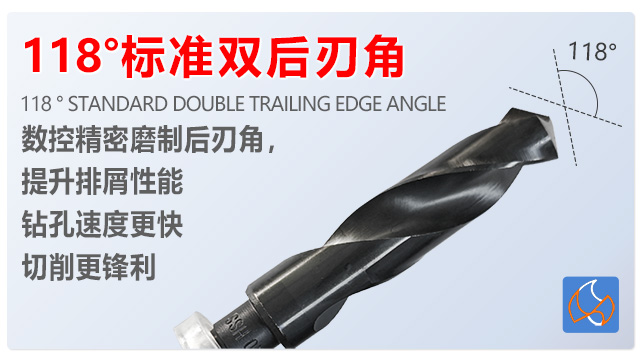
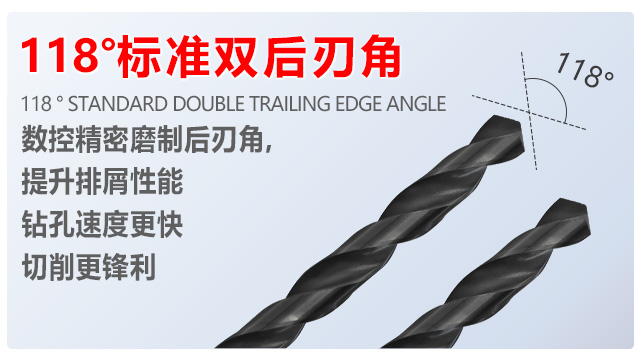
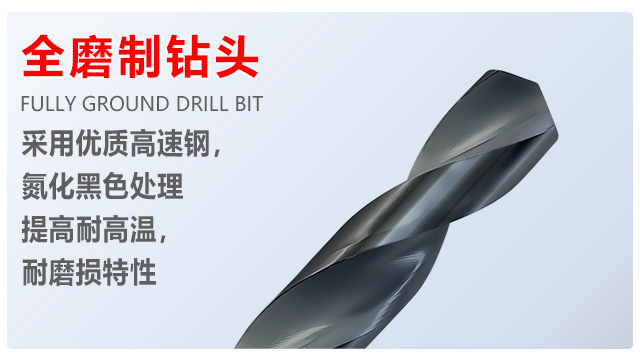
在一些对钻孔表面质量要求较高的加工场景中,普通钻头钻出的孔壁容易出现毛刺、划痕,后续还需要额外的打磨工序,增加了工作量。苏氏镀钛钻凭借锋利的刃口和光滑的钛层表面,在钻孔过程中能减少对孔壁的摩擦和损伤,钻出的孔壁光滑平整,几乎没有毛刺和划痕。这省去了后续的打磨工序,减少了工作量,让加工过程更加轻松不费力。对于生产精密五金零件、家具五金配件等对表面质量有要求的产品,苏氏镀钛钻能直接满足加工需求,提升产品品质,减少因表面质量问题导致的客户投诉。苏氏氮化钻采用氮化表面处理 ,钻头规格φ0.2-1.9mm为白色, φ2.0-13.0mm为黑色,尖部角118° ,高速钢材质。顺义区钻头
苏氏高钴加长钻提供多尺寸刃长与直径选择,从细径小尺寸(φ2-10mm)到粗径大尺寸(φ12-25mm),覆盖不同深孔加工需求,且严格遵循行业通用规格,能适配台钻、CNC 加工中心、摇臂钻等多种设备。对采购而言,无需为不同孔径、孔深的加工任务单独采购多个不同种类刃具,一款系列即可满足车间多工序需求,简化采购流程,降低适配流程复杂化;加工老师傅在应对不同工件时,无需额外调试设备参数,轻松不费力切换钻头即可开工,尤其适合小批量多品种生产、设备维修等灵活作业场景,提升综合加工效率。顺义区钻头苏氏镀钛钻,工业级化学稳定性强,耐切削液腐蚀,钻尖角度设计合理,能够在长时间加工作业下保持性能。
苏氏高钴加长钻采用全磨制造工艺,同心度偏差在 ±0.05mm 以内,径向跳动不超过 0.1mm,确保深孔加工的直线度与孔壁光滑度。5% 含钴材质的钻身,能够让切削受力更均衡,避免深孔加工中常见的孔径扩大、孔位歪斜问题。对采购方而言,高精度加工能减少后续修正工序,降低返工成本,尤其适合对装配精度要求高的零部件生产;加工老师傅在处理发动机缸体、大型机械底座等关键工件时,无需花费额外时间修正孔位,钻孔后即可直接进入下一工序,既保证产品品质,又提升交付效率。
在五金加工中,遇到深腔工件或需加工较厚材料时,普通短钻头往往无法触及加工要求深度,频繁更换工具或调整工件位置,既耽误时间又影响精度。苏氏加长钻拥有更长的钻身设计,能够轻松应对深孔加工需求,无需多次调整工件或更换钻头。无论是加工大型机械设备的深孔部件,还是在厚金属板材上钻孔,它都能一次性达到预期深度,避免因钻头长度不足导致的加工中断。同时,加长钻身采用稳固的结构设计,在钻孔过程中不易晃动,保证钻孔的精确性,让深孔加工更加轻松不费力,减少返工概率,提升整体作业效率。苏氏高钴钻的 5% 含钴材质能够提升热稳定性,搭配大容量排屑槽,切屑排出顺畅,减少因堵屑烧刃的耗材浪费。
苏氏加长钻采用HSS 高速钢材质,专为深孔加工场景设计,是采购应对特殊加工需求的实用选择。其长度覆盖 50-200mm 常用规格,长径比合理,相比普通钻头能轻松切削厚壁工件、深腔部件,无需拼接或二次加工。对加工老师傅而言,HSS 材质兼具韧性与刚性,加长杆身不易弯曲变形,钻孔时定心准确,避免深孔加工中常见的偏移、孔径变大问题。采购时无需额外定制特殊长度钻头,标准化规格供货稳定,批量采购可满足设备维修、机械制造等多场景深孔需求;加工中配合优化的螺旋槽设计,切屑顺畅排出,不易堵屑导致钻头过热,即使连续加工深孔也能保持稳定性能,让深孔加工既轻松不费力又能提高加工效率。苏氏镀钛钻,采用工业级镀钛涂层,能够避免切屑出现粘连,排屑顺畅,无论是难加工材料还是普通钢件都适用。南开区全磨钻头
苏氏高钴加长钻,在高温环境下仍能保持良好切削性能,能够对一些难切削材料进行深孔加工。顺义区钻头
聚焦设备适配性:省心兼容,避免资源浪费
对于采购来说,工具适配现有设备是当前考量,苏氏1/2柄钻完全契合这一需求。其12.7mm标准柄径严格遵循行业规范,能无缝适配市面上90%以上的主流手电钻、台钻、CNC机床,无论是进口品牌还是国产品牌设备,均无需额外配备转接配件,装夹即开用。
这种高适配性不*省去了采购转接工具的成本,还避免了因柄径不匹配导致现有设备闲置的浪费。对于加工老师傅而言,无需花费时间调试适配,减少了作业准备时间,尤其在多设备轮换作业场景中,更换钻头更加轻松便捷。
钻头采用HSS高速钢基材,经严格调质处理,能应对碳钢、铸铁、铜铝等多种常见金属材质,一台设备搭配一套钻头即可覆盖多数加工需求,既降低了采购成本,又简化了工具管理,是兼顾实用性与经济性的选择。 顺义区钻头