商机详情 -
通州区耐用钻头电话
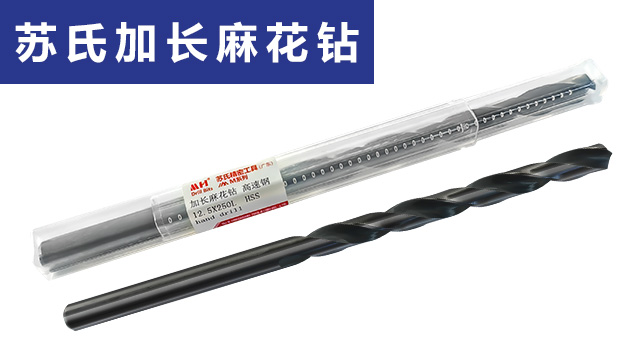
苏氏高钴加长钻融合了 8% 含钴高速钢的材质优势与加长设计的结构特点,硬度达 HRC63,兼具高硬度、耐磨性和深孔加工能力。钻 310S 不锈钢深孔时,材料耐高温且硬度高,而该钻头在 600℃的高温环境下仍能保持刃口硬度,避免因高温软化导致的切削性能下降;钻高温合金时,大容量排屑槽设计可将深孔底部的碎屑快速输送至孔外,防止堵塞,保证切削过程的顺畅。在难加工材料的深孔作业中,既能应对材料的高硬度,又能解决深孔排屑难题,表现出色。苏氏氮化钻其低成本特性,较为适合中小批量生产,在常规金属加工中,能够减少刃具更换频率,降低成本。通州区耐用钻头电话
1/2 柄钻在小型便携式钻机上也能很好地适配,这一特点为移动作业提供了极大的便利。比如在建筑工地现场,经常需要对钢结构、金属支架等进行临时钻孔,这时便携式钻机因为体积小、重量轻,比大型固定设备更便于携带和操作。而 1/2 柄钻能与这类小型钻机完美匹配,安装后稳固可靠,不会出现晃动或打滑的情况,让工人在户外也能顺利完成钻孔工作。无论是在高空作业平台上对钢梁钻孔,还是在地面对预埋金属件进行加工,都能轻松应对。这拓展了钻头的使用范围,不用再局限于固定的车间设备,让加工工作能更灵活地适应不同的作业环境,提高了工作的机动性。北京耐用钻头规格苏氏高钴钻,5%含钴材质使得钻头能够抵抗高速钻孔时产生的高温,避免软化变形,保持钻头的切削性能。
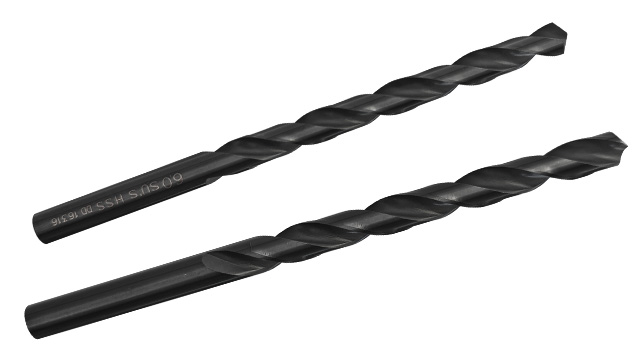
苏氏镀钛钻以高钴高速钢为基材,依托工业级镀钛工艺形成一层坚硬且光滑的保护膜,这层涂层让钻头硬度较普通钻头提升 30% 以上,能够抵御切削过程中的磨损。刃口经数控精密磨制,锋利度较高,配合大容量螺旋排屑槽,可在钻孔时将碎屑顺畅导出,避免堆积造成的卡顿。钻合金钢时,镀钛层能够减少刃口与材料的摩擦,让切削过程更顺畅,降低因摩擦产生的热量对钻头的影响;钻复合材料时,坚硬的涂层能避免刃口被材料中的坚硬颗粒磨损,保持长期锋利。加工冷轧钢板时,更能减少刃口与材料的粘连现象,使钻孔效率提升 20% 以上,同时保证孔壁的光滑度,减少后续加工的工作量。
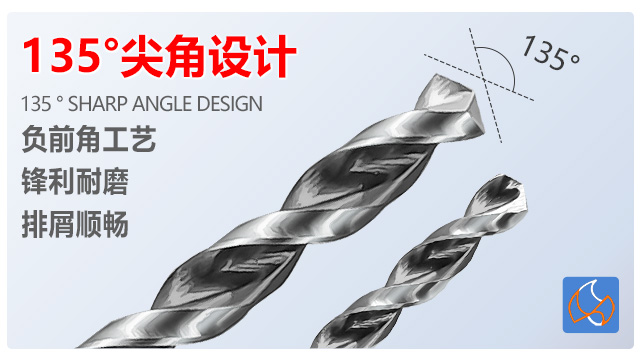
苏氏钻头的通用特点:高速钢基材确保了其整体的耐磨性和耐用性,能应对多种材料的切削;数控精密磨制的刃口锋利度高,可轻松加工不锈钢等难加工材料;大容量排屑槽设计确保了排屑顺畅,避免卡钻。细分来看,镀钛钻钻多种材料时都能保持良好的耐磨性;氮化钻钻材料时性价比高,兼顾质量与成本;高钴钻钻硬材料时更耐用,使用寿命长;加长钻钻深孔时排屑效果好,保证加工连续;1/2 柄钻钻大刃径材料时表现稳定,钻孔规整;锥柄钻钻材料时精度高,孔位准确;高钴加长钻钻难加工材料深孔时表现佳,综合性能突出,能够满足不同材料的钻孔需求。苏氏氮化钻,刃角经数控精密磨制,切削准确,且成本较低,使用寿命长,是企业的一大助力。
苏氏镀钛钻在加工高硅铝合金时表现尤为出色。高硅铝合金中含有大量坚硬的硅颗粒,硬度可达 HV1000 以上,普通钻头加工时刃口极易被刮擦磨损,而镀钛钻的钛涂层硬度高达 HV2000,能轻松抵御硅颗粒的刮擦,使刃口长时间保持锋利。同时,其排屑槽采用大容量设计,排屑槽比普通钻头增加 20%,可快速排出细碎的硅铝碎屑,避免碎屑在孔内堆积划伤孔壁和积屑过多导致钻头断裂,工业级的镀钛涂层的耐热性,可在高速切削下产生的切削热保持钻头的切削性能,提高钻头的使用寿命。苏氏锥柄钻在建筑工程中用于钻穿混凝土、砖石等坚硬材料,为建筑施工的水电安装、管道铺设等工作提供便利 。北辰区内冷钻头电话
含钴高速钢赋予了苏氏高钴钻的耐磨性,在加工不锈钢等难加工材料时,能长时间维持刃口锋利状态。通州区耐用钻头电话
电动工具生产厂每天要加工大量的电机外壳,电机外壳多为铝合金材质,虽然硬度不算特别高,但批量加工时,普通钻头容易出现磨损,导致钻孔效率下降,而且钻出来的孔边缘容易有毛刺,需要额外打磨。苏氏氮化钻在加工铝合金电机外壳时,耐用性强,能长时间保持锋利,钻孔效率高,而且孔边缘整齐,不用额外打磨。工厂师傅用它加工时,能减少打磨工序,提高整体生产效率;采购员选择苏氏氮化钻,能降低电机外壳的加工成本,减少因毛刺导致的返工,同时加快生产进度,帮助工厂按时交付电动工具订单。通州区耐用钻头电话