商机详情 -
通州区TICN钻头价格
镀钛钻在加工复合材料时很实用,复合材料是由两种或多种不同材料混合而成的新型材料,比如碳纤维复合材料、玻璃纤维增强塑料等,它们往往具有重量轻、强度高的特点,在航空航天、汽车制造等领域应用越来越广阔。但这种材料的内部结构复杂,含有纤维、树脂等成分,不同成分的硬度和韧性差异很大,普通钻头钻孔时,很容易因为受力不均而导致材料分层、撕裂,就像把一块布撕开一样,破坏了材料的整体结构,影响部件的性能。镀钛钻的刃口锋利且排屑槽设计合理,能轻松不费力切断材料中的纤维,同时让树脂碎屑顺畅排出,减少了对复合材料的拉扯和破坏,钻出的孔边缘整齐,不会出现分层现象。在航空航天领域制作飞机机翼部件、汽车制造中生产轻量化车身零件时,镀钛钻能保证这些复合材料部件的结构完整性,提高产品质量和安全性。苏氏 1/2 柄钻,通用性强,基于高速钢材质,大容量排屑槽,碎屑排出顺畅,连续作业稳定。通州区TICN钻头价格
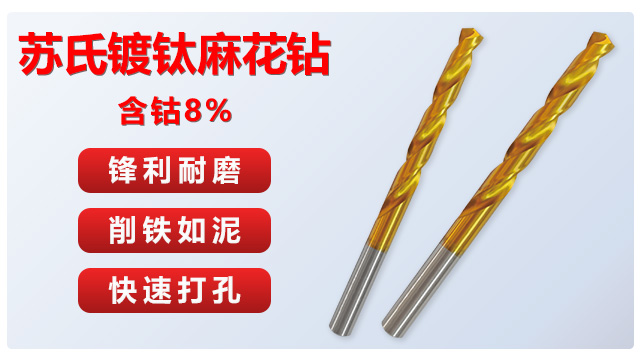
苏氏镀钛麻花钻:表面采用工业级镀钛涂层技术,涂层与钻头基体结合紧密,能明显降低钻孔时的摩擦系数,减少切屑粘连现象。在电子设备加工、精密仪器制造等对钻孔精度要求高的场景中,可避免因切屑堵塞导致的钻孔偏差,保证孔径精度。同时,钛涂层还能提升钻头的防锈能力,即使在潮湿环境下存放或加工有色金属(如铝、铜),也不易出现锈蚀问题。普通无涂层钻头易因摩擦生热过快影响寿命,且防锈性差,苏氏镀钛麻花钻则完美解决这些痛点,延长钻头使用寿命的同时,确保加工质量稳定。通州区镀钛钻头规格以高速钢为基础,经氮化工艺处理,苏氏 1/2 柄钻切削性能出色。统一标准柄径,能够适配多种加工设备。
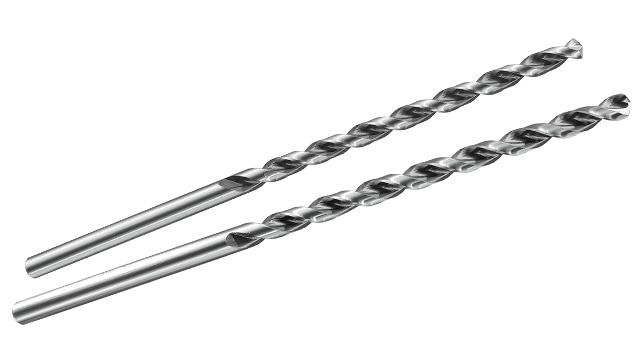
当工厂需要加工深孔且对钻孔效率要求较高时,普通深孔钻往往难以满足需求 —— 要么钻孔速度特别慢,钻一个深孔要等很久,影响整体生产效率;要么在钻孔过程中容易出现排屑不畅的问题,铁屑堵在孔里,不*会卡住钻头,还可能划伤孔壁,导致零件报废,师傅还得花时间清理铁屑,特别麻烦。苏氏强力型深孔钻(苏氏高钴加长钻)正好结合了高钴材质和加长设计的双重优势,它的加长设计能轻松应对深孔加工的长度需求,高钴材质则保证了钻头在高速切削时的耐用性,不*能顺利完成深孔加工,还能保持较快的钻孔速度,比普通深孔钻的加工效率提高近一倍。同时,它的排屑槽设计也很合理,铁屑能顺畅地从槽中排出,不会出现堵塞的情况,不用频繁停下来清理。工厂师傅用它加工深孔零件,比如液压油缸的深孔、大型轴类零件的通孔时,能大幅提高加工效率,一天能加工更多零件;采购员选择苏氏强力型深孔钻,能满足工厂深孔加工的高效需求,提升车间整体生产效率,帮助企业更快完成订单,提高客户满意度。
不锈钢水箱制造厂在制作大型不锈钢水箱时,需要在水箱的侧板、顶板上钻多个孔,用于安装进出水管、爬梯等附件。 水箱板材厚度大,普通钻头钻起来费力,而且钻孔速度慢,影响水箱整体制作进度。 苏氏高钴钻钻孔力度强,加工不锈钢水箱板材时速度快,能大幅缩短钻孔时间。 工厂师傅用它加工水箱时,能更快完成板材钻孔,进入焊接组装环节;采购员采购苏氏高钴钻,能加快水箱生产周期,满足客户对水箱交付时间的要求,帮助企业在给排水设备市场赢得更多订单,提升市场占比。苏氏锥柄钻的莫氏锥柄能够承受较大传递扭矩,能够在高负荷加工下不易松动,适合对承受强度要求较高的场景。
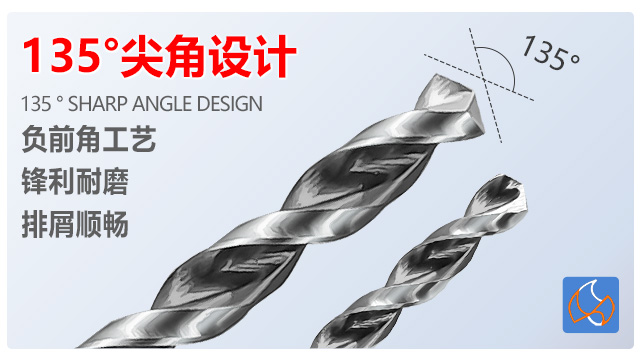
苏氏氮化钻选用高速钢作为基材,经氮化处理后,切削刃表面硬度可达 HRC65 以上,大幅提升了耐磨性。表面的氮化涂层工艺增加了润滑性,使切削过程中的摩擦系数降低 30%,减少了切削阻力。钻较为常见的加工料时,凭借锋利的刃口和良好的润滑性,可轻松切入材料且切削过程平稳,不会出现明显的振动;135° 刃角设计能够减少 40% 的轴向推力,避免钻头在加工过程中发生偏移,保证孔的位置精度。在自动化加工下,也能保持稳定的切削状态,综合性能远超同价位的其他钻头产品。苏氏高钴加长钻,钻头采用8%含钴高速钢材质和刃身加长设计,在一些材料下能够连续进行深孔作业能力出色。河西区高钴钻头规格
镀钛钻是苏氏钻头的样式之一,表面镀钛层增强了润滑性,在加工易粘刀的材料中,能减少切屑粘连,保持顺畅。通州区TICN钻头价格
锥柄钻在加工大型模具时表现出色,大型模具如汽车覆盖件模具、家电外壳模具等,通常体积庞大、重量惊人,材质多为硬度较高的合金铸铁或模具钢,钻孔时需要较大的冲击力和较高的精度。普通钻头在加工这类模具时,往往因为柄部与钻机的连接不够牢固,传递的力量有限,导致钻速很慢,半天钻不透一个孔;要么就是在钻孔过程中出现晃动,影响孔的位置精度和垂直度,无法满足模具装配的要求。而锥柄钻的锥形柄部能与钻机的主轴紧密咬合,传递动力稳定且效率高,能提供足够的钻孔力量,同时保持良好的稳定性,钻出的孔位置精确、孔径一致,能很好地满足模具的加工质量要求,为模具制造行业提供了可靠的工具支持。通州区TICN钻头价格