商机详情 -
上海铸件单价
铸造模具的设计精度直接影响铸件的成型质量和生产效率。铸造模具是铸件成型的关键工具,其设计精度包括尺寸精度、形状精度和位置精度等,这些精度参数会直接传递到铸件上。如果模具的尺寸精度不足,铸件的尺寸误差会增,可能导致铸件无法满足装配要求,需要进行量的后续加工才能使用,增加生产成本;模具的形状精度不够,会使铸件出现形状畸变,影响其使用性能,甚至导致铸件报废。模具设计还需考虑分型面的选择、浇注系统的布置、排气系统的设计等因素,合理的分型面能减少铸件飞边和毛刺,提高清理效率;科学的浇注系统可保证金属液平稳充型,避免出现浇不足、冷隔等缺陷;有效的排气系统能及时排出型腔内的气体,减少气孔缺陷。此外,模具的结构设计还会影响生产效率,如采用模块化设计可缩短模具更换时间,提高生产连续性,因此铸造模具的设计精度是保证铸件质量和生产效率的因素。钛合金铸件因强度高、重量轻,在航空航天领域需求巨大,但铸造难度和成本较高。上海铸件单价
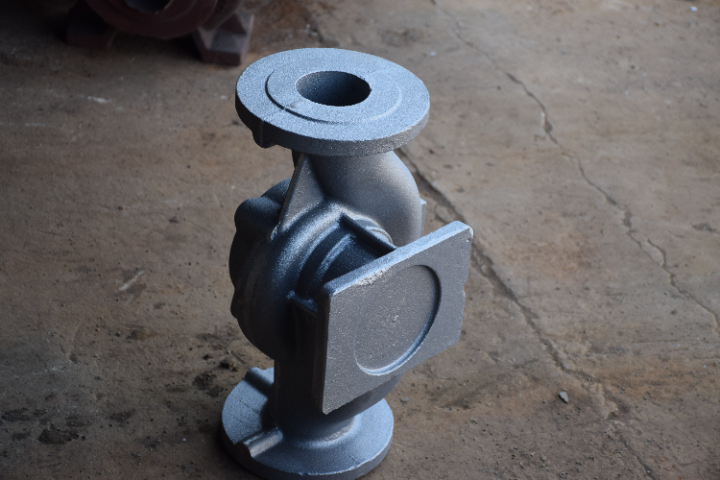
新产品开发周期日益压缩,样件交付速度成为关键节点。江苏旭东机械有限公司设立快速打样通道,优先调配资源处理试制订单。从接收3D模型或样品起,技术团队在48小时内完成工艺可行性评估,并启动模具制作。得益于内部模具车间支持,复杂砂芯或木模可在一周内完成。当买家处于设计验证阶段时,这种敏捷响应能力或许能帮助其按时完成台架测试或客户评审。旭东机械理解样件虽小,却承载重大决策依据,因此在质量控制上不因数量少而降低标准。我们提供首件全尺寸报告与材质证明,确保数据可比性。江苏旭东机械有限公司将打样视为正式合作的起点,而非临时任务,投入同等专业度对待。这种对创新阶段的支持,体现了我们与客户共同成长的意愿。湖北覆膜砂铸件厂家直销铸造缺陷的修补方法包括焊接、填补等,但需保证修补后的性能符合要求。
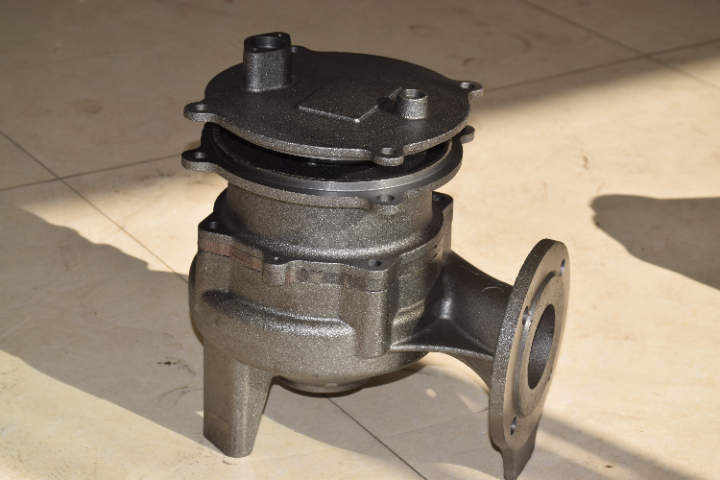
铸件的表面处理方法包括喷漆、电镀、阳极氧化等,可提升美观度和耐腐蚀性。铸件在铸造完成后,表面可能存在粗糙、氧化、缺陷等问题,通过表面处理可以改善这些问题,提高铸件的性能和外观质量。喷漆是一种常用的表面处理方法,通过在铸件表面喷涂涂料形成保护膜,涂料可以隔绝空气、水和腐蚀介质,防止铸件生锈,同时可以根据需要选择不同颜色的涂料,提升铸件的美观度,适用于各种铸件的表面防护和装饰,如汽车外壳、机床外罩等。电镀是通过电解作用在铸件表面沉积一层金属镀层,如镀铬、镀镍、镀锌等,金属镀层具有良好的耐腐蚀性、耐磨性和装饰性,镀铬层可以提高铸件的硬度和耐磨性,镀镍层可以提高铸件的耐腐蚀性,镀锌层则主要用于防止铸件生锈。阳极氧化主要用于铝合金铸件,通过电解作用在铝合金表面形成一层致密的氧化膜,氧化膜具有良好的耐腐蚀性、耐磨性和吸附性,可以作为涂装的底层,也可以通过染色处理赋予铸件不同的颜色。
铸件的气密性检测是高压容器、液压部件生产中的重要环节。高压容器如储气罐、反应釜等,液压部件如液压缸、液压阀等,在工作过程中需要承受较高的压力,若存在泄漏会导致设备故障,甚至引发安全事故,因此必须保证这些铸件具有良好的气密性。铸件的气密性检测是通过一定的方法检测铸件是否存在微小的气孔、裂纹等泄漏通道,常用的检测方法包括水压试验、气压试验、氦质谱检漏等。水压试验是将水注入铸件内部并施加一定的压力,观察压力是否下降或铸件表面是否有渗漏现象,适用于承受较高压力的铸件;气压试验则是向铸件内部充入压缩空气,将铸件放入水中或涂抹肥皂水,观察是否有气泡产生,操作简便但安全性相对较低;氦质谱检漏是一种高精度的检测方法,通过检测氦气的泄漏量来判断铸件的气密性,适用于对气密性要求的铸件。通过气密性检测,能够及时发现铸件的泄漏缺陷,确保高压容器和液压部件在使用过程中的安全性和可靠性。小型铸件的生产常采用自动化生产线,实现浇注、冷却、脱模的连续作业。
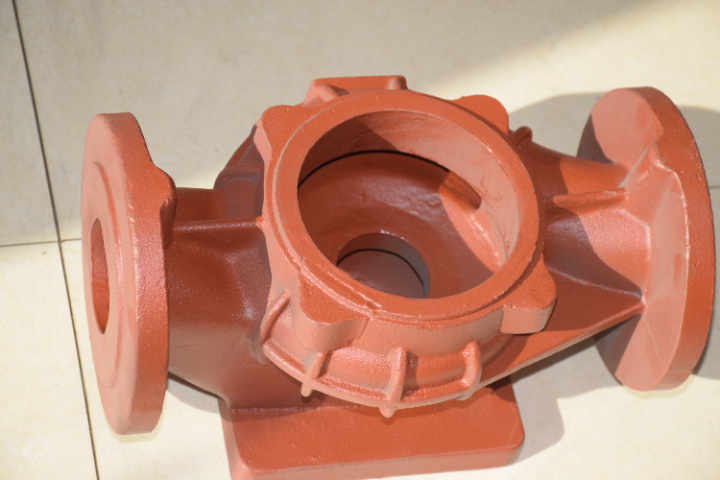
铸造是人类早掌握的金属加工技术之一,可追溯至数千年前的青铜器时代。早在新石器时代晚期,人类就开始尝试用泥土制作模具,将熔融的铜锡合金注入其中,冷却后得到简单的铜器,这便是原始铸造工艺的雏形。到了青铜器时代,铸造技术得到了极的发展,古埃及、古巴比伦、中国等文明都掌握了较为成熟的铸造技术。在中国,商周时期的青铜铸造工艺达到了鼎盛,的司母戊鼎便是这一时期的杰作,它重达832.84千克,采用范铸法铸造而成,造型雄伟,纹饰精美,充分体现了当时高超的铸造水平。随着时代的发展,铸造技术不断进步,从青铜时代进入铁器时代后,铸铁铸造技术逐渐成熟,战国时期的铁制农具和兵器已经使用铸造工艺。铸造技术的出现和发展,极地推动了人类文明的进程,为工具制造、兵器生产、机械发展等提供了重要的技术支撑。铸件的力学性能检测包括拉伸试验、冲击试验、硬度测试等,确保满足设计标准。湖北覆膜砂铸件厂家直销
大型铸件的热处理需使用大型退火炉,确保温度均匀性,避免变形开裂。上海铸件单价
铸件后续加工包括打磨、钻孔、热处理等,以满足终使用要求。铸件在铸造完成后,通常需要经过一系列后续加工才能成为合格的产品。打磨是基础的后续加工工序,通过砂纸、砂轮等工具去除铸件表面的飞边、毛刺、浇冒口痕迹等,使铸件表面光洁平整,同时也能修正铸件的尺寸误差,为后续加工奠定基础。钻孔、铣削、车削等机械加工工序用于加工铸件上的孔、槽、平面等特征,使铸件达到设计的尺寸精度和形状精度,满足装配和使用要求,例如在铸件上钻孔用于安装螺栓、销轴等连接件。热处理是改善铸件性能的重要工序,通过退火、正火、淬火、回火等工艺改变铸件的内部组织结构,提高其强度、硬度、韧性、耐磨性等性能,如对球墨铸铁铸件进行正火处理可细化晶粒,提高其强度和韧性;对铝合金铸件进行时效处理可增强其硬度。此外,铸件后续加工还包括表面处理,如喷漆、电镀、磷化等,用于提高铸件的耐腐蚀性和美观度。上海铸件单价