商机详情 -
浙江生铁铸件
铸件的收缩率是模具设计的重要参数,需根据材料特性预留收缩余量。铸件在凝固和冷却过程中会发生体积收缩,这种收缩会导致铸件的尺寸小于模具型腔的尺寸,因此在模具设计时需要考虑铸件的收缩率,预留一定的收缩余量,以保证铸件冷却后能够达到设计尺寸。铸件的收缩率主要取决于材料的特性,不同的铸造材料收缩率不同,例如灰铸铁的收缩率为0.8%-1.2%,铸钢的收缩率为1.5%-2.0%,铝合金的收缩率为1.0%-1.5%,铜合金的收缩率为1.2%-2.0%。此外,铸件的收缩率还与铸件的形状、尺寸、壁厚、冷却速度等因素有关,形状复杂、壁厚不均的铸件收缩率不均匀,模具设计时需要根据不同部位的收缩情况进行调整。如果模具设计时没有预留足够的收缩余量,铸件冷却后会尺寸偏小,无法满足使用要求;如果收缩余量过,则会增加后续加工量,提高生产成本。因此,准确掌握铸件的收缩率是模具设计的关键环节。铸件的飞边、毛刺需通过清理工序去除,避免装配时划伤或影响精度。浙江生铁铸件
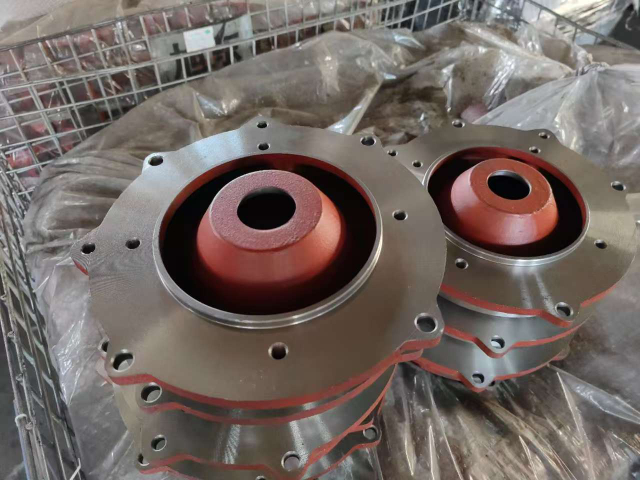
铸件作为基础结构件,其内在组织均匀性对后续热处理效果有潜在影响。江苏旭东机械有限公司在熔炼过程中采用常规的孕育处理工艺,并控制冷却速率,以期获得更细密的石墨形态与基体结构。对于需要进行调质或表面硬化处理的买家而言,组织状态相对一致的铸件,可能在热处理后表现出更可预期的硬度分布与变形量。旭东机械不承诺性能极限值,但通过稳定基础工艺,力求减少批次间波动。我们保留典型炉次的金相照片作为内部比对依据,并可根据客户要求提供参考样本。这种对微观结构的关注,源于我们理解材料是性能的载体。江苏旭东机械有限公司相信,可靠的热处理响应始于稳定的铸态组织。浙江球铁铸件销售价格汽车底盘的转向节、控制臂等部件多为铸钢件,需通过严格质量认证。
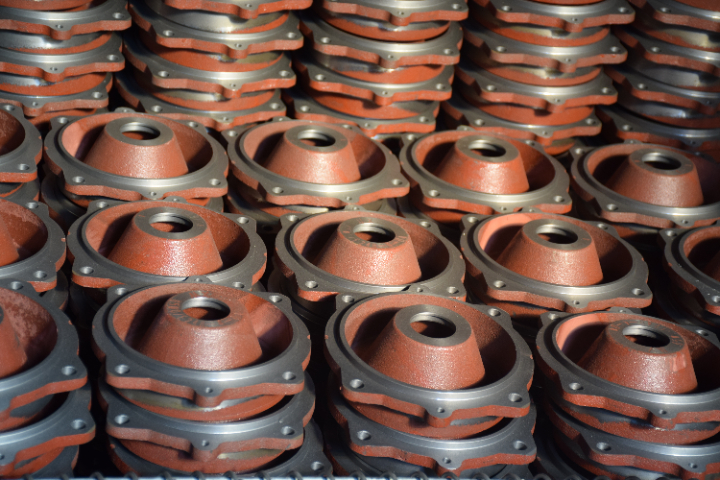
球墨铸铁铸件经等温淬火后,可获得度和高韧性的综合性能。等温淬火是一种将球墨铸铁铸件加热到奥氏体化温度(通常为850-900℃),保温一段时间后快速冷却到贝氏体转变温度(通常为250-400℃),并在此温度下保温使奥氏体转变为贝氏体组织的热处理工艺。球墨铸铁经等温淬火后,其显微组织为贝氏体铁素体和球状石墨,贝氏体铁素体具有较高的强度和韧性,球状石墨对金属基体的割裂作用小,因此等温淬火球墨铸铁具有优异的综合力学性能,其抗拉强度可达1000MPa以上,冲击韧性可达20J/cm²以上,同时还具有良好的耐磨性和疲劳强度。这种性能使其能够在许多领域替代锻钢和铸钢,如制造汽车后桥壳、齿轮、曲轴等承受重载和冲击的部件,不降低了生产成本,还减轻了部件重量。等温淬火工艺对温度控制要求严格,需要精确控制奥氏体化温度、等温温度和保温时间,以保证铸件获得理想的组织和性能。
铸造生产受环境温湿度影响较大,尤其在梅雨季节或严寒冬季,型砂性能易波动。江苏旭东机械有限公司在关键工序区域配置基础环境调控设施,如除湿机与局部加热装置,以维持造型与制芯环节的相对稳定。这种对生产微环境的关注,有助于减少因气候突变导致的铸件表面缺陷或尺寸偏差。对于采购方而言,这意味着即便在极端天气频发时段,所接收铸件的整体状态仍可能保持在可预期范围内。旭东机械深知外部条件不可控,但通过内部管理可降低其干扰程度。我们定期监测车间温湿度数据,并将其纳入工艺参数参考体系。这种系统性应对方式,虽不能完全消除自然因素影响,却能在一定程度上提升产品交付的一致性。客户在安排年度生产计划时,或许可将此类稳定性视为供应链韧性的一个支撑点。江苏旭东机械有限公司始终认为,可靠的制造能力不体现在设备先进性上,更体现在对细节变量的持续关注中。镁合金铸件比铝合金更轻,但耐腐蚀性较差,需通过表面处理改善。
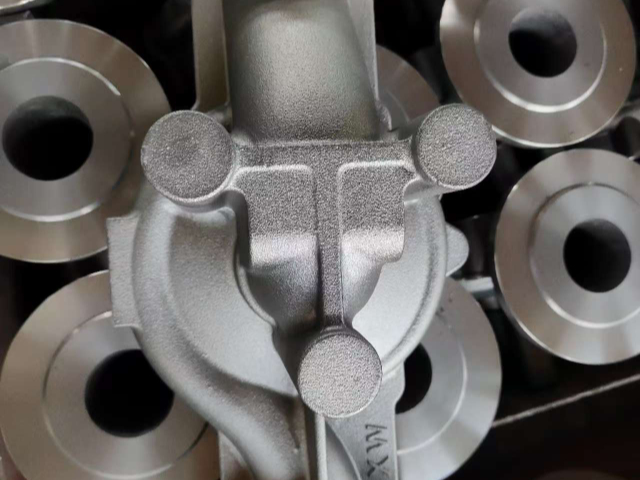
铸铁、铸钢、铝合金、铜合金是常见的铸件材料。铸铁是含碳量于2.11%的铁碳合金,具有良好的铸造性能、切削性能和减震性能,价格低廉,是应用的铸件材料之一,根据石墨形态的不同,铸铁可分为灰铸铁、球墨铸铁、可锻铸铁等,灰铸铁常用于制造机床床身、发动机缸体等,球墨铸铁则可用于制造受力较的齿轮、曲轴等部件。铸钢是含碳量小于2.11%的铁碳合金,具有度、高韧性和良好的焊接性能,适用于制造承受重载、冲击载荷的铸件,如型机械的底座、齿轮、轴承座等。铝合金具有密度小、强度高、耐腐蚀、导热性好等优点,应用于汽车、航空航天、家电等领域,可制造发动机活塞、轮毂、散热器等部件。铜合金具有良好的导电性、导热性、耐腐蚀性和耐磨性,常用于制造阀门、管件、轴承、电器元件等铸件,如黄铜铸件在给排水系统中应用,青铜铸件则可用于制造耐磨零件。铸件的收缩率是模具设计的重要参数,需根据材料特性预留收缩余量。浙江生铁铸件
铜合金铸件(如黄铜、青铜)具有良好的导电性和耐磨性,常用于电气、轴承部件。浙江生铁铸件
砂型铸造是成本较低、应用的铸件生产方法之一。砂型铸造以砂为主要造型材料,通过制作砂型模具来生产铸件,其工艺流程包括制模、配砂、造型、制芯、合型、浇注、冷却、落砂、清理等环节。首先,根据铸件的形状和尺寸制作木模或金属模;然后,将砂、粘结剂、水等按一定比例混合配制成型砂;接着,用型砂在模具周围造型,形成砂型型腔,对于复杂铸件还需要制作砂芯来形成内部空腔;之后,将砂型和砂芯合在一起,形成完整的铸型;再将熔融金属浇注到铸型型腔中,待冷却凝固后进行落砂,去除铸件表面的型砂;,对铸件进行清理、打磨、去除浇冒口等后续加工。砂型铸造的优点是造型材料来源、成本低,能够生产各种尺寸和形状的铸件,从几克的小零件到数十吨的型部件都可以生产,且工艺简单、适应性强,因此在机械制造、汽车、农机等领域得到了应用。浙江生铁铸件