商机详情 -
上海泵体铸件联系人
消失模铸造通过泡沫模型气化实现无分型面铸造,减少铸件清理工序。消失模铸造又称实型铸造,其工艺流程是首先用泡沫塑料制作与铸件形状完全一致的模型,然后将模型涂上耐火涂料并烘干,再将模型放入砂箱中,填入干砂并紧实,之后将熔融金属浇注到模型上,泡沫模型在高温金属液的作用下迅速气化、燃烧并消失,金属液取代模型的位置,冷却凝固后形成铸件。消失模铸造的特点是无需制作分型面和砂芯,模型可以设计成整体结构,减少了铸件的飞边、毛刺等缺陷,铸件的尺寸精度和表面质量较高。同时,由于没有分型面,避免了因分型面错位而产生的尺寸误差,铸件的形状可以更加复杂。此外,消失模铸造的砂箱可以重复使用,造型材料为干砂,不需要粘结剂,落砂清理方便,减少了铸件清理工序,提高了生产效率。消失模铸造适用于生产各种材质的铸件,尤其适合形状复杂、批量不的铸件生产,如汽车零部件、机床配件、艺术品等。铸铁、铸钢、铝合金、铜合金是最常见的铸件材料。上海泵体铸件联系人
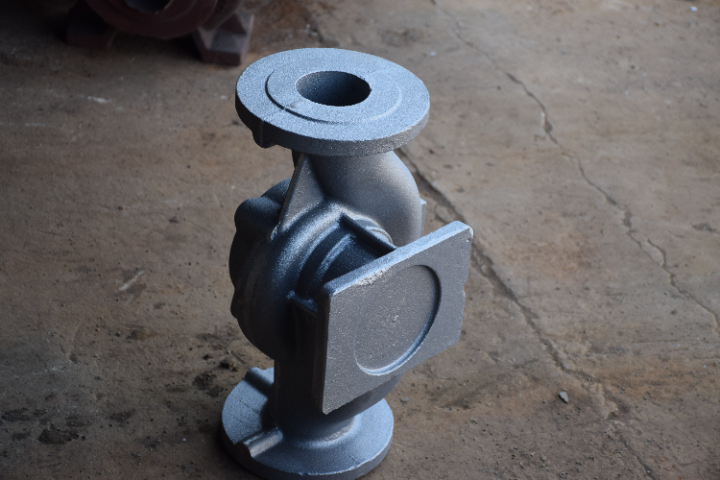
铸件的时效处理可消除内部应力,稳定尺寸精度,避免使用过程中变形。铸件在铸造过程中,由于冷却速度不均匀、金属成分偏析等原因,内部会产生一定的内应力,这些内应力如果不及时消除,在铸件使用过程中可能会逐渐释放,导致铸件发生变形、开裂等问题,影响其尺寸精度和使用性能。时效处理是一种通过加热、保温和冷却来消除内应力的工艺方法,根据处理温度的不同,可分为自然时效和人工时效。自然时效是将铸件放置在室温环境下,通过长时间的放置让内应力自然释放,这种方法耗时较长,但成本低、操作简单,适用于对时效时间要求不高的铸件。人工时效则是将铸件加热到一定温度(通常为 100 - 300℃),保温一段时间后缓慢冷却,能够快速有效地消除内应力,稳定铸件的组织和尺寸。时效处理不可以消除内应力,还能使铸件的尺寸精度更加稳定,避免在后续加工或使用过程中因应力释放而产生变形,因此在精密铸件、型铸件的生产中得到应用。江苏QT500铸件推荐厂家计算机模拟技术(如 CAST 软件)可预测铸件的成型过程,优化铸造工艺参数。
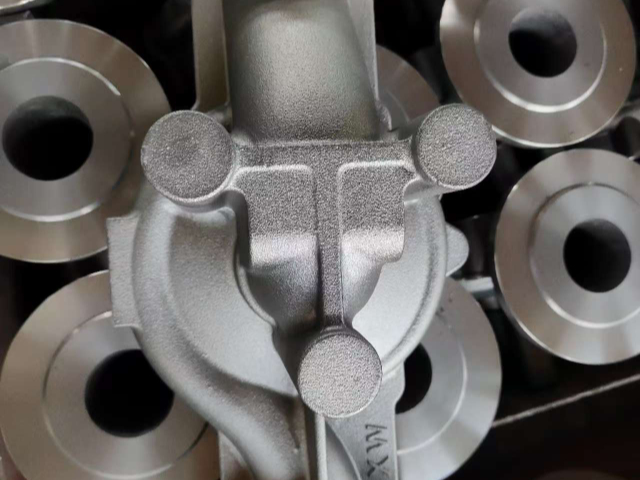
铸件的结构设计应避免壁厚急剧变化,防止冷却过程中产生应力集中和裂纹。铸件在冷却凝固过程中,不同部位的冷却速度不同会产生内应力,如果铸件结构设计中存在壁厚急剧变化的情况,厚壁部位冷却速度慢,薄壁部位冷却速度快,会导致两者之间产生较的温差和收缩差异,从而在壁厚变化处产生应力集中。应力集中超过材料的强度极限时,就会在铸件上产生裂纹,影响铸件的质量和使用寿命。例如,在铸件的壁厚从 10 毫米突然变化到 3 毫米的部位,薄壁部位先凝固收缩,厚壁部位后凝固收缩,薄壁部位会对厚壁部位产生拉应力,当拉应力过时,就会在交界处产生裂纹。为了避免这种情况,铸件的结构设计应采用渐变的壁厚过渡方式,使壁厚变化平缓,减少冷却过程中的温差和收缩差异;对于必须存在的壁厚差异较的部位,可以设置加强筋或圆角过渡,分散应力集中;此外,还可以通过合理设计浇注系统和冷却系统,改善铸件的冷却条件,减少内应力的产生。合理的结构设计是保证铸件质量的重要前提。
耐磨铸件在矿山、冶金设备中应用,要求表面硬度高、内部韧性好。矿山、冶金设备在工作过程中需要处理量的矿石、矿渣等坚硬物料,设备中的铸件如破碎机颚板、衬板、磨球、轧辊等会受到强烈的冲击和摩擦,因此需要具有良好的耐磨性。耐磨铸件通常采用表面硬度高、内部韧性好的材料制造,表面高硬度可以抵抗物料的磨损,内部高韧性可以承受物料的冲击,避免铸件在冲击作用下发生断裂。为了实现这种性能,耐磨铸件常采用合金化和热处理等方法,如高铬铸铁耐磨铸件通过加入铬元素形成高硬度的碳化物,提高表面硬度,同时通过适当的热处理保证内部具有一定的韧性;高锰钢耐磨铸件在受到强烈冲击和挤压时会发生加工硬化,表面硬度迅速提高,而心部仍保持良好的韧性。耐磨铸件的性能直接影响矿山、冶金设备的运行效率和使用寿命,因此在生产过程中需要严格控制材料成分、铸造工艺和热处理工艺,以保证其表面硬度和内部韧性满足使用要求。铸件的时效处理可消除内部应力,稳定尺寸精度,避免使用过程中变形。
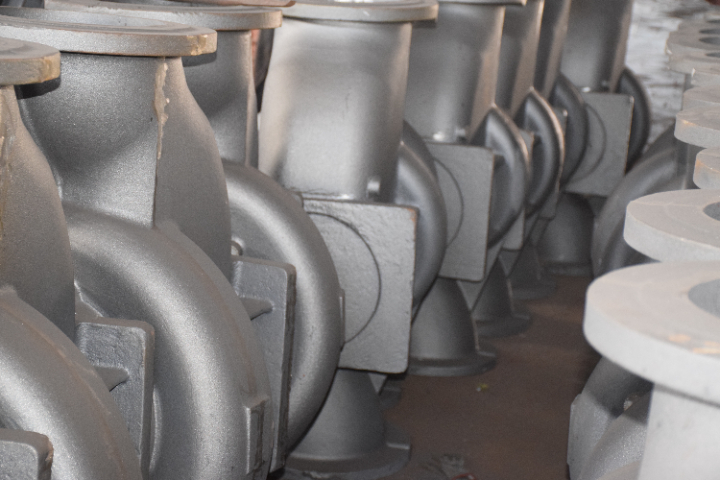
灰铸铁铸件因成本低、减震性好,常用于机床底座、发动机缸体等部件。灰铸铁是一种成本较低的铸件材料,其原材料来源,熔炼工艺简单,生产效率高,因此与铸钢、铝合金等材料相比,灰铸铁铸件的生产成本更低,适合规模生产。灰铸铁中石墨呈片状分布,这些片状石墨在受到振动时能够吸收能量,起到减震的作用,这一特性使其在需要减少振动的场合得到应用。机床底座是机床的基础部件,机床在运行过程中会产生振动,这些振动会影响加工精度,灰铸铁底座的减震性能可以吸收部分振动,保证机床的加工精度。发动机缸体在工作过程中,活塞的往复运动和燃气的燃烧会产生强烈的振动,灰铸铁缸体的减震性能可以减少振动传递到发动机其他部件,降低噪音,提高发动机的运行稳定性。此外,灰铸铁还具有良好的铸造性能、切削性能和耐磨性,这些优点进一步扩了其应用范围,如用于制造变速箱壳体、制动盘、管道配件等部件。新能源汽车的电机外壳、电池支架等铸件多采用铝合金,以实现轻量化目标。浙江小型铸件商家
铸钢件的焊接性能较好,便于后续装配和修复,但铸造收缩率较大,易产生裂纹。上海泵体铸件联系人
铸件后续加工包括打磨、钻孔、热处理等,以满足终使用要求。铸件在铸造完成后,通常需要经过一系列后续加工才能成为合格的产品。打磨是基础的后续加工工序,通过砂纸、砂轮等工具去除铸件表面的飞边、毛刺、浇冒口痕迹等,使铸件表面光洁平整,同时也能修正铸件的尺寸误差,为后续加工奠定基础。钻孔、铣削、车削等机械加工工序用于加工铸件上的孔、槽、平面等特征,使铸件达到设计的尺寸精度和形状精度,满足装配和使用要求,例如在铸件上钻孔用于安装螺栓、销轴等连接件。热处理是改善铸件性能的重要工序,通过退火、正火、淬火、回火等工艺改变铸件的内部组织结构,提高其强度、硬度、韧性、耐磨性等性能,如对球墨铸铁铸件进行正火处理可细化晶粒,提高其强度和韧性;对铝合金铸件进行时效处理可增强其硬度。此外,铸件后续加工还包括表面处理,如喷漆、电镀、磷化等,用于提高铸件的耐腐蚀性和美观度。上海泵体铸件联系人