商机详情 -
阀杆镗加工工艺流程
阀杆作为机械设备中的关键零件,其内孔的加工质量直接影响阀门的密封性能和使用寿命。阀杆镗加工专注于对阀杆内孔进行精密的尺寸调整和表面处理,确保孔径的直线度和光洁度达到设计标准。加工过程中,采用多阶段镗加工方法,从粗镗去除毛刺和多余材料,到半精镗修正孔形,再到精镗实现尺寸微调,通过光整工艺提升表面质量,满足密封和耐磨需求。阀杆镗加工对设备的稳定性和刀具的选择提出较高要求,通常使用坐标镗床或数控加工中心配合金刚石涂层镗刀,确保加工精度和重复性。加工时需合理调节切削速度和进给量,避免加工过程中的振动和热变形,保障孔壁的均匀性和尺寸一致性。瑞宏机械(上海)有限公司凭借专业的镗加工技术和丰富的阀杆加工经验,能够满足各种阀门行业的高标准需求。精密孔加工技术不断提升,确保大型机械零件内孔尺寸精度与表面质量达到行业前沿水平。阀杆镗加工工艺流程
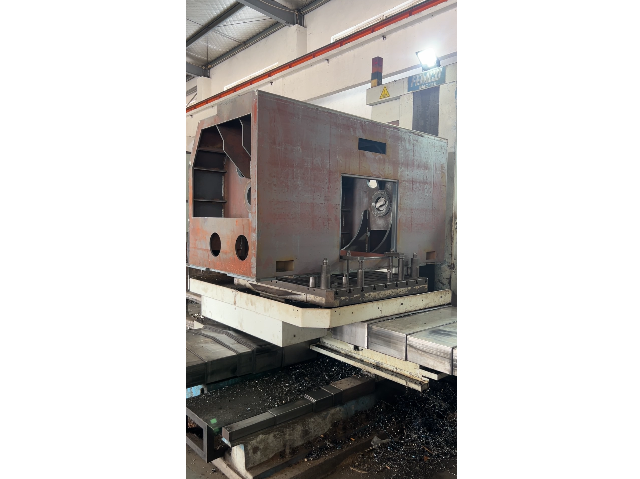
镗加工的基本原理是利用镗刀沿孔的轴线方向进行切削,以扩大、修整和精加工已有孔洞。与钻孔不同,镗加工主要针对已经存在的孔进行二次加工,通过调整刀具和切削参数实现孔径的精细修正。镗刀通常安装在镗床或数控加工中心上,刀具沿孔轴线旋转并沿孔深方向移动,切削工件内壁材料。加工过程中,刀具的几何形状、切削角度和切削参数的合理配合,决定了加工的精度和表面质量。镗加工能够实现较高的孔径尺寸精度和表面光洁度,适合大尺寸和复杂结构的孔加工。通过多次试镗和测量,结合补偿调整,确保孔径达到设计要求。镗加工的稳定性依赖于设备的刚性和定位精度,卧式镗床适合大型箱体类工件,坐标镗床则能实现高精度定位,五轴联动设备进一步扩展了加工能力。浙江阀杆镗加工工艺流程数控加工中心镗加工集成多轴联动功能,能够完成复杂孔洞及多面加工的高难度任务。
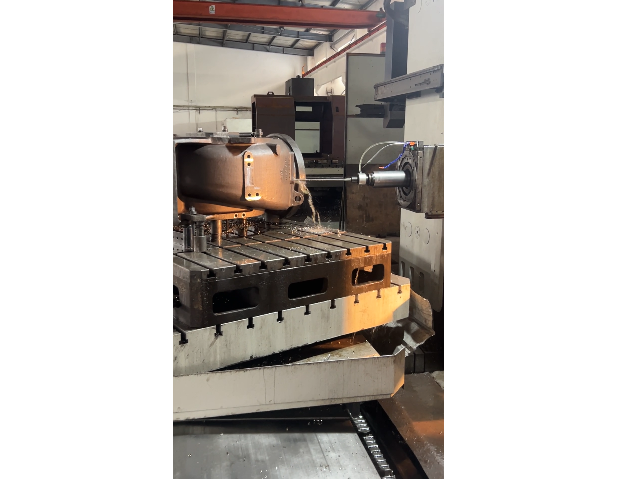
内孔的表面质量直接影响零件的性能和寿命,尤其是在动力机械和航空航天领域。高光洁度镗加工强调通过精细的加工手段,达到极低的表面粗糙度,提升零件的密封性和耐磨性。加工过程中,除了采用金刚石涂层单刃微调镗刀进行精镗,还会结合滚压或珩磨等光整工艺,将表面粗糙度降至 Ra0.4μm 以下。想象一下,核电主泵密封腔的内孔如果表面粗糙度不达标,容易导致泄漏或磨损加剧,影响设备安全运行。通过科学设定切削速度、进给量和背吃刀量,能够有效减轻刀具对工件表面的冲击,获得更加均匀细腻的加工纹理。高光洁度的加工既提升了零件的功能表现,也为后续装配和使用提供了保障。瑞宏机械依托先进的数控设备和丰富的工艺经验,能够实现复杂孔系的高光洁度加工,满足客户对高标准零件的需求。公司服务涵盖多个行业,确保每一件产品都符合严格的技术指标。
航空航天领域对机械零部件的精度要求较高,每一个加工环节都需要严格把控,镗加工就是其中十分重要的一环。航空航天零部件很多都带有大直径精度内孔,这类内孔的加工质量直接影响零部件的装配和使用,因此需要专业的工艺完成加工。瑞宏机械熟悉航空航天领域的加工要求,对这类零部件的镗加工流程有着清晰的把控,能够按照行业相关要求完成加工任务。从前期的工艺规划到中期的加工操作,再到后期的精度检测,每一个环节都按照规范推进,确保交付的工件符合客户的要求。瑞宏机械会根据客户提供的技术标准,调整加工方案,适配不同结构的零部件加工,为航空航天领域的生产提供可靠的加工支持,和多个相关企业保持长期稳定的合作关系。坐标镗床镗加工具备高精度定位优势,服务于轨道交通及基建装备零件制造。
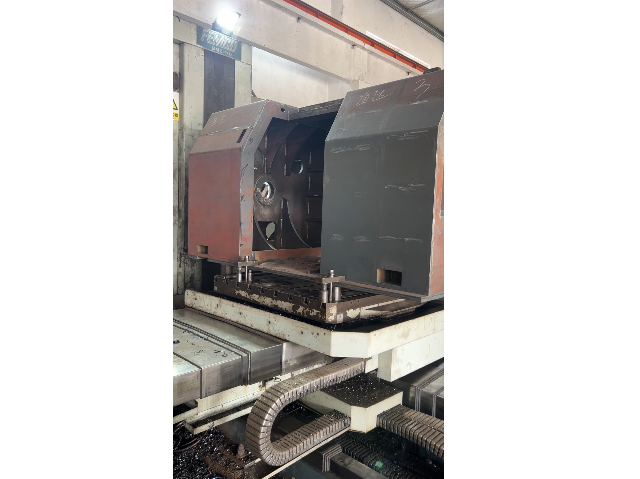
内孔的表面光洁度会影响工件的使用性能,比如配合的紧密程度、耐磨性能等,因此很多客户对表面光洁度也有明确要求。镗加工可以通过精细加工提升内孔的表面光洁度,满足客户对工件表面质量的要求。瑞宏机械在加工过程中,会根据客户对表面光洁度的要求选择合适的刀具和加工参数,通过合理的走刀路线获得符合要求的表面质量。瑞宏机械的加工设备运行稳定,能够减少加工过程中的震动,避免在工件表面留下明显的刀痕,提升表面的平整度。很多对表面光洁度有要求的客户,都对瑞宏机械的镗加工服务表示满意。核电设备零件对内孔加工精度要求较高,采用镗刀和工艺参数严格控制加工质量。阀杆镗加工工艺流程
通过数控镗加工,实现大型齿轮箱内孔的高精度加工,提高整体传动效率。阀杆镗加工工艺流程
机械镗加工作为一种针对工件内孔进行精密处理的工艺,广泛应用于各种大型机械零部件的制造中。在实际生产过程中,机械镗加工能够有效扩大和修整已有孔洞,特别适合那些尺寸较大、结构复杂的孔类零件。想象一下,当您面对发动机缸体或者机床床身这类大型箱体工件时,机械镗加工能够通过卧式镗床实现对内孔的高精度加工,确保孔径的尺寸和形状符合设计要求。该工艺通过多种设备配合完成,包括坐标镗床和数控加工中心,后者能够在加工过程中实现镗削与铣削的复合操作,提升加工的灵活性和精确度。设备配备HSK刀柄与静压主轴,能有效减少振动,保证加工过程的稳定性。机械镗加工分为粗镗、半精镗、精镗以及光整四个阶段,粗镗阶段采用双刃镗刀去除大部分多余材料,预留适当加工余量,半精镗通过可调式镗刀修正孔的直线度,确保尺寸公差达到±0.05毫米,精镗则使用带有金刚石涂层的单刃微调镗刀,经过试镗、测量和补偿步骤,达到尺寸标准。光整阶段则可以选择滚压或珩磨技术,将表面粗糙度降低至Ra0.4μm以下。机械镗加工既提升了孔的精度和表面质量,也满足了动力机械、航空航天和能源装备等行业对高质量零件的需求。阀杆镗加工工艺流程