商机详情 -
江苏阀杆镗加工来料加工
定制加工是满足不同行业和客户个性化需求的重要方式,镗加工定制加工则更侧重于针对特定工件内孔的精确处理。由于孔的尺寸、形状和技术要求各异,定制镗加工能够灵活调整工艺参数和设备配置,确保加工结果符合设计标准。定制过程中,首先会根据工件的结构特点和使用环境,选择合适的镗床设备,比如卧式镗床适合大型箱体类工件,坐标镗床针对高精度孔系,五轴联动镗铣中心则满足复杂孔系的复合加工需求。工艺设计方面,定制加工涵盖粗镗、半精镗、精镗和光整四个阶段,工序安排灵活,能够针对孔的直线度、尺寸公差和表面粗糙度要求,进行精细调节。粗镗阶段去除主要余量,半精镗调整孔的线性误差,精镗通过金刚石涂层刀具达到尺寸要求,光整加工则提升表面光洁度,满足使用性能。定制加工还会根据客户需求,调整切削速度、进给量和背吃刀量等关键参数,确保加工稳定性和质量。该工艺广泛应用于动力机械、航空航天、能源装备和模具制造等领域,能够满足柴油机缸体、飞机起落架作动筒、核电主泵密封腔以及注塑模具定位孔等多样化工件的需求。五轴联动镗加工技术提升加工灵活性,满足新能源设备中复杂孔系的高精度需求。江苏阀杆镗加工来料加工
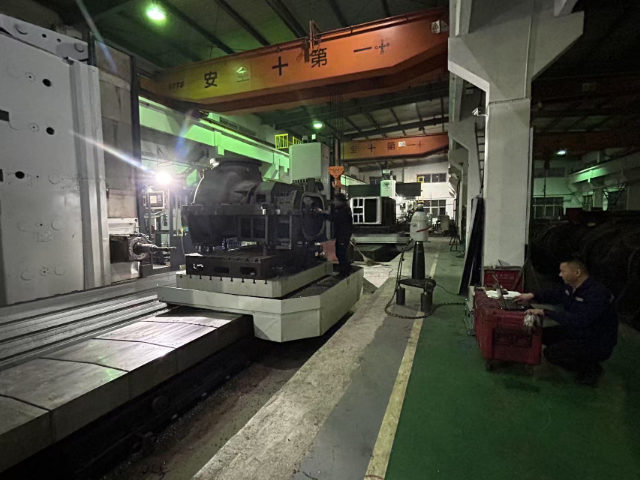
机械制造行业中,孔加工是十分常见的生产工序,不同的加工方式适配不同的工件生产需求。镗加工是针对已有毛坯孔或者预钻底孔进行精细加工的工艺,适合大直径、深孔类工件的加工需求,在很多重型机械生产环节中发挥作用。瑞宏机械(上海)有限公司深耕精密机加工领域,对镗加工的工艺把控有着成熟的实践经验。结合不同行业的生产需求,瑞宏机械配备对应加工设备,能够承接不同规格工件的加工需求,从粗加工到精加工都可匹配对应流程。很多大型工件的孔位精度要求较高,普通钻孔工艺难以满足尺寸公差和表面光洁度要求,此时镗加工就能发挥自身优势,调整孔径大小,优化内孔表面质量,让工件满足后续装配和使用要求。瑞宏机械在实际加工过程中,会根据工件材质和客户提出的加工要求调整加工参数,结合多年积累的加工经验优化加工步骤,确保交付的工件符合要求,目前相关服务已经覆盖航空航天、汽车制造、精密仪器等多个制造领域。江苏阀杆镗加工来料加工机床床身的镗加工注重刚性和稳定性,保障后续装配和运行的精确定位。
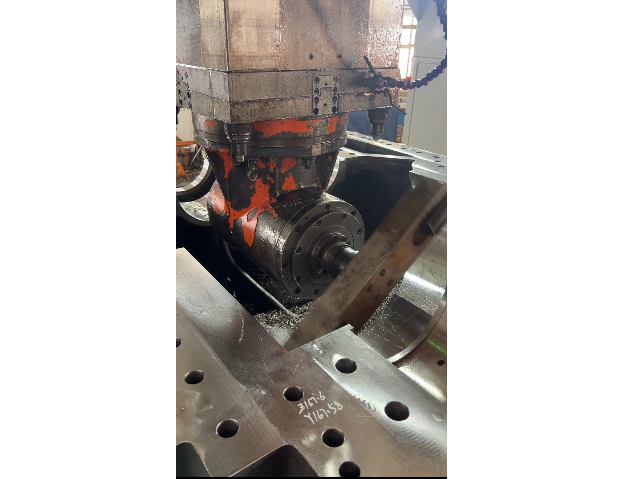
双刃镗刀镗加工是一种在粗镗阶段中常用的加工方式,其设计使得切削过程更为平稳且效率较为均衡。双刃镗刀通过同时作用于工件内孔的两个切削刃,能够迅速去除大量余料,单边预留一定的加工余量,便于后续的半精镗和精镗操作。该工艺特别适合需要处理较大孔径的零件,比如柴油机缸体和大型模具定位孔。相比单刃镗刀,双刃镗刀在切削时受力更均匀,减少了工件变形的风险,同时也降低了加工过程中的振动,提升了加工的稳定性。操作过程中,合理调节切削参数和进给速度,能够进一步优化刀具寿命和加工质量。双刃镗刀镗加工提高了材料去除率,还为后续的精密加工阶段打下坚实基础。通过这一步骤,工件的内孔尺寸被初步确定,确保后续的半精镗和精镗可以在更精确的参数范围内进行调整。瑞宏机械深耕行业多年,具备成熟工艺与质量体系,业务覆盖全国并远销海外。公司注重人才与质量管理,经营理念强调质量为先、顾客满意。
五轴联动镗加工技术通过多轴联动的方式,实现了对复杂孔系和异形孔的高灵活性加工,能够在多个角度同时进行切削操作。此技术特别适合复杂结构零件的内孔处理,如航空航天的起落架作动筒、核电设备的密封腔等,能够满足多维度的尺寸和形状要求。五轴联动设备通常配备HSK刀柄和静压主轴,这些配置增强了刀具的稳定性,也有效减少了加工过程中的振动,保证了加工表面的均匀性和光洁度。与传统镗床相比,五轴联动镗加工能够在一次装夹中完成多面的加工,降低了工件的二次定位误差,提升了加工精度。该技术还支持镗铣复合加工,结合滚压或珩磨等后续工艺,进一步提升内孔表面质量。应用于风电、工业机械等领域时,五轴联动镗加工展现了其在大尺寸复杂孔件制造中的适用性和灵活性。机械镗加工工艺优化,实现复杂结构零件的高精度内孔加工,满足多行业严苛需求。
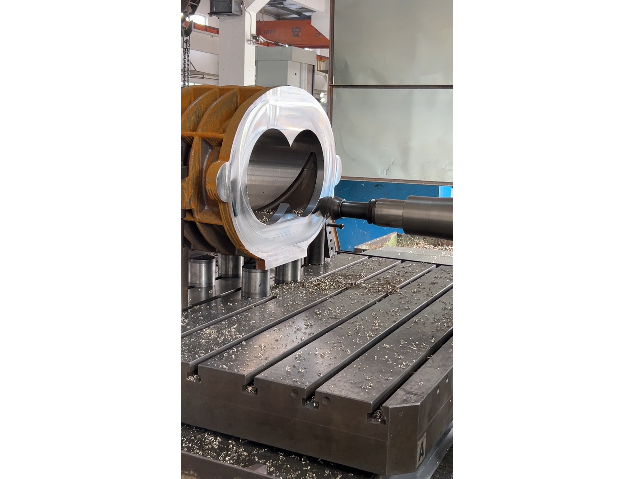
有色金属零件的切削加工和钢材加工有很大不同,有色金属材质偏软,容易出现粘刀等问题,影响加工表面的质量。针对有色金属零件的孔加工,镗加工可以通过调整刀具角度和切削参数,获得较好的表面光洁度,满足有色金属零件的加工要求。瑞宏机械(上海)有限公司有着有色金属零件的加工经验,了解有色金属的切削特点,在开展镗加工作业的时候,会针对材质调整加工参数,选择合适的刀具,避免粘刀等问题的产生,保证加工表面的质量。不少精密仪器的零件会使用有色金属制作,对表面光洁度要求较高,瑞宏机械的加工工艺可以满足这类需求,加工出符合要求的零件。高刚性镗加工设备支持重切削工艺,适合大型结构件的加工,确保零件的整体稳定性。江苏阀杆镗加工来料加工
高效率镗加工结合智能控制系统,优化切削路径,实现批量生产的高效与高质量统一。江苏阀杆镗加工来料加工
核电设备内部零部件对加工精度和质量有着极为严格的要求,尤其是内孔加工部分,必须确保尺寸稳定性和表面质量以满足安全运行的标准。核电设备镗加工需要处理大尺寸复杂结构的孔洞,还要保证孔径达到IT6-IT7级的精度,表面光洁度控制在Ra0.8-3.2μm之间。加工过程采用卧式镗床和数控加工中心,结合多轴联动技术,实现复杂孔系的精细加工。粗镗阶段去除大部分余量,半精镗修正孔的直线度和形状,精镗通过金刚石涂层镗刀完成尺寸微调,光整加工采用滚压或珩磨技术,提升表面质量。核电设备的加工还特别强调加工过程的稳定性和可追溯性,实时测量和补偿系统确保每一道工序的精确执行,避免任何偏差可能带来的安全隐患。想象在核电站运行过程中,经过精密镗加工的零部件能够稳定承受高温高压环境,保障核反应堆的安全稳定运转。江苏阀杆镗加工来料加工