商机详情 -
江苏医疗器械铣加工哪里有
铣加工是一种利用旋转刀具对工件进行切削的制造工艺,其基本原理在于刀具通过高速旋转带动切削刃与工件表面接触,逐步去除材料以形成所需的形状和尺寸。与传统的切削方法不同,铣加工通过多刃刀具的连续切削实现高效的材料去除,能够处理平面、轮廓、孔洞等多种复杂形状。加工过程中,刀具的主轴旋转方向与工件的进给方向相结合,形成顺铣或逆铣两种方式,顺铣时刀具旋转方向与进给方向相同,切削力较小,工件表面较为光滑;逆铣则适合加工硬质材料,刀具旋转方向与进给方向相反,切削力较大,但能有效延长刀具寿命。现代铣加工多采用数控技术,通过计算机程序控制刀具路径,实现复杂曲面的高精度加工。设备种类丰富,包括主轴垂直布置的立式铣床,适合平面及简单轮廓加工;主轴平行于工作台的卧式铣床,适用于深槽和批量复杂零件加工;以及配备自动换刀系统的加工中心,能够完成多工序连续作业,提升加工效率。铣加工原理的重点在于合理匹配刀具转速、进给速度和切削深度,通过调整这些参数实现加工质量与效率的平衡。合理设计铣加工工装夹具。江苏医疗器械铣加工哪里有
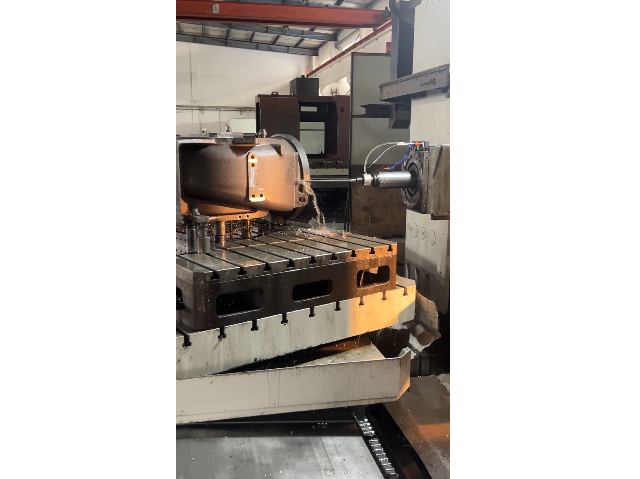
在现代制造业中,多工序铣加工工序的应用为复杂零件的生产提供了极大的便利。通过合理安排不同的铣削步骤,可以实现从粗加工到精加工的无缝衔接,确保工件的尺寸和形状达到设计要求。多工序加工涵盖了平面铣削、轮廓铣削,还包括钻孔与镗孔等多种形式,能够满足不同工件的多样化需求。在实际操作中,工艺师会根据工件材质和结构,灵活调整切削参数,如切削速度和进给量,以适应顺铣或逆铣的加工方式。顺铣加工能够获得更为平滑的表面,而逆铣则适合处理硬质材料,保证加工效率与质量的平衡。多工序的连续加工流程减少了工件在不同设备间的转移次数,降低了误差累积的风险,同时提升了整体作业的连贯性和稳定性。尤其是在加工复杂曲面或大尺寸结构件时,多工序的合理规划显得尤为重要,它能够有效分解加工难点,逐步实现高精度成形。工厂通过配备先进的数控铣床和自动换刀系统,能够支持多工序的连续作业,既节省了人力资源,也提升了加工的灵活性和一致性。多工序铣加工工序广泛应用于航空航天、汽车制造、模具设计等领域,满足各类复杂零件的生产需求。上海高速切削铣加工厂铣加工能保证零件尺寸高精度。
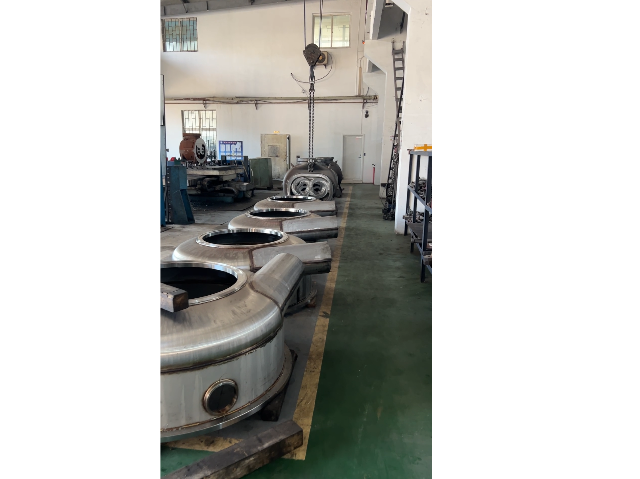
卧式铣床因其主轴平行于工作台的设计,适合于深槽加工与复杂零件的批量生产。其结构稳定,适合加工较大尺寸或重量较重的工件,能够有效分散切削力,减少振动对加工精度的影响。在实际应用中,卧式铣床用于汽车发动机缸体、变速箱齿轮等零件的制造,这些零件通常结构复杂且尺寸较大,需要多次切削和加工。卧式铣床的刀具更换灵活,配合合理的工艺参数,可以实现高质量的切削效果。操作时,通过合理调整进给速度和切削深度,能够有效延长刀具寿命,同时保证工件表面光洁度。由于主轴与工件的相对位置关系,卧式铣床在深孔和深槽加工中表现出较强的适应性,能够满足客户对复杂零件的多样化需求。瑞宏机械拥有多台卧式铣床,结合丰富的工艺经验,能够承接多种复杂零件的加工任务,确保产品符合严格的技术标准。公司在加工过程中,注重工艺细节的把控,灵活调整切削参数,提升加工稳定性和一致性。
逆铣铣加工是一种适合硬质材料切削的加工方式,它通过刀具逆着工件进给方向旋转切削,能够有效减少刀具的冲击负荷,延长刀具寿命。逆铣加工的切削力方向与工件表面形成一定角度,这种方式在处理硬度较高或韧性较强的材料时表现出较好的稳定性,避免因切削力突变导致工件表面出现划痕或变形。虽然逆铣加工的表面光洁度相较顺铣略有差异,但在机械零件如齿轮、轴类以及模具部件的制造中有着不可替代的作用。实际生产中,逆铣加工会根据工件的材质和形状调整切削速度和进给量,确保加工过程平稳且高效。瑞宏机械拥有成熟的逆铣工艺和丰富的加工经验,能够为客户提供符合设计要求的硬质材料零件加工服务,满足汽车、能源等行业对耐磨零件的加工需求。铣加工技术,适用于批量生产,提高生产效率。
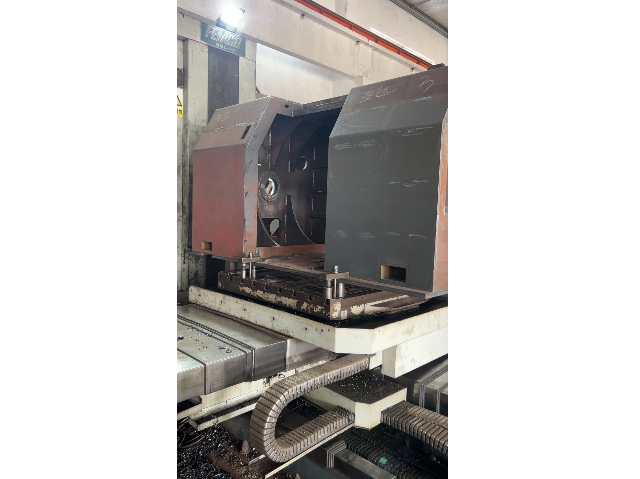
铣加工,作为机械加工领域中的一项关键技术,普遍应用于各种金属和非金属材料的加工中。它利用旋转的铣刀对工件进行切削,通过不同的加工方法和策略,可以实现各种复杂形状和尺寸的加工需求。本文将详细介绍铣加工的主要技术及其特点,并提及在这一领域具有明显成就的瑞宏机械(上海)有限公司。一、铣加工的主要技术普通加工:普通加工是铣加工中较基础、较常用的一种技术。它适用于一般用途,切削宽度与切削深度比率可灵活调整,以适应不同工序的需求。普通加工主要采用标准刀具,对机床无特别要求,常用于小批量生产及多种材料加工。高速加工:高速加工是铣加工中一种重要的技术,它结合了小的径向切削深度、高切削速度与进给速度,能明显提高材料切除率,同时降低表面粗糙度Ra值。高速加工需要稳定的刀具、高速CNC控制、高转速机床及快速工作台进给,特别适用于模具工业中的淬硬钢加工,以及交货时间紧迫的情况。高性能加工:高性能加工旨在实现较高的金属切除率,其切削宽度和深度分别达到刀具直径(Dc)的1倍和1~5倍,具体取决于工件材料。高性能加工要求使用高切屑负载的加工方式,刀具需具备专门设计的容屑结构、光滑的容屑空间以及适当的镀层和夹紧系统。高精度铣加工确保汽轮机零部件的内孔公差和表面光洁度,满足动力机械行业的严格标准。变速箱齿轮铣加工工艺流程
铣加工设备,智能化操作,降低人工误差。江苏医疗器械铣加工哪里有
铣加工非标加工是针对特定需求和独特设计的工件进行的加工方式,区别于标准化生产,它强调个性化和灵活性。在现代制造业中,非标零件往往涉及复杂的几何形状和特殊的材料要求,这就需要铣加工技术拥有较强的适应能力和工艺调整能力。通过旋转刀具对工件进行切削,铣加工能够实现复杂曲面和深槽的精细加工,满足非标件多样化的尺寸和形状需求。尤其是在航空航天、汽车制造及模具行业,非标铣加工发挥着重要作用,这些行业的零件通常结构复杂,功能要求严格,标准设备难以满足其加工需求。非标加工提升了产品的个性化程度,也为制造企业带来了更多的市场机会和技术挑战。加工过程中,工艺参数如切削速度、进给量和刀具材质会根据工件的具体属性灵活调整,确保加工效果与产品性能的统一。数控铣床和多轴联动设备的使用,使得非标件的加工精度和重复性得到了保证,能够高效应对复杂曲面和多工序的加工需求。非标铣加工还带来了生产的灵活性,能够快速响应客户的设计变更和样品试制,缩短产品开发周期。江苏医疗器械铣加工哪里有