商机详情 -
绍兴铝件铣加工价格
铣加工收费标准的制定涵盖多个方面,既要反映加工难度和工时消耗,也需考虑设备使用和材料特性。收费标准通常包括基础费用和附加费用两部分,基础费用涵盖设备运行、人工操作和基础工艺,附加费用则针对特殊工艺要求、复杂结构和高精度加工。合理的收费标准能够帮助客户明确预算,避免后期因工艺调整产生额外费用。制定标准时,需综合分析加工流程中的关键环节,如刀具更换频率、程序编制复杂度和检测要求。不同类型的铣床设备在收费上也有所区别,立式铣床、卧式铣床、数控铣床及加工中心的使用成本和效率差异较大。标准的执行还需结合实际生产情况灵活调整,确保既满足客户需求,也保证加工企业的运作效益。透明的收费标准有助于建立信任,促进长期合作关系。钻孔铣加工结合了钻孔和铣削的优点,适合多孔结构件的高效生产加工。绍兴铝件铣加工价格
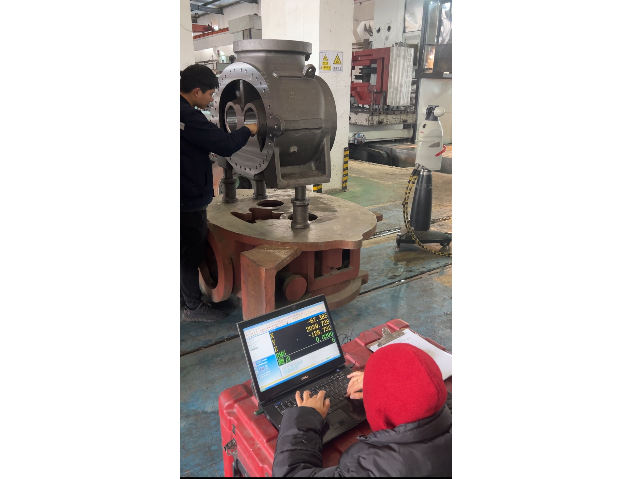
电子产品外壳的铣加工关乎产品的外观设计,更直接影响其结构强度和散热性能。现代电子设备对外壳的要求不只是形状精确,还需满足轻量化和耐用性的需求,这对铣加工工艺提出了较高的挑战。采用数控铣床进行电子外壳加工,可以通过计算机编程实现复杂曲面的高精度成形,保证外壳的各个细节符合设计图纸。加工过程中,刀具旋转带来的切削力需要得到合理控制,以避免薄壁结构变形或产生应力集中。铣加工技术支持多种材料的处理,包括铝合金、塑料及复合材料等,满足不同电子产品的材质选择。通过合理编排刀具路径和切削参数,能够有效提升加工效率,减少加工时间,同时保证表面光洁度和尺寸一致性。自动换刀系统的应用使得多工序加工能够连续进行,极大地提升了生产的连贯性和稳定性。电子产品外壳的加工还需考虑后续装配和功能需求,如预留接口、散热孔等,这些都可以通过灵活的铣削工艺实现。瑞宏机械(上海)有限公司在电子产品外壳加工领域积累了丰富的经验,能够根据客户需求提供个性化加工方案。绍兴铝件铣加工价格铣加工过程,精细控制切削参数,确保零件质量。
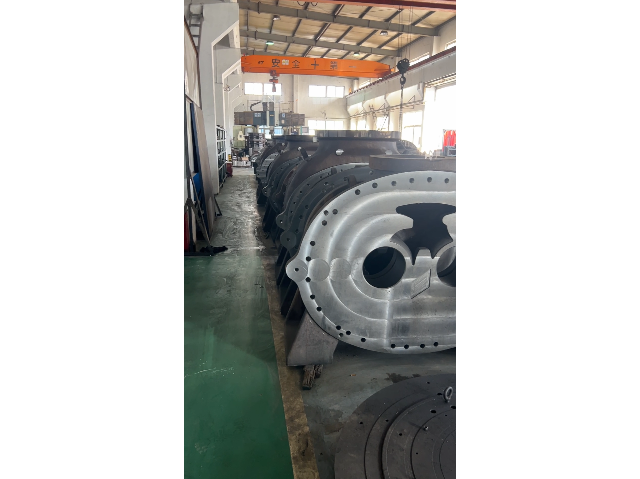
立式铣床作为铣加工领域中常见的设备,因其结构设计适合平面铣削、钻孔及简单轮廓加工,成为许多制造企业的选择。谈及立式铣床的铣加工费用,影响因素主要包括工件的复杂程度、加工批量、所需工艺参数以及设备的运转时间。通常情况下,立式铣床适合中小批量生产,单件加工成本相对合理。设备的主轴垂直布置使其在处理平面和浅槽时具有良好的稳定性和加工精度,这也间接影响了费用的构成。加工过程中,刀具的磨损程度和更换频率也会对成本产生影响,合理的刀具管理和工艺优化能够有效降低费用开支。工艺参数的调整,如切削速度和进给量,既关系到加工质量,也影响设备的使用效率和耗材消耗。对于客户而言,了解立式铣床加工费用的构成,有助于合理规划生产预算和工艺方案。
在现代制造业中,批量加工成为满足市场需求的重要方式,尤其是在铣加工领域,批量加工要求保持加工效率,更需确保每一件产品的尺寸和质量一致。铣加工通过旋转刀具对工件进行切削,能够实现多种形状和复杂结构的零件加工,适合批量生产。批量加工的关键在于设备的稳定性和工艺的重复性。采用卧式铣床可以满足深槽和复杂零件的批量需求,数控铣床则通过计算机程序控制,实现精度和加工一致性的保障,并且自动换刀系统使得多工序连续加工成为可能,极大地减少了生产周期和人工干预。批量铣加工适用于汽车零件、航空部件等对精度和稳定性要求较高的领域,也广泛应用于模具制造和电子产品外壳等产业。实际生产中,针对不同材质和加工需求,调整切削速度、进给量及刀具材质,确保加工过程中的刀具磨损和热变形得到合理控制。批量加工的优势还体现在降低单位成本和提高交付能力上,满足客户对交货周期和产品一致性的双重需求。铣加工技术,塑造零件复杂曲面,提升产品性能。
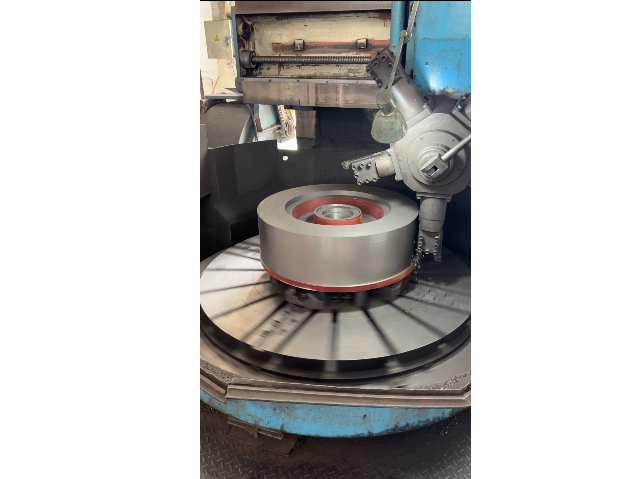
顺铣加工是机加工中常用的切削方式,刀具旋转方向与工件进给方向相同,这种方式在切削过程中刀具切入工件时受力较小,能够减少振动,提升工件表面质量。顺铣特别适用于对表面光洁度有较高要求的零件加工,如精密模具和电子设备外壳。顺铣加工还能有效防止刀具跳动和工件变形,提升加工的稳定性。实际应用中,顺铣适合硬度较低或中等硬度材料的加工,能够延长刀具寿命并降低加工成本。对于批量生产的零件,顺铣工艺帮助实现尺寸一致性和良好的表面状态,减少后续抛光或修整工序。瑞宏机械(上海)有限公司结合丰富的顺铣加工经验和先进的数控设备,能够为客户提供符合设计要求的顺铣加工方案。公司在多个行业的精密零件制造中,依托顺铣工艺确保零件表面质量与尺寸稳定,满足客户对产品性能的严格要求。多轴联动铣加工能够同步控制多个轴向,精确完成复杂结构件的加工,提升零件整体性能。泰州削件铣加工原理
新型铣加工技术不断涌现。绍兴铝件铣加工价格
铣加工过程是将旋转刀具与工件表面接触,通过切削作用逐步去除多余材料,形成所需形状和尺寸的制造步骤。整个过程始于工件的固定与定位,确保加工时的稳定性和精度。随后,根据零件的设计要求,选择合适的刀具和加工参数,包括切削速度、进给速度和切削深度等。加工过程中,刀具旋转带动切削刃切入工件表面,逐层削减材料,完成平面铣削、轮廓铣削、钻孔或镗孔等多种工艺。为了满足不同材料和工艺需求,铣加工过程还分为顺铣和逆铣两种方式,顺铣时刀具旋转方向与进给方向相同,适合表面质量要求较高的工件;逆铣则适合硬质材料的加工,能有效延长刀具寿命。整个过程依托数控系统进行精确控制,自动调整加工路径和参数,保证加工的重复性和稳定性。通过多轴联动和自动换刀技术,铣加工过程实现了多工序的连续完成,极大地丰富了加工形态和复杂度。加工过程中对切削条件的灵活调整,确保了零件的尺寸精度与表面质量。绍兴铝件铣加工价格