商机详情 -
新疆固体蒸汽空气混合灭菌安装调试
在任何质量控制严格的实验室中,灭菌过程的可重复性至关重要。如果每次运行的条件存在波动,则无法可靠地判断灭菌效果。蒸汽空气混合灭菌的实现,依赖于对蒸汽阀门、空气进气阀、排气阀以及温度压力传感器的协同控制。Systec灭菌器配备的微处理控制系统,能够实时监测腔体内的温度与压力数据,并根据预设的程序曲线自动调节蒸汽与空气的注入量。在混合模式下,系统可以维持稳定的温度场,避免局部过热或过冷区域的出现。同时,空气的引入有助于在冷却阶段快速降低物品温度,缩短整个处理周期。精确的工艺控制不*使灭菌条件标准化,也让操作人员对每次运行的结果更有把握。如何让灭菌更可控?蒸汽与空气的混合工艺是一个关键的探索方向。新疆固体蒸汽空气混合灭菌安装调试
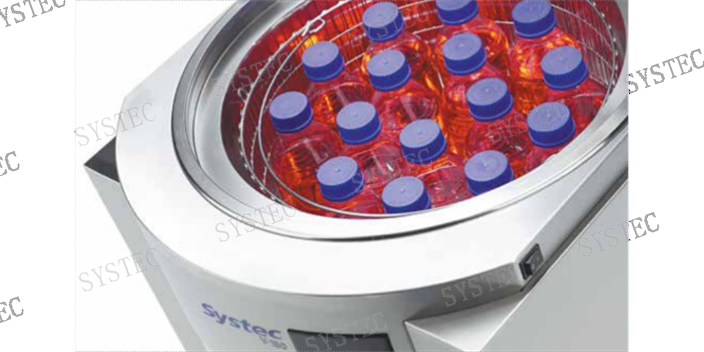
生物技术研发场景,会接触各类密封装液试样,部分试样容器壁薄,容器承压能力有限,蒸汽空气混合灭菌工艺可以适配这类试样的处理需求。纯蒸汽条件下,容器内部液体受热,内部压力上升,如果腔体压力无法同步跟进,容器就容易出现物理层面损伤。蒸汽空气混合灭菌通过空气补入维持腔体压力,缩小容器内外压力差值,保护容器结构。设备控制系统可以针对液体类试样设置对应的启动逻辑,待参考容器内部温度抵达目标条件之后,才开始计算保温维持时长。周期结束之后分阶段泄压降温,等到腔体温度降到安全区间,再进行取料操作。研发人员可以根据试样容器规格,搭建多套工艺程序,通过多次试验筛选适配自身试样的运行方案。
北京脉动真空蒸汽空气混合灭菌品牌利用高温高压蒸汽与空气混合,彻底灭菌无死角。
混合灭菌介质中空气分子的存在改变了纯蒸汽的凝结特性。当温度为132℃时,纯蒸汽在塑胶表面形成的凝结水膜厚度达50-80μm,而混合介质只有形成10-20μm的离散水珠,明显降低材料吸水膨胀风险。空气组分还起到缓冲作用,使腔体内压力波动控制在±5kPa范围内(纯蒸汽灭菌通常±15kPa),避免薄壁塑胶件在压力突变时产生应力裂纹。临床对比显示,采用该技术处理的PVC输液袋接缝处开裂率下降92%,且不影响灭菌剂(如过氧化氢)的穿透效能。
蒸汽空气混合灭菌器日常维护包含三级体系:日维护(清洁水过滤器/检查门封条弹性)、周维护(校准压力传感器/更换润滑脂)、年维护(换热器耐压测试/电机绝缘检测)。每月需进行空载热分布测试(各点温差≤±1℃),每季度用生物指示剂做灭菌挑战试验(存活菌落数必须为0)。压缩空气系统要定期检测油分含量(<0.01mg/m³)和颗粒物(≤0.1μm)。对于老旧设备,应每5000小时更换电磁阀膜片,并对控制系统进行固件升级。所有维护记录需符合GMP附录要求,关键部件更换后必须重新进行3Q验证(IQ/OQ/PQ)。蒸汽空气混合灭菌,高效杀灭病菌,保障健康安全。
在GMP(药品生产质量管理规范)环境中,灭菌器属于关键工艺设备,其性能必须经过验证。验证内容包括空载热分布、满载热穿透、生物指示剂挑战等。蒸汽空气混合灭菌模式由于其气体组分可以调节,为验证工作提供了更多参数选择。例如,在密封液体产品的灭菌验证中,可以使用温度探头和压力传感器同时记录瓶内外的变化曲线,评估混合气体条件下热穿透效果。Systec灭菌器提供的电子数据记录系统,能够生成完整的灭菌循环报告,包括温度、压力、时间、操作者等信息,方便制药企业纳入批记录管理。设备符合欧洲PED压力容器检测标准,并通过中国SELO检测,为合规使用提供了基础。超级干燥系统实现灭菌后即用,省去二次烘干工序。内蒙古废弃物蒸汽空气混合灭菌安装调试
蒸汽空气混合灭菌,在腔体内按设定比例导入两种气体,调节灭菌环境。新疆固体蒸汽空气混合灭菌安装调试
对于每天需要处理大量微生物培养基的实验室,制备、灭菌、分装是三个连续的步骤。传统方式往往分开进行:先配制,然后转移到灭菌器灭菌,冷却后再分装到平皿或试管。这不*占用人工,还可能引入二次污染。Systec的培养基制备器可以与灭菌器协同工作,实现灭菌后直接分装。在此流程中,蒸汽空气混合灭菌扮演了关键角色:培养基在灭菌器内被加热至121℃以上并保温,之后通过精确控制的冷却系统降温至分装温度(例如50-60℃),同时利用洁净的压缩空气或混合气体维持压力,避免液体沸腾。整个过程结束后,培养基通过无菌管路被泵送到分装头。这种一体化方式减少了中间转移环节。新疆固体蒸汽空气混合灭菌安装调试