商机详情 -
陕西卧式蒸汽空气混合灭菌供应商
蒸汽空气混合灭菌器参数设置需根据物品材质和污染等级差异化调整。医疗器械通常采用121℃/30min标准程序,但含硅胶组件时需降为115℃/45min以防止变形。食品包装容器推荐使用135℃/15min快速灭菌,但需搭配0.15MPa空气压力保证穿透性。关键控制点包括:升温阶段蒸汽注入速率控制在3℃/min以下(防止玻璃器皿热震),保温阶段温度波动范围≤±0.5℃(依赖PID算法调节),干燥阶段压缩空气**需≤-40℃。对于验证性灭菌(如培养基),应额外设置5分钟延时启动以排除冷空气。针对热敏性材料或特定负载,蒸汽空气混合灭菌能提供更温和的处理条件。陕西卧式蒸汽空气混合灭菌供应商
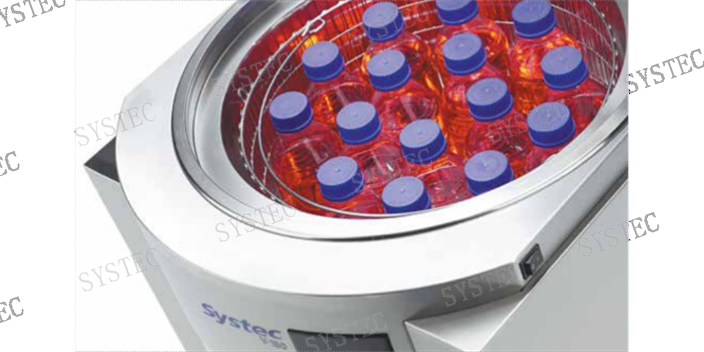
混合介质在材料表面形成非均匀能量场,通过计算流体动力学(CFD)模拟可见,其表面传热系数离散度较纯蒸汽降低72%。这种特性使热敏感区(如注塑浇口位置)的局部温升不超过平均值的±3℃,而纯蒸汽灭菌时该差异可达±8℃。某微创手术器械的聚醚醚酮(PEEK)组件采用该技术后,熔接线区域的拉伸强度保留率从83%提升至97%,完全满足ISO13485对关键力学性能的要求。混合系统独有的梯度降温程序(降温速率5-8℃/min可控)能有效规避塑胶件在相变点的体积突变。通过引入氮气辅助冷却,可使聚乙烯吡咯烷酮(PVP)涂层的收缩各向异性指数从1.4优化至1.1。某血管介入导管的临床试验表明,该技术使产品外径在灭菌前后的变异系数(CV值)稳定在0.8%以内,明显优于行业标准的2.5%限值。 山西蒸汽空气混合灭菌厂家培养基制备灭菌一体化流程中,混合气体用于维持压力并辅助冷却。
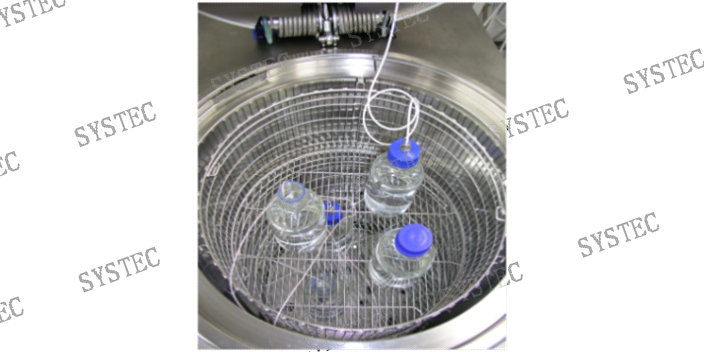
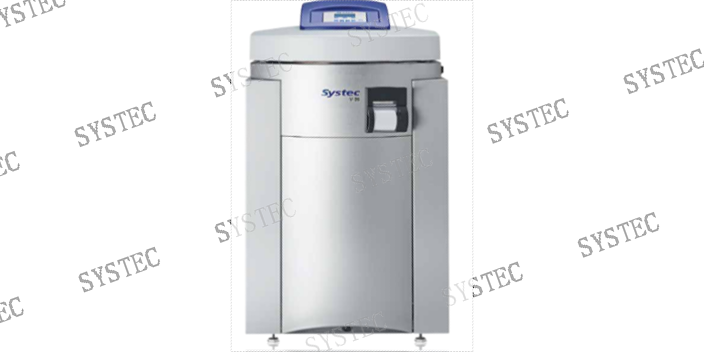
在任何质量控制严格的实验室中,灭菌过程的可重复性至关重要。如果每次运行的条件存在波动,则无法可靠地判断灭菌效果。蒸汽空气混合灭菌的实现,依赖于对蒸汽阀门、空气进气阀、排气阀以及温度压力传感器的协同控制。Systec灭菌器配备的微处理控制系统,能够实时监测腔体内的温度与压力数据,并根据预设的程序曲线自动调节蒸汽与空气的注入量。在混合模式下,系统可以维持稳定的温度场,避免局部过热或过冷区域的出现。同时,空气的引入有助于在冷却阶段快速降低物品温度,缩短整个处理周期。精确的工艺控制不*使灭菌条件标准化,也让操作人员对每次运行的结果更有把握。
任何压力容器设备,安全都是优先的。蒸汽空气混合灭菌意味着腔体内除了水蒸气,还引入了不可冷凝的压缩空气。在升温过程中,空气的存在会使得腔体总压高于纯蒸汽对应的饱和压力。因此,设备的压力控制系统需要能够精确管理这种“附加压力”。Systec灭菌器配备安全阀、压力传感器和互锁装置,当检测到压力异常时,自动停止加热并排气。同时,门封条设计考虑了混合气体的密封性,确保在正压和负压条件下都不会泄漏。在操作界面,用户可以清晰看到当前的压力数值和对应的温度限值,避免误操作。安全设计是产品得以在各类高要求实验室中应用的基础。脉动真空技术有效排除内部冷空气,提升中空器械灭菌深度.
对于由不同热膨胀系数材料组成的复合器械(如硅胶密封圈+PC外壳),混合灭菌可通过分阶段压力控制实现协同保护。在升温期维持0.3-0.5bar的正压差,防止组件间因膨胀差产生位移;在灭菌期采用脉冲式压力调节(波动幅度<7%额定值),使尼龙加强筋与TPE软胶的界面应力下降62%。某呼吸机配件厂的验证报告显示,该技术使多材料组件的装配间隙变化量控制在设计值的15%以内,远低于纯蒸汽灭菌时的45%变形临界值。传统灭菌中温度与压力呈强耦合关系,而混合技术通过单独调节系统实现参数解耦。例如处理PETG透明外壳时,可维持115℃灭菌温度同时将压力降至1.1bar(常规需1.8bar),使材料玻璃化转变温度(Tg)范围内的分子取向松弛度降低38%。这种控制方式特别适用于3D打印多孔结构塑胶件,其内部孔道变形率可从9.7%降至2.1%,且不影响蒸汽渗透效果(杀菌保证水平SAL仍达10⁻⁶)。 纯蒸汽搞不定的复杂物品?蒸汽空气混合模式或许可以帮忙。山东台式蒸汽空气混合灭菌价格
蒸汽发生器缺水报警应及时补充纯化水。陕西卧式蒸汽空气混合灭菌供应商
蒸汽空气混合灭菌器的操作首要环节是系统化检查。需确认灭菌舱内无残留物,密封圈无老化裂纹(建议每日开机前手动检查),压力表、温度传感器及安全阀需经第三方校准并在有效期内。对于电气系统,应测试紧急停机按钮功能,检查压缩空气管路是否泄漏(使用泡沫检测剂),蒸汽发生器水位需保持在安全线以上。装载物品时,需遵循"不超过舱体容积80%"的原则,金属器械与塑料制品需分层放置,避免直接接触舱壁。若处理液体样品,必须使用耐压密封容器并预留10%膨胀空间。记录环境温湿度(建议15-30℃/≤70%RH)作为灭菌参数修正依据。 陕西卧式蒸汽空气混合灭菌供应商