商机详情 -
河南生物安全蒸汽空气混合灭菌供应商
蒸汽空气混合灭菌器参数设置需根据物品材质和污染等级差异化调整。医疗器械通常采用121℃/30min标准程序,但含硅胶组件时需降为115℃/45min以防止变形。食品包装容器推荐使用135℃/15min快速灭菌,但需搭配0.15MPa空气压力保证穿透性。关键控制点包括:升温阶段蒸汽注入速率控制在3℃/min以下(防止玻璃器皿热震),保温阶段温度波动范围≤±0.5℃(依赖PID算法调节),干燥阶段压缩空气**需≤-40℃。对于验证性灭菌(如培养基),应额外设置5分钟延时启动以排除冷空气。多重安全保护机制包括过温、过压监测,操作安全性明显增强。河南生物安全蒸汽空气混合灭菌供应商
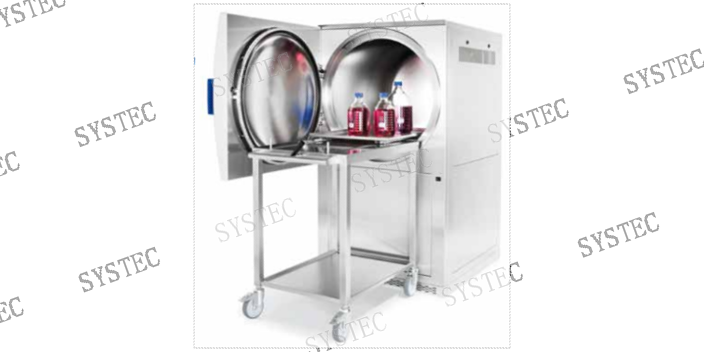
蒸汽空气混合灭菌器虽然混合灭菌相比纯蒸汽可降低湿度(典型值为30-50%RH),但对某些特殊材料(如亲水性高分子敷料或冻干粉针剂瓶塞)仍存在风险。实验数据显示,当腔体相对湿度超过45%时,部分药品包装用胶塞的吸附水量会增加1.2-1.8倍,可能引发后续储存期析出物超标。解决方案包括采用梯度升压技术(在预热阶段以5kPa/min速率逐步增加空气占比)以及在干燥阶段引入深度除湿模块(**温度需控制在-40℃以下)。值得注意的是,过度干燥(<20%RH)又可能导致某些生物制品失活,这要求设备具备分区域湿度调控能力。四川立式蒸汽空气混合灭菌报价不想为每种物品都买个专机?一台带混合功能的灭菌器能搞定多种负载。
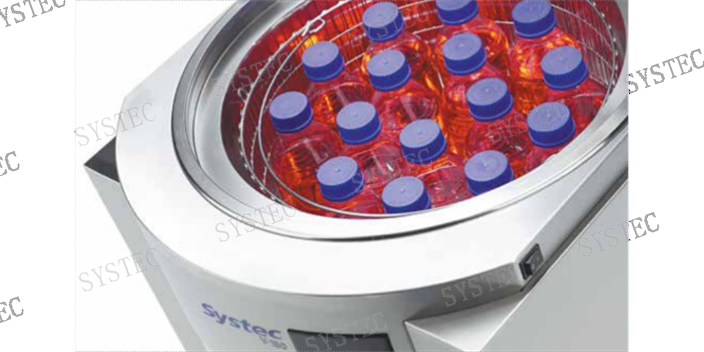
蒸汽空气混合灭菌并非为了替代传统饱和蒸汽灭菌,而是在此基础上扩展了灭菌器的应用边界。许多实验室长期使用纯蒸汽模式已足够,但当出现新的实验材料、新的包装形式或更严格的质量要求时,拥有混合功能选项的设备就具备了技术储备。Systec基于超过25年的专业积累,重视特殊客户的需求,能够研发和测试特殊的程序,并将之纳入标准产品功能。无论是需要处理大量密封液体,还是需要快速干燥精密器械,用户都可以与制造商讨论并定制适合自己工艺流程的灭菌方案。从单一功能到多功能,从通用设备到专业化解决方案,灭菌技术正朝着更精确、更灵活的方向发展。
传统纯蒸汽灭菌过程中,高温饱和蒸汽(通常121-134℃)直接作用于塑胶物品时,材料分子链易因剧烈热运动导致形变。而蒸汽空气混合灭菌通过精确调节空气占比(通常15-30%),形成温度梯度更平缓的混合介质。实验数据表明,在相同灭菌效果下(F0值≥15),混合介质可使塑胶表面温度降低8-12℃,且热传递速度减缓约40%。这种温和的升温过程特别适用于聚碳酸酯(PC)、聚丙烯(PP)等热变形温度在110-130℃之间的材料。例如某三甲医院导管室采用该技术后,内窥镜密封圈的形变率从6.7%降至0.3%,同时生物监测合格率保持100%。门封条老化漏气应及时更换密封部件。
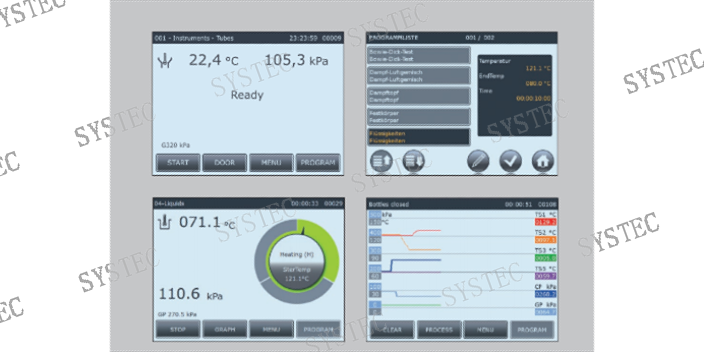
混合介质在材料表面形成非均匀能量场,通过计算流体动力学(CFD)模拟可见,其表面传热系数离散度较纯蒸汽降低72%。这种特性使热敏感区(如注塑浇口位置)的局部温升不超过平均值的±3℃,而纯蒸汽灭菌时该差异可达±8℃。某微创手术器械的聚醚醚酮(PEEK)组件采用该技术后,熔接线区域的拉伸强度保留率从83%提升至97%,完全满足ISO 13485对关键力学性能的要求。混合系统独有的梯度降温程序(降温速率5-8℃/min可控)能有效规避塑胶件在相变点的体积突变。通过引入氮气辅助冷却,可使聚乙烯吡咯烷酮(PVP)涂层的收缩各向异性指数从1.4优化至1.1。某血管介入导管的临床试验表明,该技术使产品外径在灭菌前后的变异系数(CV值)稳定在0.8%以内,明显优于行业标准的2.5%限值。在实验室领域,其快速冷却技术适用于培养基灭菌与微生物检测。广东排放过滤蒸汽空气混合灭菌品牌
与客户紧密沟通,我们持续将蒸汽空气混合等创新理念整合进产品优化中。河南生物安全蒸汽空气混合灭菌供应商
蒸汽空气混动灭菌器,这一款的工作原理和上边那种的工作原理可就截然不同了,相信大家在名字中也能看出来,一种工作环境是干热,一种工作环境是湿热,这种压力蒸汽的工作原理是当压强达到二百千帕左右时,就会放出大量的热,二百千帕的压强会使温度达到一百五十摄氏度以上,这个时候灭菌柜就正式开始灭菌了,完成灭菌工作后,它会自动抽出空气使物品迅速干燥,以此达到灭菌的效果,空气排出出去的越彻底,那么灭菌效果就越好了。紫外线灭菌柜,因为在物理知识中我们了解过紫光的波长是比较长的,在一个数值范围内紫光具有杀菌的效果,那么紫外线灭菌柜就是运用的紫光杀菌这一原理,我们只要将沾有细菌的物品进行紫光照射,就起到了灭菌的效果。
河南生物安全蒸汽空气混合灭菌供应商