商机详情 -
云南双扉蒸汽空气混合灭菌哪个品牌好
传统纯蒸汽灭菌过程中,高温饱和蒸汽(通常121-134℃)直接作用于塑胶物品时,材料分子链易因剧烈热运动导致形变。而蒸汽空气混合灭菌通过精确调节空气占比(通常15-30%),形成温度梯度更平缓的混合介质。实验数据表明,在相同灭菌效果下(F0值≥15),混合介质可使塑胶表面温度降低8-12℃,且热传递速度减缓约40%。这种温和的升温过程特别适用于聚碳酸酯(PC)、聚丙烯(PP)等热变形温度在110-130℃之间的材料。例如某三甲医院导管室采用该技术后,内窥镜密封圈的形变率从6.7%降至0.3%,同时生物监测合格率保持100%。灭菌方法能够保持被灭菌物品的完整性和性能,不影响其使用效果。云南双扉蒸汽空气混合灭菌哪个品牌好
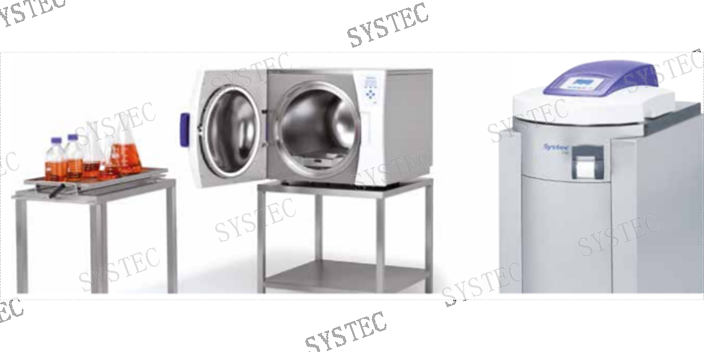
高压蒸汽灭菌器中的蒸汽-空气混合灭菌程序是一种结合饱和蒸汽与适量空气的灭菌技术,旨在提高灭菌效率并适应不同负载类型的需求。传统的高压蒸汽灭菌完全依赖饱和蒸汽,但在处理多孔材料、包装器械或复杂腔体设备时,纯蒸汽可能无法充分渗透,导致灭菌失败。而蒸汽-空气混合程序通过精确控制空气比例,形成一种动态平衡的混合气体,既能维持高温高压环境,又能增强穿透力。其**原理在于利用蒸汽提供热能并破坏微生物的蛋白质结构,而空气则调节压力分布,确保热能均匀传递至负载的各个角落。这种混合气体的温度通常维持在121°C至134°C之间,压力则根据程序设定动态调整,以实现对细菌、芽孢和病毒的彻底灭活。
安徽固体蒸汽空气混合灭菌厂家针对热敏性材料或特定负载,蒸汽空气混合灭菌能提供更温和的处理条件。
在医疗行业中,蒸汽空气混合灭菌器主要用于处理手术器械、牙科手机、硬式内镜等耐高温器械的灭菌。其优势在于兼容带腔体器械(如腹腔镜套管)的灭菌需求,通过空气加压可确保蒸汽深入器械内部孔隙。医院中心供应室(CSSD)常将其作为三级灭菌方案,尤其适用于植入物(如骨科钢板)的终末灭菌。研究显示,其对耐热性较强的芽孢(如嗜热脂肪芽孢杆菌)杀灭效率达10^-6,明显优于环氧乙烷灭菌。此外,在传染病防控中,可快速处理被朊病毒污染的器械,避免交叉污染风险。
混合介质在材料表面形成非均匀能量场,通过计算流体动力学(CFD)模拟可见,其表面传热系数离散度较纯蒸汽降低72%。这种特性使热敏感区(如注塑浇口位置)的局部温升不超过平均值的±3℃,而纯蒸汽灭菌时该差异可达±8℃。某微创手术器械的聚醚醚酮(PEEK)组件采用该技术后,熔接线区域的拉伸强度保留率从83%提升至97%,完全满足ISO 13485对关键力学性能的要求。混合系统独有的梯度降温程序(降温速率5-8℃/min可控)能有效规避塑胶件在相变点的体积突变。通过引入氮气辅助冷却,可使聚乙烯吡咯烷酮(PVP)涂层的收缩各向异性指数从1.4优化至1.1。某血管介入导管的临床试验表明,该技术使产品外径在灭菌前后的变异系数(CV值)稳定在0.8%以内,明显优于行业标准的2.5%限值。纯蒸汽搞不定的复杂物品?蒸汽空气混合模式或许可以帮忙。
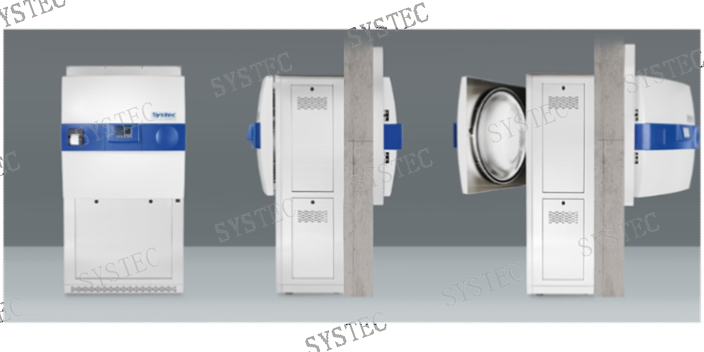
传统纯蒸汽灭菌过程中,高温饱和蒸汽(通常121-134℃)直接作用于塑胶物品时,材料分子链易因剧烈热运动导致形变。而蒸汽空气混合灭菌通过精确调节空气占比(通常15-30%),形成温度梯度更平缓的混合介质。实验数据表明,在相同灭菌效果下(F0值≥15),混合介质可使塑胶表面温度降低8-12℃,且热传递速度减缓约40%。这种温和的升温过程特别适用于聚碳酸酯(PC)、聚丙烯(PP)等热变形温度在110-130℃之间的材料。例如某三甲医院导管室采用该技术后,内窥镜密封圈的形变率从6.7%降至0.3%,同时生物监测合格率保持100%。 利用高温高压蒸汽与空气混合,彻底灭菌无死角。山西废弃物蒸汽空气混合灭菌售后
如何让灭菌更可控?蒸汽与空气的混合工艺是一个关键的探索方向。云南双扉蒸汽空气混合灭菌哪个品牌好
混合灭菌介质中空气分子的存在改变了纯蒸汽的凝结特性。当温度为132℃时,纯蒸汽在塑胶表面形成的凝结水膜厚度达50-80μm,而混合介质只有形成10-20μm的离散水珠,明显降低材料吸水膨胀风险。空气组分还起到缓冲作用,使腔体内压力波动控制在±5kPa范围内(纯蒸汽灭菌通常±15kPa),避免薄壁塑胶件在压力突变时产生应力裂纹。临床对比显示,采用该技术处理的PVC输液袋接缝处开裂率下降92%,且不影响灭菌剂(如过氧化氢)的穿透效能。 云南双扉蒸汽空气混合灭菌哪个品牌好